Công Thức Pha Trộn · 12 Tháng 9, 2026 · Trung tâm Nghiên cứu & Phát triển Juhai
Phân tích công thức PA6 GF30 — Nhựa gốc, sợi thủy tinh, tác nhân ghép nối và phụ gia
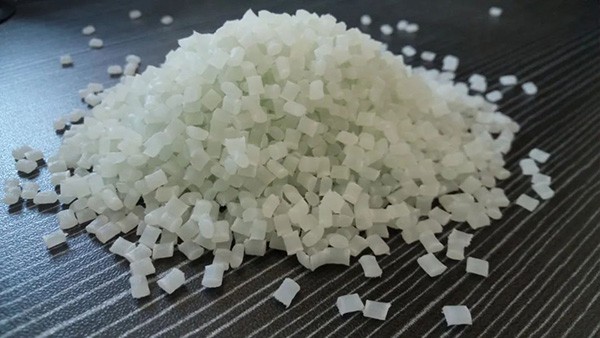
Hạt nhựa PA6 gia cố 30% sợi thủy tinh trông có vẻ đơn giản từ bên ngoài — nhưng 70% phần "không phải sợi thủy tinh" mới là yếu tố quyết định mọi sự khác biệt về tính chất. Bài viết này sẽ phân tích chi tiết công thức thực tế của PA6 GF30: độ nhớt nhựa gốc, loại sợi thủy tinh, tác nhân ghép nối aminosilane, gói chất ổn định nhiệt và chất bôi trơn. Bạn sẽ hiểu lý do tại sao BFE01 đạt 162 MPa trong khi BFE06 chỉ ở mức 145 MPa dù cả hai đều là "PA6 GF30".
Mục lục
1. Thành phần thực tế bên trong hạt PA6 GF30
Khi chúng ta nói đến "PA6 GF30", sợi thủy tinh chỉ chiếm 30% theo khối lượng. 70% còn lại là nền ma trận của công thức. Công thức sản xuất điển hình trên máy đùn trục vít đôi trước khi tùy chỉnh như sau:
| Thành phần | % Khối lượng | Chức năng |
|---|---|---|
| Nhựa gốc PA6 | ~68,5% | Polyme ma trận, quyết định độ bền cơ bản và khả năng chảy |
| Sợi thủy tinh cắt ngắn E‑glass | 30,0% | Chất gia cố chính — độ cứng, độ bền kéo, nhiệt độ biến dạng dưới tải HDT |
| Lớp phủ aminosilane (trên sợi thủy tinh) | ~0,3% | Ghép nối bề mặt sợi thủy tinh với nhóm đầu amin/carboxyl của PA6 |
| Chất ổn định nhiệt (CuI/KI + phenolic) | ~0,4% | Chống lão hóa nhiệt dài hạn ở 120–150°C |
| Chất bôi trơn EBS | ~0,3% | Tác nhân tách khuôn bên ngoài, giảm mô men xoắn trục vít |
| Masterbatch màu | ~0,5% | Phân tán sắc tố (màu tự nhiên/đen/tùy chỉnh) |
Khoảng 0,3% còn lại là độ ẩm luôn tồn tại ngay cả sau khi sấy khử ẩm (Tại sao việc sấy khô lại quan trọng). Mỗi thành phần này đều có lựa chọn thay thế, và mỗi sự thay thế sẽ làm thay đổi tính chất vật liệu. Chúng ta sẽ đi qua từng thành phần.
2. Nhựa gốc PA6 — Độ nhớt là quyết định đầu tiên
Nhựa PA6 được lựa chọn dựa trênđộ nhớt tương đối (ηr, đo trong axit sulfuric 96% ở 25°C theo tiêu chuẩn ISO 307). Chỉ số này quyết định sự đánh đổi giữa tính cơ học và khả năng chảy khi chế biến.
Các cấp độ nhớt dùng cho pha trộn GF30
Độ nhớt thấp (ηr 2,4–2,6): Khả năng chảy cao, dễ điền đầy chi tiết thành mỏng. Độ bền kéo và chống va đập thấp hơn. Dùng cho các sản phẩm GF30 thông dụng khi chu kỳ chế biến quan trọng hơn độ bền tối đa.
Độ nhớt trung bình (ηr 2,6–2,8): Là loại chủ lực cho hầu hết các sản phẩm kết cấu GF30. Cân bằng giữa độ bền và khả năng đúc. Đây là nhựa gốc của BFE06.
Độ nhớt cao (ηr 2,8–3,1): Trọng lượng phân tử cao hơn = mức độ cuộn xoắn chuỗi phân tử lớn hơn = độ dẻo dai và duy trì độ bền kéo tốt hơn. Được sử dụng cho các cấp cao cấp như BFE01 cho các chi tiết chịu va đập hoặc mỏi vật liệu. Yêu cầu nhiệt độ nóng chảy cao hơn (260–280°C).
Ảnh hưởng thực tế: BFE01 và BFE06 đều sử dụng 30% sợi thủy tinh — chênh lệch 17 MPa về độ bền kéo (162 so với 145 MPa) chủ yếu đến từ việc BFE01 dùng nhựa gốc PA6 độ nhớt cao. Việc lựa chọn nhựa chiếm khoảng 60% sự khác biệt về độ bền; 40% còn lại đến từ chất lượng sợi thủy tinh và hiệu quả ghép nối.
Hóa học nhóm đầu phân tử cũng rất quan trọng. PA6 có tỷ lệ nhóm đầu amin‑carboxyl cân bằng (khoảng 1:1) cho hiệu quả ghép nối tốt nhất với sợi thủy tinh phủ aminosilane. Nhựa có thừa nhóm carboxyl sẽ bị thủy phân nhanh hơn trong quá trình lão hóa nhiệt kéo dài, do đó thông số kỹ thuật nhựa cần được kiểm tra cùng với độ nhớt.
3. Sợi thủy tinh — Chiều dài, đường kính và lớp phủ bề mặt sợi
Không phải tất cả sợi thủy tinh 30% đều cho hiệu suất giống nhau. Ba tham số kiểm soát kết quả gia cố:
Đường kính sợi
Sợi thủy tinh E‑glass thường có đường kính10–13 μm. Sợi mảnh (10 μm) có diện tích bề mặt trên đơn vị khối lượng lớn hơn cho quá trình ghép nối và cho độ bền kéo cao hơn, nhưng khó cấp liệu và dễ bị đứt trong trục vít. Sợi thô hơn (13–17 μm) chịu được lực cắt của trục vít đôi tốt hơn và giữ được chiều dài dư lớn hơn, ưu tiên cho khả năng chống va đập. Cấp cao cấp GF30 của Juhai dùng sợi 10‑11 μm; cấp thông dụng dùng 13 μm.
Chiều dài sợi cắt
Sợi cấp liệu có chiều dài3,0–4,5 mm. Sau quá trình pha trộn, chiều dài sợi còn lại trong hạt nhựa thường là 200‑400 μm. Chiều dài dư lớn hơn → chống va đập cao hơn. Chiều dài ngắn hơn → bề mặt sản phẩm đẹp hơn. Bề mặt cấp Class‑A của BFE01 đạt được một phần nhờ kiểm soát chiều dài sợi dư dưới 300 μm — sự cân bằng giữa ngoại hình và độ dẻo dai.
Hóa học lớp phủ bề mặt sợi
Lớp phủ bề mặt sợi (khoảng 0,5‑1,0% khối lượng trên sợi) là một biến số bị đánh giá thấp nhất trong PA6 gia cố sợi thủy tinh. Lớp phủ "dành riêng cho PA6" sử dụngaminosilane (γ‑aminopropyltriethoxysilane, A‑1100) làm tác nhân ghép nối, phối trộn với chất tạo màng polyurethane hoặc epoxy và chất bôi trơn. Sợi thủy tinh thông thường được phủ cho PP hoặc polyester sẽ không liên kết được với PA6 — bạn sẽ thấy độ bền kéo giảm 15‑25% và bề mặt đứt gãy có dạng sợi khi quan sát dưới kính hiển vi điện tử quét SEM.
Nếu bạn muốn tìm hiểu sâu hơn về việc hàm lượng sợi thủy tinh thay đổi tính chất từ GF15 đến GF50, xem hướng dẫn lựa chọn hàm lượng sợi thủy tinh PA6 của chúng tôi Hướng dẫn lựa chọn hàm lượng sợi thủy tinh PA6.
4. Tác nhân ghép nối — Cầu nối giữa nhựa và sợi thủy tinh
Tác nhân ghép nối chính là yếu tố biến "hỗn hợp PA6 + sợi thủy tinh" thành vật liệu composite thực sự. Nếu không có nó, ứng suất không thể truyền từ nền polyme sang sợi thủy tinh — sợi thủy tinh chỉ đóng vai trò là chất độn cứng.
Cơ chế hoạt động của aminosilane
Aminosilane (A‑1100) có hai đầu phân tử có khả năng phản ứng:
Đầu silane (–Si(OEt)3): Thủy phân thành nhóm silanol, ngưng tụ với nhóm hydroxyl trên bề mặt sợi thủy tinh, tạo liên kết bền Si‑O‑Si.
Đầu amin (–NH2): Phản ứng với nhóm đầu carboxyl của PA6 trong quá trình pha trộn ở nhiệt độ 250‑270°C, tạo liên kết amit với nền polyme.
Cầu nối liên kết cộng hóa trị này tạo ra sự gia tăng đột biến độ bền cho PA6 gia cố sợi thủy tinh. GF30 PA6 có ghép nối tốt đạt độ bền kéo 150‑165 MPa; ghép nối kém (lớp phủ sai loại) giảm xuống còn 110‑125 MPa dù hàm lượng sợi thủy tinh giữ nguyên.
Chất tương hợp bổ sung (tùy chọn)
Với GF30 PA6 tiêu chuẩn, aminosilane có trên bề mặt sợi là đủ. Các chất tương hợp nhưPA6‑g‑MAH (PA6 ghép mạch anhydrit maleic) với hàm lượng 1‑3% chỉ được thêm khi sử dụng sợi thủy tinh thông thường hoặc khi đúc chi tiết rất lớn đòi hỏi độ thấm ướt sợi cao. Chúng làm tăng độ bền kéo thêm 3‑5% nhưng làm tăng chi phí và có thể giảm khả năng chảy.
5. Gói chất ổn định nhiệt — So sánh CuI/KI với Phenolic
PA6 bị oxy hóa ở nhiệt độ cao, gây đứt chuỗi phân tử và làm vật liệu giòn đi. Nếu không có chất ổn định nhiệt, GF30 PA6 mất khoảng 40% độ bền kéo sau 1000 giờ ở 120°C. Với gói phụ gia phù hợp, có thể giữ lại trên 85% độ bền.
Hai nhóm chất ổn định nhiệt chính
| Hệ chất ổn định | Hàm lượng sử dụng | Ứng dụng phù hợp |
|---|---|---|
| CuI/KI (Đồng Iodua / Kali Iodua) | 0,05‑0,15% CuI + 0,2‑0,4% KI | Chống lão hóa nhiệt dài hạn trên 120°C, chi tiết dưới mui xe ô tô. Là tiêu chuẩn vàng cho ổn định nhiệt nylon. |
| Phenolic cản trở (Irganox 1098/1010) + Phosphit (Irgafos 168) | 0,2‑0,4% + 0,1‑0,2% | Sử dụng thông dụng, chi phí thấp hơn, ổn định trong quá trình chế biến tốt. Đủ dùng cho chi tiết làm việc liên tục dưới 120°C. |
Tại sao CuI/KI đặc biệt: Ion Cu⁺ hoạt động như chất bắt gốc tự do, phá vỡ chu trình oxy hóa tự xúc tác của polyamit. Đây là hệ duy nhất có thể giữ được trên 80% độ bền kéo một cách đáng tin cậy sau 3000 giờ ở 150°C — đó là lý do ETF02 (PA6 chịu nhiệt cao) sử dụng phối trộn CuI/KI + phenolic. Lưu ý: CuI có thể gây đổi màu xanh lục khi dùng hàm lượng cao, do đó đối với sản phẩm màu tự nhiên, hàm lượng được giữ ở mức thấp.
6. Chất bôi trơn và phụ gia hỗ trợ chế biến
Chất bôi trơn không làm thay đổi nhiều tính chất cơ học, nhưng quyết định liệu vật liệu có thể được đùn và đúc một cách sạch sẽ hay không. Hai loại chính dùng trong PA6 gia cố sợi thủy tinh:
EBS (Ethylene‑bis‑stearamide), 0,2‑0,4%: Chất bôi trơn bên ngoài và tác nhân tách khuôn. Di chuyển đến bề mặt hạt nhựa trong quá trình làm mát, giúp tách ra khỏi khoang khuôn mà không ảnh hưởng đến liên kết. Nếu dùng quá nhiều (>0,5%) sẽ gây hiện tượng tách lớp hoặc vấn đề bám dính sơn trên bề mặt cấp Class‑A.
Masterbatch silicone, 0,5‑1,0% (tùy chọn): Dùng cho cấp chống mài mòn hoặc để giảm mô men xoắn trục vít với nhựa độ nhớt cao. Không dùng trong BFE01 vì silicone cản trở việc sơn và liên kết bề mặt.
Đôi khi được thêm một lượng nhỏchất tạo tinh thể (talc 0,2‑0,5% hoặc natri benzoat) để đẩy nhanh quá trình kết tinh và rút ngắn chu kỳ chế biến, nhưng nó có thể làm vật liệu dễ giòn hơn — do đó các cấp ưu tiên chống va đập sẽ bỏ qua phụ gia này.
7. Bảng công thức đầy đủ (BFE01 so với BFE06 so với GBA35)
Bảng này cho thấy sự khác biệt về mặt công thức giữa ba cấp PA6 gia cố sợi thủy tinh của Juhai. Tất cả giá trị là phần trăm khối lượng trong công thức pha trộn. Hàm lượng sợi thủy tinh là thông số nổi bật, nhưng loại nhựa và gói chất ổn định nhiệt mới là yếu tố phân biệt cấp cao cấp và cấp kinh tế.
| Thành phần công thức | BFE01 (GF30 cao cấp) | BFE06 (GF30 tiêu chuẩn) | GBA35 (GF35 kinh tế) |
|---|---|---|---|
| Nhựa gốc PA6 (ηr) | Độ nhớt cao 2,9‑3,1 | Độ nhớt trung bình 2,6‑2,8 | Độ nhớt trung bình 2,5‑2,7 |
| Sợi thủy tinh E‑glass (đường kính) | 30% (10 μm) | 30% (13 μm) | 35% (13 μm) |
| Lớp phủ bề mặt sợi | Aminosilane dành riêng cho PA6 | Aminosilane cho PA6 | Aminosilane PA tiêu chuẩn |
| Chất ổn định nhiệt | CuI/KI + phenolic (0,4%) | Phenolic + phosphit (0,3%) | Phenolic (0,2%) |
| Chất bôi trơn EBS | 0,3% | 0,3% | 0,3% |
| Độ bền kéo (ISO 527) | 162 MPa | 145 MPa | 168 MPa |
| Chống va đập Izod có rãnh (kJ/m²) | 17 | 14 | 15 |
| Chất lượng bề mặt | Class‑A (có thể sơn phủ) | Kết cấu tiêu chuẩn | Kết cấu tiêu chuẩn |
| Ứng dụng phù hợp nhất | Khung vỏ thiết bị điện tử yêu cầu thẩm mỹ | Vỏ thiết bị gia dụng, giá đỡ | Ròng rọc, chi tiết công nghiệp |
Giải thích bảng: BFE01 có chi phí cao vì sử dụng nhựa độ nhớt cao, sợi mảnh và chất ổn định CuI/KI — đó là điểm nổi bật của cấp cao cấp. BFE06 đạt điểm cân bằng tốt giữa chi phí và độ cứng. GBA35 đạt 168 MPa không nhờ nguyên liệu cao cấp mà bằng cách nâng hàm lượng sợi thủy tinh lên 35%, đánh đổi khả năng chống va đập và chất lượng bề mặt để lấy độ cứng thô. Toàn bộ dòng sản phẩm dòng sản phẩm hạt PA6 biến tính đều được xây dựng dựa trên cùng logic công thức với các sự đánh đổi tính chất khác nhau.
8. Câu hỏi thường gặp
Q: Tôi có thể tự sản xuất PA6 GF30 bằng cách trộn nhựa PA6 và sợi thủy tinh trên máy của mình không?
A: Về mặt kỹ thuật là có, nhưng thực tế không đạt chất lượng sản xuất hàng loạt. Yêu cầu then chốt làđộ thấm ướt sợi: mỗi sợi thủy tinh phải được nhựa PA6 nóng chảy bao phủ hoàn toàn và liên kết trước khi cắt thành hạt. Điều này đòi hỏi máy đùn trục vít đôi có bộ cấp sợi thủy tinh bên cạnh và giai đoạn ghép nối chuyên dụng. Máy trục vít đơn hoặc trộn đơn thuần sẽ chỉ cho độ bền kéo 110‑125 MPa và hiện tượng kết cục sợi nghiêm trọng. Quá trình pha trộn chính là điều bạn trả tiền cho nhà cung cấp vật liệu biến tính.
Q: Tại sao GF35 (GBA35) lại rẻ hơn GF30 cao cấp (BFE01)?
A: Bởi vì sợi thủy tinh rẻ hơn nhựa PA6. Hàm lượng sợi thủy tinh 35% nghĩa là giảm 5% hàm lượng nhựa — đồng thời GBA35 sử dụng nhựa và sợi cấp thông dụng, không có chất ổn định nhiệt CuI/KI hay kiểm soát bề mặt cấp Class‑A. Do đó chi phí vật liệu giảm dù độ cứng tăng lên. Sự đánh đổi là khả năng chống va đập (15 so với 17 kJ/m²) và chất lượng bề mặt.
Q: Tôi có cần thêm chất ổn định nhiệt riêng khi đúc GF30 PA6 không?
A: Không cần. Chất ổn định đã được pha trộn sẵn vào trong hạt nhựa. Việc thêm chất ổn định thêm tại máy đúc không mang lại lợi ích mà còn có thể gây kết tủa trên khuôn hoặc đổi màu. Điều bạncần thực hiện chính là sấy khô — độ ẩm dư trên 0,08% sẽ làm PA6 bị thủy phân trong quá trình nóng chảy, làm giảm độ nhớt và độ bền bất kể có chất ổn định hay không. Xem hướng dẫn sấy khô để biết quy trình chi tiết.
Q: Điều gì sẽ xảy ra nếu tôi sử dụng lớp phủ bề mặt sợi thủy tinh sai loại?
A: Có ba triệu chứng rõ ràng: (1) độ bền kéo giảm 15‑25%; (2) bề mặt đứt gãy có dạng sợi và bột thay vì đứt giòn sạch; (3) hiện tượng nhìn thấy đường vân sợi trên bề mặt sản phẩm. Nếu bạn gặp các triệu chứng trên với sản phẩm GF30 đã mua, nhà pha trộn có khả năng đã dùng sợi thủy tinh thông thường. Tất cả các sản phẩm PA6 gia cố sợi thủy tinh của Juhai đều dùng sợi phủ aminosilane dành riêng cho PA6.
Q: GF30 PA6 có thể đạt độ bền kéo 180 MPa được không?
A: Chỉ có thể với công nghệ sợi thủy tinh dài LGF chuyên biệt hoặc sử dụng nhựa độ nhớt rất cao (ηr 3,2 trở lên) kết hợp với hiệu quả ghép nối cực cao — điều này cũng làm tăng chi phí. Đối với GF30 PA6 sợi ngắn tiêu chuẩn, ngưỡng thực tế là 155‑165 MPa, chính là mức của BFE01. Để vượt quá 170 MPa, hầu hết các nhà pha trộn sẽ chuyển sang GF35 hoặc GF40. So sánh bậc thang tính chất trong bài dữ liệu PA6 GF30 so với PA66 GF30 của chúng tôi.
Tóm tắt: "PA6 GF30" không phải là một công thức duy nhất — mà là một họ các công thức khác nhau, trong đó độ nhớt nhựa, đường kính sợi thủy tinh, hóa học lớp phủ bề mặt sợi và gói chất ổn định nhiệt sẽ quyết định bạn nhận được vật liệu giá đỡ thông dụng 145 MPa hay sản phẩm thẩm mỹ cấp Class‑A đạt 162 MPa. Sợi thủy tinh là thông số nổi bật, nhưng kỹ thuật thực sự nằm ở 70% thành phần còn lại. Để chọn cấp vật liệu phù hợp với yêu cầu về độ bền, nhiệt độ và bề mặt chi tiết của bạn, hãy tham khảo toàn bộ dòng sản phẩm PA6 hoặc yêu cầu công thức tùy chỉnh.