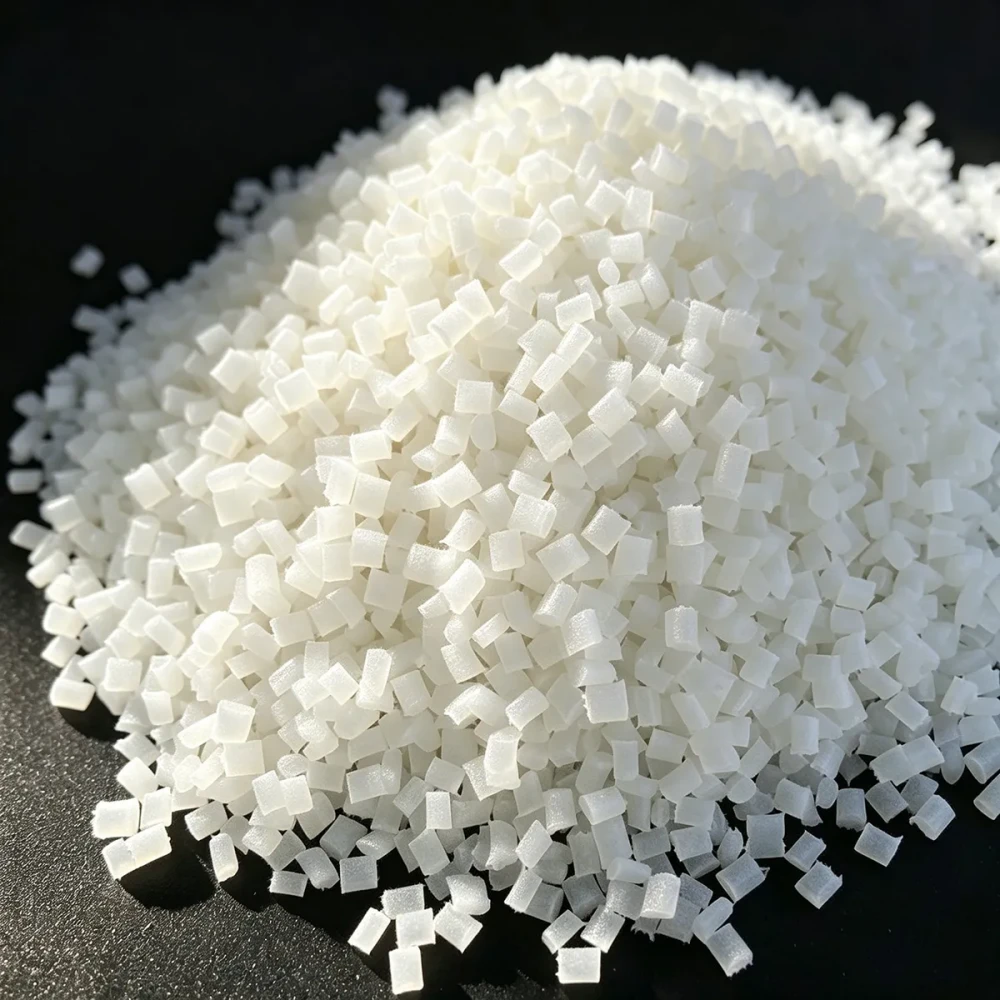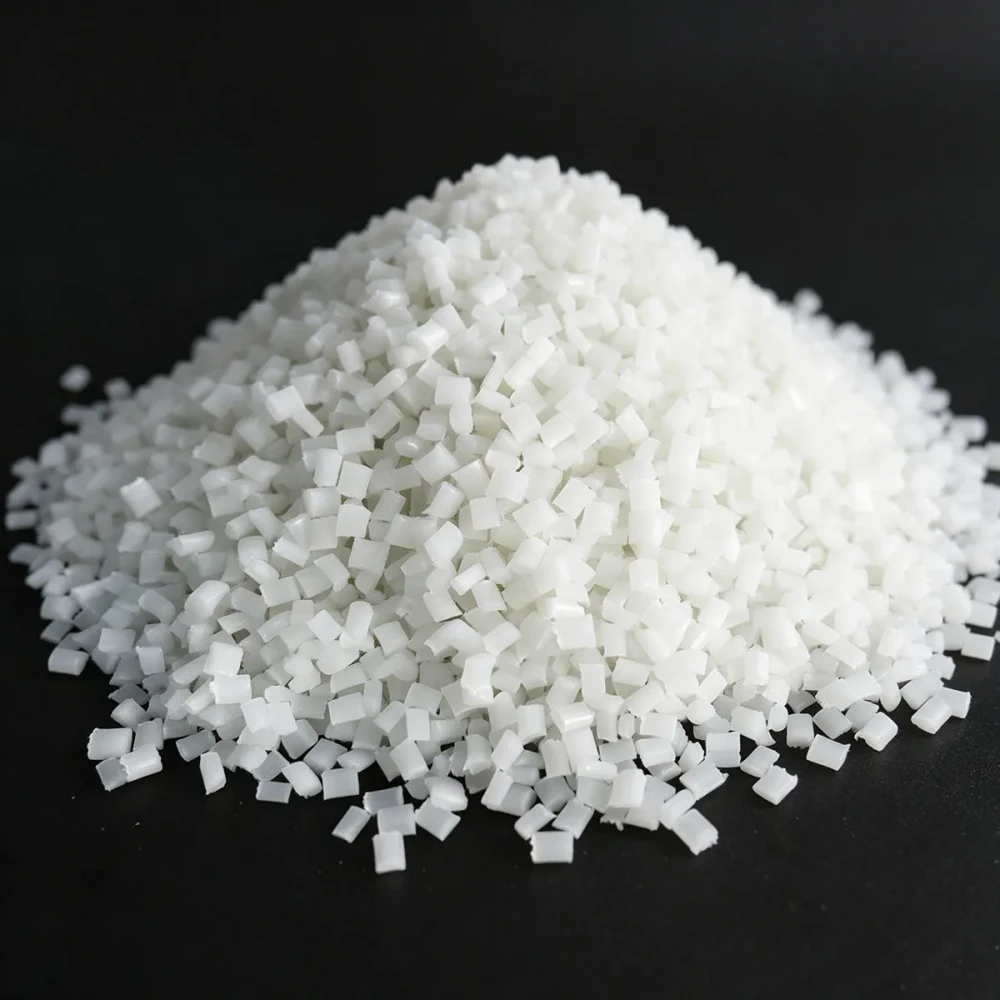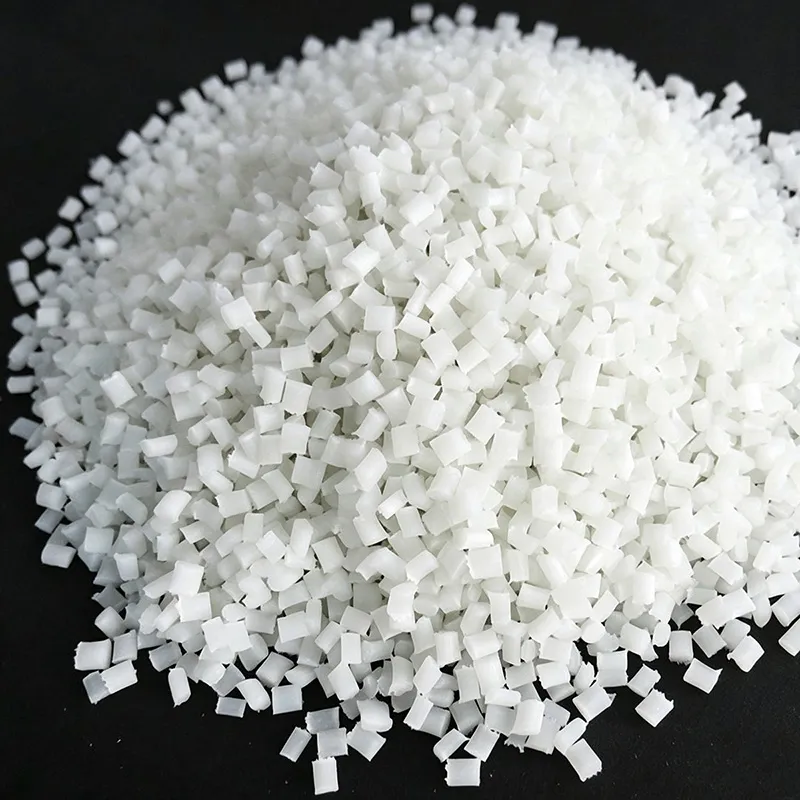

Nylon biến tính PA6 · Cấp hạng Cao cấp Class-A
PA6 BFE01 · Hạt nhựa PA6 (Nylon 6) gia cố 30% sợi thủy tinh cao cấp — Cấp bề mặt mỹ phẩm Class-A
Hợp chất PA6 flagship dòng cao cấp với 30% sợi E-glass cắt đo ướt cao, sản xuất trên dây dẫn trục vít đôi mô-men xoắn cao chuyên dụng của Juhai. Đạt độ bền kéo 162 MPa với dung sai lô sang chặt ±3% và CpK > 1.67 trên các tính cơ chủ đạo. Năng lực bề mặt mỹ phẩm Class-A với độ bám sơn (splay) và chất lắng (plate-out) cực thấp. Tương đương hiệu năng trực tiếp với Dupont Zytel 73G30L. Lý tưởng cho vỏ thiết bị điện tử tiêu dùng, hộp số dụng cụ điện cao cấp, và mọi ứng dụng đòi hỏi độ bền mối hàn vượt trội cùng bề mặt gương hoàn hảo.
| Độ bền kéo (ISO 527) | 162 MPa |
|---|---|
| Mô đun uốn (ISO 178) | 7,400 MPa |
| Tác động Izod có khía @ 23°C | 17 kJ/m² |
| HDT @ 1.82 MPa | 198 °C |
| Tỷ trọng | 1.35 g/cm³ |
| MVR @ 275°C / 5 kgf | 28 cm³/10 min |
| Tỷ lệ co ngót (Dòng / Ngang) | 0.33% / 0.90% |
| Dung sai lô / Chứng nhận | ±3% tối đa · ISO 9001, ROHS, REACH · CTI 600V |
Tổng quan Sản phẩm & Tính năng Cao cấp Chủ đạo
PA6 BFE01 là hợp chất nhựa kỹ thuật PA6 dòng flagship cao cấp của chúng tôi, được công thức hóa cho các ứng dụng mà chất lượng bề mặt mỹ phẩm, độ ổn định cơ học, và độ tin cậy mối hàn là điều không thể thỏa hiệp. Chúng tôi bắt đầu từ nhựa gốc PA6 độ tinh khiết cao được chọn vì độ bay hơi thấp, tính toàn vẹn chuỗi polymer cao, và độ ổn định màu sắc tuyệt vời — sau đó gia cố bằng 30% sợi E-glass cắt đo kích thước silane cao cấp (cấp ướt cao) trên dây đùn trục vít đôi mô-men xoắn cao, cắt thấp chuyên dụng. Kết quả là vật liệu đạt độ bền kéo 162 MPa, CpK > 1.67 trên các tính cơ chủ đạo, và thực sự có khả năng bề mặt gương hoặc satin Class-A trực tiếp từ khuôn đánh bóng mà không cần sơn hay phủ.
Lợi thế Hiệu suất Cao cấp Chủ đạo
Độ bền kéo & Độ cứng Siêu cao: 162 MPa độ bền kéo và 8,500 MPa mô đun kéo — thuộc nhóm mạnh nhất trong các cấp 30% GF PA6 hiện có. Thay thế trực tiếp Dupont Zytel 73G30L về hiệu suất cơ học.
Dung sai lô sang chặt ±3%: Dây chuyền sản xuất cao cấp của chúng tôi sử dụng cấp định lượng khối lượng theo dòng, giám sát độ nhớt nóng chảy thời gian thực, và kiểm tra cơ học 12 điểm theo lô. Biến thiên kéo, va đập và HDT được giữ ở mức ±3% tối đa — so với ±5% điển hình của các cấp phổ thông — cho phép CpK > 1.67 cho kích thước quan trọng và hiệu suất kết cấu.
Năng lực Bề mặt Mỹ phẩm Class-A: Không có bám sơn, độ lộ sợi tối thiểu, và chất lắng cực thấp trên khoang đánh bóng SPI A-2. Có thể đạt được ở nhiệt độ khuôn 85–100°C với sấy khô đúng cách. OEM điện tử tiêu dùng Việt Nam của chúng tôi báo cáo tỷ lệ loại bỏ do bám sơn chỉ 0.5% so với 3.2% với PA6 GF30 tiêu chuẩn trước đó.
Độ bền Mối hàn Vượt trội: Kích thước silane cao cấp + MVR 28 tối ưu + đứt gãy sợi tối thiểu = 72–78% giữ lại độ bền kéo tại mối hàn (so với 58–65% điển hình). Khách hàng dụng cụ điện châu Âu đo CpK mối hàn là 1.78 trên hộp số quan trọng của họ.
CTI Cao & Điện học Tuyệt vời: CTI 600V (CTI 1) với độ bền điện môi cân bằng 21 kV/mm — phù hợp cho các bộ phận kết cấu cách điện trong điện tử tiêu dùng và khung động cơ dụng cụ điện.
Chất lắng Thấp & Chu kỳ Bảo trì Khuôn Kéo dài: Nhựa gốc độ bay hơi thấp cao cấp và gói chất bôi trơn tối ưu giúp giảm chất lắng khuôn 60% so với các cấp phổ thông. Các dây chuyền sản xuất báo cáo kéo dài chu kỳ vệ sinh PM khuôn từ 24 giờ mỗi lần lên 5–7 ngày mỗi lần, giảm đáng kể thời gian dừng máy.
Độ ổn định Màu & Phối màu Tùy chỉnh: ΔE < 1.0 độ nhất quán màu lô sang trên màu tự nhiên và màu tùy chỉnh. Phòng màu nội bộ với thử nghiệm letdown trục vít đôi và xác nhận bằng quang phổ kế hỗ trợ phát triển màu độc quyền OEM trong 5–7 ngày làm việc.
Cao cấp so với Tiêu chuẩn so với Phổ thông — So sánh Cấp hạng Dòng PA6 GF
Hiểu sự khác biệt giữa ba cấp sợi thủy tinh PA6 của Juhai giúp bạn chọn cấp tối ưu cho mục tiêu chi phí-hiệu suất ứng dụng của mình.
| Tham số | Cấp Cao cấp PA6 BFE01 (30% GF) | Cấp Tiêu chuẩn PA6 BFE06 (30% GF) | Cấp Phổ thông PA6 GBA35 (35% GF) |
|---|---|---|---|
| Cấp độ Mục tiêu | Cao cấp / Flagship | Tiêu chuẩn / Trung cấp | Phổ thông / Giá trị |
| Cấp nhựa gốc | PA6 Cao cấp Độ tinh khiết cao | PA6 Trung bình Tiêu chuẩn | PA6 Phổ thông Giá trị cao |
| Chất lượng Sợi thủy tinh | Silane-Sized Ướt Cao Cấp | E-Glass Silane-Sized Tiêu chuẩn | E-Glass Tiêu chuẩn |
| Dây đùn | Mô-men Xoắn Cao Cắt Thấp Chuyên dụng | Trục vít đôi Cùng chiều Tiêu chuẩn | Trục vít đôi Sản lượng Cao |
| Độ bền kéo (ISO 527) | 162 MPa | 148 MPa | 138 MPa |
| Dung sai kéo Lô sang | ± 3% tối đa | ± 4% điển hình | ± 5% điển hình |
| Mục tiêu CpK (Cơ học Chủ đạo) | CpK > 1.67 | CpK > 1.33 | CpK > 1.00 |
| Năng lực Bề mặt Class-A | ✓ Có (hoàn thiện SPI A-2) | Một phần (chỉ B-2) | Không khuyến nghị |
| Tỷ lệ loại bỏ do bám sơn (điển hình) | ~ 0.5% | ~ 1.5% | ~ 3–4% |
| Giữ lại Độ bền kéo Mối hàn | 72 – 78% | 65 – 70% | 58 – 65% |
| Izod có khía @ 23°C | 17 kJ/m² | 15.5 kJ/m² | 15 kJ/m² |
| MVR @ 275°C / 5 kgf | 28 cm³/10 min | 32 cm³/10 min | 35 cm³/10 min |
| HDT @ 1.82 MPa | 198 °C | 193 °C | 195 °C |
| Mức giá Tương đối (mỗi kg) | $$$ (Cao cấp) | $$ (Tiêu chuẩn) | $ (Phổ thông) |
| Ví dụ Tương đương Trực tiếp | Dupont Zytel 73G30L | PA6 GF30 Nhập khẩu Tiêu chuẩn | Commodity PA6 GF35 |
| Lý tưởng cho | Vỏ OEM mỹ phẩm, dụng cụ điện cao cấp, kết cấu mối hàn quan trọng, chương trình đòi hỏi CpK | Chi tiết kết cấu nói chung, hàng tiêu dùng trung cấp, đế công nghiệp tiêu chuẩn | Bộ phận kết cấu giá trị, ròng rọc, bạc đạn, chi tiết công nghiệp không quan trọng |
Ứng dụng Cao cấp Đề xuất
Vỏ Điện tử Tiêu dùng
Khung sườn laptop, vỏ máy tính bảng, khung giữa smartphone, viền TV kết cấu, vỏ thiết bị âm thanh cao cấp đòi hỏi bề mặt Class-A.
Dụng cụ điện Cao cấp
Khung truyền động máy khoan pin, vỏ động cơ máy mài góc, thân máy bắn vít, bộ phận kết cấu dụng cụ làm vườn cao cấp.
Nội thất Ô tô
Đế kết cấu bảng đồng hồ cao cấp, khung táp-pi trung tâm, đế trang trí nội thất, bộ mang module cửa.
Vỏ Thiết bị Y tế
Vỏ thiết bị y tế không cấy ghép, khung thiết bị chẩn đoán di động, nắp kết cấu thiết bị nha khoa.
Công nghiệp Cao cấp
Đế kết cấu chính xác cao, thân bơm và van, lồng ổ bi, hộp số cho máy móc cao cấp.
Phong cách sống & Thiết bị đeo tai
Khung tai nghe cao cấp, bộ phận kết cấu đồng hồ thông minh, thân máy ảnh, khung kết cấu drone với bề mặt mỹ phẩm.
Quy trình Sản xuất Cao cấp & Đảm bảo Chất lượng
PA6 BFE01 được sản xuất độc quyền trên Dây chuyền Cao cấp Chuyên dụng №3 — một máy đùn trục vít đôi cùng chiều mô-men xoắn cao (12,000 Nm) với tỷ lệ L/D 56:1, được cấu hình đặc biệt cho phối trộn nhẹ nhàng nhằm tối đa hóa độ ướt sợi thủy tinh và giảm thiểu đứt gãy sợi. Dây chạy ở RPM thấp hơn 25% so với các dây phổ thông tiêu chuẩn và sử dụng các bộ phận trục vít cao cấp với hình học khối nhào trộn tối ưu để bảo toàn phân bố chiều dài sợi.
Quy trình Sản xuất Cao cấp 11 Bước cho PA6 BFE01
| Bước | Giai đoạn Quy trình | Biện pháp Kiểm soát Chất lượng Cao cấp |
|---|---|---|
| 01 | IQC Nguyên liệu Đầu vào | Nhựa gốc PA6 được kiểm tra độ ẩm, độ nhớt, màu L*a*b*, và hàm lượng dễ bay hơi. Mỗi pallet GF cao cấp được xác minh tính toàn vẹn kích thước silane, độ đồng nhất đường kính sợi (10 ± 0.5 μm), và độ ẩm < 0.05%. Checklist IQC 32 điểm so với 14 điểm cho phổ thông. |
| 02 | Cấp định lượng Khối lượng & Phối trộn sơ bộ | Bộ cấp liệu khối lượng mất trọng lượng 6 thành phần với độ chính xác ±0.1% (so với ±0.5% trên dây phổ thông). Nhựa, GF, chất bôi trơn, chất chống oxy hóa, UV và masterbatch màu được cấp riêng; không dùng trộn khô cho BFE01. |
| 03 | Hồ sơ Thùng nung — 12 Vùng gia nhiệt | Hồ sơ nhiệt độ tăng dần cắt thấp 225°C→275°C được tối ưu cho độ ướt sợi cao cấp. Nhiệt kế hồng ngoại trên mỗi vùng với điều khiển vòng kín ±1°C; báo động cắt quá mức tự động dừng sản xuất. |
| 04 | Nạp Phụ cấp GF | Hai bộ cấp liệu phụ tại vùng 5 và vùng 8 chia việc đưa vào GF để giảm mài mòn sợi tại một điểm. Chiều dài sợi giữ lại điển hình sau đùn: 0.35–0.50 mm cho BFE01 so với 0.22–0.30 mm cho các cấp GF phổ thông. |
| 05 | Khử khí Chân không (Hai giai đoạn) | Thông hơi chân không hai giai đoạn tại -0.095 MPa loại bỏ ẩm dư, oligome và chất bay hơi — quan trọng cho chất lắng thấp và bề mặt Class-A không bám sơn. Chân không một giai đoạn chỉ có trên dây tiêu chuẩn. |
| 06 | Giám sát Độ nhớt Nóng chảy Theo dòng | Rheometer mao quản thời gian thực đo độ nhớt nóng chảy mỗi 6 giây. Ngoài tiêu chuẩn ±5% kích chuyển tự động sang thùng phế liệu — MVR lô sang được giữ trong mục tiêu ±3%. |
| 07 | Tạo hạt Dưới nước | Máy tạo hạt dưới nước mặt khuôn cao cấp với lưỡi gốm. Hình dạng hạt được kiểm soát chính xác: dài 3.0 ± 0.3 mm / đường kính 2.5 ± 0.2 mm với < 0.1% hạt mịn hoặc hạt dài. |
| 08 | Vắt nước & Phân loại Rung | Màn hình phân loại 3 tầng loại bỏ hạt quá lớn, quá nhỏ và bụi. Hệ thống kiểm tra thị giác loại bỏ hạt đổi màu ở 300 khung hình/giây với độ nhạy khuyết tật 0.01 mm². |
| 09 | Sấy & Kiểm tra Độ ẩm Cuối cùng | Vận chuyển khí nén vòng kín đến máy sấy tầng sôi; độ ẩm cuối được xác minh < 0.06% trước khi chuyển silo. Van chuyển hướng tự động loại bỏ nếu ngoài tiêu chuẩn. |
| 10 | Kiểm tra Cơ học Lô (12-Point) | Mỗi lô 2 MT được ép phun thành mẫu đa năng ISO trên máy Arburg chuyên dụng. Kéo × 5, uốn × 5, Izod có khía × 10, Charpy × 10, HDT × 3, MVR × 2, tỷ trọng × 3 — tất cả kết quả phải nằm trong ±3% định mức hoặc lô bị cách ly. |
| 11 | Đóng gói & Dán nhãn Phòng sạch | Túi 25 kg cao cấp được lấp trong khu vực đóng túi phòng sạch Class-100,000 với lọc HEPA để tránh ô nhiễm bụi không khí cho cấp mỹ phẩm. Lớp trong lá nhôm rào cản được hàn kín nhiệt; lớp ngoài ghép kraft/PE; pallet được quấn căng với tấm rào cản ẩm phía trên. |
Giấy Chứng nhận Phù hợp (CoC) Cao cấp — Bao gồm Gì cho Mỗi Lô hàng
Dữ liệu Cơ học 12 Điểm: Độ bền kéo, mô đun kéo, độ giãn dài đứt, độ bền uốn, mô đun uốn, Izod có khía, Izod không khía, Charpy có khía, HDT @1.82 MPa, HDT @0.45 MPa, MVR, tỷ trọng — mỗi giá trị thử nghiệm riêng so với dải tiêu chuẩn định mức ±3%.
Đo Màu: Giá trị L* a* b* so với tấm chuẩn tham chiếu, ΔE lô tham chiếu; quang phổ kế với nguồn sáng quan sát D65/10°.
Độ ẩm: Độ ẩm túi cuối được xác minh bằng chuẩn độ Karl Fischer trên mỗi pallet.
Tuyên bố Tuân thủ: Tuyên bố ROHS 2.0 Directive 2015/863, sàng lọc REACH SVHC (danh sách ứng viên mới nhất), truy xuất nguồn gốc sản xuất ISO 9001:2015.
Truy xuất Nguồn gốc Đầy đủ: Số lô, ngày & giờ sản xuất, số lô nguyên liệu (nhựa gốc PA6, GF, phụ gia), ID người vận hành máy đùn, người ký QA phát hành, số seri pallet.
Báo cáo CpK (tùy chọn cho chương trình OEM): Đối với các hợp đồng hàng năm đủ điều kiện, chúng tôi cung cấp dữ liệu CpK theo lô về kéo, va đập và HDT so với giới hạn tiêu chuẩn trên/dưới OEM — chứng minh năng lực CpK ổn định > 1.67 của BFE01.
Tính chất Cơ học & Vật lý Đầy đủ
Tất cả giá trị được thử nghiệm theo tiêu chuẩn ISO sử dụng mẫu thử đa năng ISO ép phun 4 mm được điều hòa ở 23°C / 50% RH trong 16 giờ. Giấy Chứng nhận Phù hợp (CoC) cấp cao với 12 điểm dữ liệu cơ học được cung cấp kèm mỗi lô hàng. Dữ liệu thử nghiệm lô riêng có thể cung cấp theo yêu cầu.
Tính chất Cơ học
| Tính chất | Tiêu chuẩn Thử nghiệm | Giá trị |
|---|---|---|
| Độ bền kéo | ISO 527 | 162 MPa |
| Mô đun Đàn hồi Kéo | ISO 527 | 8,500 MPa |
| Độ giãn dài khi Chảy dẻo | ISO 527 | 2.9 % |
| Độ giãn dài khi Đứt | ISO 527 | 3.2 % |
| Độ bền uốn | ISO 178 | 245 MPa |
| Mô đun uốn | ISO 178 | 7,400 MPa |
| Tác động Izod có khía (1A), 23°C | ISO 180 | 17 kJ/m² |
| Tác động Izod không khía (1U), 23°C | ISO 180 | 78 kJ/m² |
| Tác động Charpy có khía (1eA), 23°C | ISO 179 | 14 kJ/m² |
| Độ cứng Rockwell (Thang R) | ISO 2039-2 | R 114 |
Tính chất Nhiệt
| Tính chất | Tiêu chuẩn Thử nghiệm | Giá trị |
|---|---|---|
| Nhiệt độ Biến dạng Nhiệt (@ 1.82 MPa) | ISO 75/Af | 198 °C |
| Nhiệt độ Biến dạng Nhiệt (@ 0.45 MPa) | ISO 75/Bf | 211 °C |
| Nhiệt độ mềm Vicat (B/50) | ISO 306 | 215 °C |
| Đỉnh nóng chảy (DSC) | ISO 11357 | 222 °C |
| Hệ số Giãn nở Nhiệt Tuyến tính | ISO 11359-2 | 2.8 × 10⁻⁵ °C⁻¹ (phương dòng) |
| Nhiệt độ Sử dụng Liên tục (UL 746B, Điện) | UL 746B | 120 °C (đánh giá) |
Tính chất Vật lý, Điện & Gia công
| Tính chất | Tiêu chuẩn Thử nghiệm | Giá trị |
|---|---|---|
| Tỷ trọng | ISO 1183 | 1.35 g/cm³ |
| Lưu lượng Thể tích Nóng chảy (MVR) 275°C, 5.0 kgf | ISO 1133 | 28 cm³/10 min |
| Co ngót Khuôn — Phương dòng | ISO 294-4 | 0.33 % |
| Co ngót Khuôn — Phương ngang | ISO 294-4 | 0.90 % |
| Độ hút ẩm (24 h, ngâm 23°C) | ISO 62 | 0.95 % |
| Chỉ số Theo dõi So sánh (CTI) | IEC 60112 | CTI 1 (≥ 600 V) |
| Điện trở Suất Bề mặt | IEC 60093 | 1 × 10¹⁵ Ω/sq |
| Điện trở Suất Thể tích | IEC 60093 | 1 × 10¹⁴ Ω·cm |
| Độ bền Điện môi (thời gian ngắn, 2 mm) | IEC 60243-1 | 21 kV/mm |
Lão hóa Môi trường & Kháng Hóa chất
PA6 hấp thụ ẩm không khí làm dẻo hóa pha vô định hình, tăng độ dẻo dai nhưng giảm mô đun kéo và HDT — đặc tính này cố hữu ở mọi hóa học polyamide bất kể cấp độ. Dưới đây là dữ liệu tính chất giữ lại đo được cho PA6 BFE01 sau các thử nghiệm phơi môi trường chuẩn, cùng ma trận tương thích hóa chất với các chất lưu phổ biến trong môi trường điện tử tiêu dùng và dụng cụ điện.
| Điều kiện Phơi | Thời gian | Giữ lại Độ bền kéo | Giữ lại Tác động Izod | Hình ảnh Quan sát (Bề mặt Class-A) |
|---|---|---|---|---|
| Lão hóa Nhiệt (Tủ nhiệt khô, 120 °C, Không khí) | 1,000 giờ | 91 % (≈ 147 MPa) | 83 % (≈ 14.1 kJ/m²) | Thay đổi độ bóng bề mặt ΔG < 5 GU (60°); không nứt; đen sẫm nhẹ |
| Lão hóa Nhiệt (140 °C, Không khí) | 1,000 giờ | 78 % (≈ 126 MPa) | 69 % (≈ 11.7 kJ/m²) | Bóng giảm ~15 GU; dòn bề mặt nhẹ thấy ở mép (không khuyến nghị sử dụng liên tục) |
| Chu trình Nhiệt (Hồ sơ AEC-Q200 Ô tô) | 300 chu trình (-40°C ↔ +125°C, giữ 30 phút) | 94 % (≈ 152 MPa) | 89 % (≈ 15.1 kJ/m²) | Không nứt kích thước hoặc tách lớp; bóng Class-A giữ lại ΔG < 3 GU trên tấm 4 mm |
| Độ ẩm-Nhiệt Định thiên (85°C / 85% RH, Định thiên) | 1,000 giờ | 83 % (≈ 134 MPa) | 105 % (tăng độ dẻo do ẩm, ≈ 17.9 kJ/m²) | Bề mặt hơi mờ; không phồng rộp; quan trọng: loại bỏ ứng suất dư bằng ủ sau 100°C 1h nếu phơi trước khi lắp ráp |
| Độ ẩm (50°C / 95% RH Ngưng tụ) | 2,000 giờ | 85 % (≈ 138 MPa) | 108 % (≈ 18.4 kJ/m²) | Không phồng; không cặn lắng bề mặt; bề mặt Class-A vẫn chấp nhận được nếu không hoàn thiện sau |
| Ngâm Nước (23°C, Nước khử ion) | 1,000 giờ | 80 % (≈ 130 MPa) | 110 % (≈ 18.7 kJ/m²) | Phồng kích thước ~0.7%; bề mặt Class-A ổn thị giác (ΔE = 1.6 nhạt nhẹ) |
| Ngâm Nước (80°C, Nước khử ion) | 500 giờ | 68 % (≈ 110 MPa) | 95 % (≈ 16.2 kJ/m²) | Bề mặt hơi đục/phồng; cơ học chấp nhận được cho chi tiết không quan trọng, nhưng Class-A suy giảm thị giác (không khuyến nghị cho chi tiết mỹ phẩm nước nóng dài hạn) |
| Ứng thời — Hồ quang Xenon (ISO 4892-2 Chu trình A, 0.35 W/m²@340 nm, BST 70°C, khô + phun) | 1,000 giờ | 89 % (≈ 144 MPa) | 82 % (≈ 13.9 kJ/m²) | Màu ΔE = 3.1 chuẩn đen không phủ; giữ bóng 62% @ 60°. Cho mỹ phẩm ngoại thất: khuyến nghị biến thể UV-stabilized BFE01-UV (HALS + gói hấp thụ UV). |
Ma trận Tương thích Hóa chất — PA6 BFE01 (23°C / Ngâm 7 Ngày)
| Hóa chất / Chất lưu | Nồng độ | Giữ lại Độ bền kéo | Thay đổi Khối lượng | Xếp hạng & Ghi chú |
|---|---|---|---|---|
| Xăng (Không chì 95 RON) | Tiêu chuẩn | 94 % | + 0.8 % | Xuất sắc. Phù hợp cho đế kết cấu gần nhiên liệu ô tô (không ngâm trực tiếp). |
| Dầu Diesel (EN 590) | Tiêu chuẩn | 96 % | + 0.6 % | Xuất sắc. Không tác động phụ; bề mặt hơi dính sau ngâm dài. |
| Dầu Động cơ (SAE 5W-30 Tổng hợp) | Công thức đầy đủ | 93 % | + 0.4 % | Xuất sắc. Tương thích môi trường phớt dầu hộp số dụng cụ điện. |
| Dầu Hộp số Tự động (ATF Dexron VI) | Công thức đầy đủ | 91 % | + 0.7 % | Tốt. Phù hợp đến 80°C; tránh ngâm liên tục 100°C+. |
| Dầu Phanh (DOT 4) | Công thức đầy đủ | 89 % | + 1.2 % | Tốt. Phanh gốc glycol-ether chấp nhận được; không phải DOT 5 gốc silicone (phồng cao hơn). |
| Chất tẩy rửa Nước (pH 10.5, Chất kiềm) | Dung dịch 5%, 60°C | 97 % | + 0.6 % | Xuất sắc. Tương thích lắp ráp rửa hộp điện tử tiêu dùng. |
| Cồn Isopropyl (IPA, Cồn tẩy) | 91% & 99.7% | 99 % | + 0.1 % | Xuất sắc. Tương thích khăn lau màn hình và khử trùng. Không thấy nứt bề mặt trên Class-A. |
| Ethanol (Cồn Etylic, Đã biến tính) | 70% / 95% | 98 % | + 0.2 % | Xuất sắc. Tương thích nước rửa tay trên bề mặt mỹ phẩm; không nứt ứng suất ở 70°C. |
| Natri Hydroxit (Sút) | Dung dịch 10%, 60°C | 92 % | + 1.1 % | Tốt. Kháng kiềm rất tốt; tránh nồng độ > 30% ở > 80°C. |
| Axit Sulfuric | Dung dịch 30%, 23°C | 74 % | + 2.3 % | Trung bình. Tiếp xúc ngắn hạn hạn chế; không cho ngâm dài hạn. Tránh 50%+ ở mọi nhiệt độ. |
| Axit Clohydric | Dung dịch 20%, 23°C | 82 % | + 1.9 % | Tốt ngắn hạn; kháng HCl tốt hơn H2SO4 cho PA6. Vẫn không cho ngâm mỹ phẩm. |
| Natri Hypoclorit (Thuốc tẩy gia dụng) | 5% Clo hoạt tính | 86 % | + 0.9 % | Trung bình. Lau thỉnh thoảng OK; ngâm liên tục gây vàng bề mặt sau 500h. |
| Aceton (MEK / Metyl Etyl Xeton) | Dung môi tinh khiết, 23°C | 94 %* | + 0.6 %* | Thận trọng. Lau ngắn hạn (< 30 s) OK để tẩy dầu mỡ. *Ngâm dài có thể gây vi-nứt bề mặt trên chi tiết chịu ứng suất. Thử trên phế liệu trước. |
| Ethylen Glycol (Chất chống đông 50/50) | 50% / Nước | 90 % | + 1.0 % | Tốt. Phù hợp cho đế gần dung dịch làm mát ô tô đến 90°C ngâm. |
| Mỡ Liti (Đa dụng NLGI 2) | Đầy đủ | 97 % | + 0.2 % | Xuất sắc. Tương thích tiếp xúc chất bôi trơn hộp số cho dụng cụ điện và ứng dụng công nghiệp. |
Tương đương Thay thế Trực tiếp — PA6 BFE01 so với Dupont Zytel 73G30L
PA6 BFE01 được công thức hóa như một lựa chọn tương đương hiệu năng với Zytel 73G30L (cấp PA6 30% sợi thủy tinh flagship của Dupont, độ nhớt tiêu chuẩn có bôi trơn). Bảng dưới đây là so sánh trực tiếp theo datasheet công khai của họ (Revision 2024-09, mẫu điều hòa 50%RH cho cả hai) để hỗ trợ định cấp thay thế của bạn bằng bằng chứng cơ học.
| Tính chất (Tiêu chuẩn Thử nghiệm) | JUHAI PA6 BFE01 — 30% GF Premium PA6 | Dupont Zytel 73G30L NC010 — 30% GF PA6 | % Chênh lệch BFE01 so với 73G30L | Đánh giá Định cấp |
|---|---|---|---|---|
| Độ bền kéo, MPa (ISO 527 / ASTM D638) | 162 | 159 | + 1.9 % | ✓ Nằm trong dung sai cấp 5% điển hình; BFE01 mạnh hơn chút |
| Mô đun kéo, MPa (ISO 527) | 8,500 | 8,300 | + 2.4 % | ✓ Độ cứng tương đương; phân tích võng cho kết quả uốn thành gần như giống hệt |
| Độ giãn dài khi đứt, % (ISO 527) | 3.2 | 3.1 | + 3.2 % | ✓ Độ dẻo về cơ bản bằng nhau; không thay đổi hành vi dạng hỏng từ dòn sang dẻo |
| Độ bền uốn, MPa (ISO 178) | 245 | 240 | + 2.1 % | ✓ Tính toán tải dầm 3 điểm dự đoán độ bền chi tiết tương đương hoặc tốt hơn chút |
| Mô đun uốn, MPa (ISO 178) | 7,400 | 7,200 | + 2.8 % | ✓ Rất gần; tính toán snap-fit và press-fit có thể dùng cùng hệ số an toàn |
| Izod có khía @ 23°C, kJ/m² (ISO 180 1A) | 17 | 16 | + 6.3 % | ✓ BFE01 dẻo dai hơn chút; biên độ thả va đập cải thiện nhẹ |
| Izod không khía @ 23°C, kJ/m² (ISO 180 1U) | 78 | 76 | + 2.6 % | ✓ Về cơ bản bằng nhau về hiệu suất va đập không đo được |
| HDT @ 1.82 MPa, °C (ISO 75 Af) | 198 | 197 | + 0.5 % | ✓ Năng lực cơ-nhiệt tương đương; không cần định cấp lại giảm định mức nhiệt |
| HDT @ 0.45 MPa, °C (ISO 75 Bf) | 211 | 210 | + 0.5 % | ✓ Giống hệt cho mục đích thực tế |
| Vicat B/50, °C (ISO 306) | 215 | 213 | + 0.9 % | ✓ Kháng mềm tương đương |
| Đỉnh nóng chảy DSC, °C | 222 | 223 | - 0.4 % | ✓ Cùng nhóm tinh thể; chồng chéo nhiệt độ thùng gia công 100% |
| Tỷ trọng, g/cm³ (ISO 1183) | 1.35 | 1.35 | 0.0 % | ✓ Khớp chính xác; khối lượng mỗi chi tiết giống hệt nếu cùng thể tích |
| MVR 275°C / 5.0 kg, cm³/10 min (ISO 1133) | 28 | 29 | - 3.4 % | ✓ MVR thấp hơn chút cho BFE01 (nhớt hơn chút); có thể cần +5–10°C nhiệt độ vòi cho thành siêu mỏng, nếu không làm đầy khuôn tương đương |
| Co ngót — Phương dòng, % (60×60×2 mm) | 0.33 | 0.35 | - 5.7 % | ○ BFE01 chảy co nhẹ hơn. Với khuôn thiết kế cho 73G30L, kích thước chi tiết sẽ lớn hơn + ~0.02%; thường nằm trong dung sai khuôn trên chi tiết > 50 mm; xác minh 2–3 kích thước thép an toàn chủ đạo trên first article. |
| Co ngót — Phương ngang, % | 0.90 | 0.92 | - 2.2 % | ✓ Co ngang gần như giống hệt |
| Độ cứng Rockwell Thang R | R 114 | R 113 | + 0.9 % | ✓ Kháng trầy bề mặt tương đương |
| Chỉ số Theo dõi So sánh CTI, V (IEC 60112) | ≥ 600 (PLC 0) | ≥ 600 (PLC 0) | PLC giống hệt | ✓ Cấp theo dõi điện giống hệt cho tuân thủ thiết bị IEC 60335-1 |
| Độ hút ẩm (24h 23°C), % (ISO 62) | 0.95 | 1.00 | - 5.0 % | ✓ BFE01 hút ẩm thấp hơn chút; rủi ro bám sơn bề mặt mỹ phẩm tốt hơn chút |
| Giá niêm yết điển hình, USD/kg (2026-Q2) | $ 2.05 (Juhai EXW Ningbo) | $ 2.85 – $ 3.10 (Đại lý giao ngay, EU/NA) | - 28% đến -34% | ✓ BFE01 mang lại hiệu suất cơ học tương đương với giảm chi phí vật tư mỗi kg đáng kể, với dung sai lô sang chặt ±3% so với 73G30L thương mại công bố điển hình ±5% |
Hướng dẫn Gia công & Vận hành — Phiên bản Cao cấp Class-A
Thông số Ép phun
Tuân thủ nghiêm ngặt các thông số sau là bắt buộc để đạt được toàn bộ tiềm năng mỹ phẩm Class-A và cơ học của PA6 BFE01. Sai lệch so với sấy trước và nhiệt độ khuôn khuyến nghị sẽ ảnh hưởng đáng kể đến chất lượng bề mặt và độ nhất quán giữa các chi tiết.
| Thông số Quy trình | Dải Khuyến nghị | Ghi chú cho Kết quả Cao cấp / Class-A |
|---|---|---|
| Sấy trước (BẮT BUỘC) | 80 °C × 4 giờ; đến độ ẩm < 0.08% | Máy sấy khử ẩm với điểm sương ≤ -30°C là bắt buộc. Sấy bằng môi trường hoặc chỉ phễu là không đủ cho bề mặt Class-A. Xác minh độ ẩm bằng chuẩn độ Karl Fischer trước khi gia công. |
| Nhiệt độ Thùng — Sau / Giữa / Trước | 240 °C / 255 °C / 270 °C | Hồ sơ tăng dần nhẹ nhàng; tránh cắt quá mức vùng sau để bảo toàn chiều dài sợi cao cấp và tính toàn vẹn ướt. |
| Nhiệt độ Vòi phun | 265 - 275 °C | Thấp hơn chút so với vùng trước để tránh nhỏ giọt; dùng van đóng vòi để có kết quả tốt nhất. |
| Nhiệt độ Khuôn — Chung | 70 - 100 °C | Dùng khuôn gia nhiệt dầu hoặc điện cartridge với nhiệt độ khoang đồng đều. |
| Nhiệt độ Khuôn — GƯƠNG CLASS-A | 85 - 100 °C (KHUYẾN NGHỊ MẠNH) | Dưới 80°C, độ lộ sợi và giảm bóng trở nên đáng thấy. Variotherm hoặc ép phun làm nguội-nóng nhanh mang lại bề mặt gương tốt nhất tuyệt đối. |
| Áp lực Bơm | 90 - 140 MPa | Thành mỏng mỹ phẩm và đường chảy dài có thể cần cao hơn; hồ sơ tăng dần để tránh jetting tại cổng. |
| Áp lực Giữ — Tiêu chuẩn | 65 - 85% áp lực bơm | Thời gian giữ: 15-30 s tùy độ dày thành; lấp đầy hoàn toàn để giảm thiểu vết lõm. |
| Áp lực Giữ — CLASS-A | 70 - 90% áp lực bơm (làm mát kéo dài) | Thời gian làm mát dài hơn ở nhiệt độ khuôn nâng cao loại bỏ vết lõm và lộ sợi trên bề mặt Class-A. Dùng hồ sơ áp lực giữ thay vì áp lực không đổi. |
| Áp lực Ngược Trục vít | 8 - 15 bar | Cao hơn chút so với cấp phổ thông để đảm bảo ướt sợi cao cấp và phân tán màu; tránh > 20 bar để tránh đứt sợi. |
| Tốc độ Trục vít (RPM) | 60 - 120 rpm | Tốc độ vừa phải giảm thiểu nhiệt do cắt và bảo toàn phân bố chiều dài sợi cao cấp. |
Bảo quản & Thời hạn Sử dụng — Vận hành Cấp Cao cấp
Bảo quản trong túi cao cấp niêm phong gốc dưới 30°C và dưới 65% độ ẩm tương đối để có thời hạn mỹ phẩm tối đa.
Tránh xa ánh sáng trực tiếp, nguồn nhiệt, lửa trần, và khu vực ô nhiễm bụi (bụi sẽ ảnh hưởng bề mặt hoàn thiện).
Thời hạn bảo quản ở điều kiện thích hợp: 24 tháng kể từ ngày sản xuất in trên nhãn túi cao cấp.
Một khi mở, dùng nội dung trong 2 tuần hoặc niêm phong lại bằng túi hút ẩm cao cấp; sấy lại trước khi dùng nếu phơi > 48 giờ.
Đối với lô mỹ phẩm tự nhiên và màu tùy chỉnh, tránh trộn với các cấp khác hoặc hàng cũ để tránh lệch màu.
Khuyến nghị Thiết kế Khuôn & Cổng cho Bề mặt Class-A
Ngay cả với hóa học nhựa gốc cao cấp và lưu biến tuyệt vời của PA6 BFE01, thiết kế khuôn là yếu tố quan trọng nhất để đạt bề mặt gương hoặc satin Class-A ở quy mô sản xuất. Dưới đây là hướng dẫn thiết kế khuôn do kỹ sư chúng tôi khuyến nghị, được tinh chỉnh qua 14+ chương trình mỹ phẩm OEM với BFE01.
| Khía cạnh Thiết kế Khuôn | Khuyến nghị cho PA6 BFE01 Class-A | Cơ sở |
|---|---|---|
| Loại & Vị trí Cổng | Cổng cạnh, cổng ngầm hoặc hot-tip hot-runner trên bề mặt không nhìn thấy. Tránh cổng pinpoint trực tiếp trên mặt mỹ phẩm. Đường kính cổng tối thiểu: 1.2× độ dày thành. | Cổng pinpoint trên mặt mỹ phẩm gây jetting và vết tích nhìn thấy. Cổng lớn hơn giảm ứng suất cắt tại vùng cổng, giảm thiểu vết splay định hướng và lộ sợi. |
| Kích thước Sprue & Runner | Runner tròn đầy tối thiểu Ø 8 mm cho cold runner; sprue Ø 8–12 mm côn 1.5° mỗi bên. Runner tròn hình thang không khuyến nghị. | Hợp chất 30% GF cao cấp cần thể tích runner đầy đủ để giảm thiểu sụt áp, tránh đông đặc sớm và đảm bảo áp lực giữ đúng lên bề mặt mỹ phẩm. |
| Thép Khoang & Đánh bóng | H13, S136 hoặc 420SS tôi cứng HRC 48–52. Đánh bóng tối thiểu SPI A-2 (gương) hoặc A-3 (satin cao). Cho bóng siêu cao cấp: đánh bóng kim cương + đánh bóng hơi. | Thép cứng hơn với cấu trúc hạt mịn được yêu cầu để kháng mài mòn sợi và duy trì hoàn thiện Class-A qua 500k+ shot. P20 mềm sẽ cho thấy suy giảm đánh bóng sau 50k–100k shot với PA6 chứa GF. |
| Góc Nghiêng | Tối thiểu 1.0° mỗi bên trên thành Class-A đánh bóng; 1.5°–2.0° khuyến nghị cho thành sâu > 3 mm. Thành vân/Satin: thêm 0.5° vào yêu cầu độ sâu vân. | Hợp chất chứa thủy tinh có hệ số ma sát cao hơn so với không chất độn. Góc nghiêng không đủ gây trầy xước, vết kéo và bóng đẩy thấy được khi đẩy ra — chết tỷ lệ Class-A. |
| Độ sâu & Vị trí Thông hơi | Độ sâu thông hơi 0.015–0.020 mm (0.0006–0.0008 in) × rộng 6–12 mm tại mặt phân khuôn. Thêm thông hơi mỗi 30–50 mm quanh chu vi khoang; thông hơi gân và đầu cuối lỗ lồi. | Thông hơi đúng loại bỏ vết cháy khí, splay do khí kẹt, và thiếu điền. Thông hơi quá mức > 0.025 mm gây flash và tích tụ plate-out; thông hơi thiếu gây loại bỏ mỹ phẩm. |
| Độ dày Thành & Chuyển tiếp | Thành danh nghĩa 2.0–3.5 mm tối ưu cho Class-A. Độ dày gân ≤ 60% thành danh nghĩa. Tránh góc sắc — dùng R ≥ 0.5 × độ dày thành. Chuyển tiếp bậc mượt côn 5:1 hoặc 10:1. | Phần dày > 4 mm tăng rủi ro vết lõm dù áp lực giữ cao. Phần mỏng < 1.5 mm rủi ro định hướng sợi và yếu mối hàn. Bán kính rộng rãi cải thiện dòng chảy, giảm tập trung ứng suất, và cải thiện độ đồng đều mỹ phẩm. |
| Hệ thống Đẩy ra | Ống / lưỡi / tấm đẩy ưu tiên hơn chốt tròn nhỏ. Đẩy ra tại gân, lỗ lồi và bề mặt không nhìn thấy. Chốt tối thiểu Ø 3 mm; phân bố để giảm thiểu ứng suất đẩy vào. | Chốt đẩy nhỏ gây bóng đẩy vào thấy được trên bề mặt mỹ phẩm Class-A; đẩy ra bằng tấm đẩy cho bề mặt sạch nhất. Đảm bảo tấm đẩy di chuyển song song với chốt dẫn hướng đầy đủ để tránh vết galo. |
| Điều khiển Nhiệt độ Khuôn | Đường nước tối thiểu Ø 8 mm cách bề mặt khoang 15–20 mm. Baffle hoặc bubbler trong gân sâu và lỗ lồi. Dùng nước nóng có áp (90–110°C) hoặc bộ dầu; variotherm cho gương bóng cao nhất. | Nhiệt độ khoang đồng đều trong ±3°C là quan trọng để loại bỏ vết chảy, độ thấy mối hàn, và co ngót không nhất quán trên tấm Class-A. Điểm lạnh đọc xuyên qua thành khuyết tật biến thiên bóng. |
| Vị trí Mối hàn (khi không thể tránh) | Dời mối hàn sang bề mặt không mỹ phẩm qua vị trí cổng. Thêm bể tràn (10–15% thể tích chi tiết) phía sau mối hàn để xả khối lạnh. Đảm bảo chồng chéo dòng chảy tối thiểu 15 mm tại hội tụ. | Mối hàn thấy được ngay cả trên BFE01 nếu nhiệt độ mặt trước dòng chảy thấp. Bể tràn xả mặt trước dòng chảy lạnh ít dính bám phía sau mối hàn ra khỏi vùng Class-A mỹ phẩm. |
Xử lý Sự cố Bề mặt Class-A với PA6 BFE01
| Khuyết tật Bề mặt | Nguyên nhân Gốc Có thể có với BFE01 | Ưu tiên Hành động Khắc phục (1 = Đầu tiên) |
|---|---|---|
| Splay / Vết Bạc gần Cổng | 1) Độ ẩm > 0.08% — nguyên nhân #1; 2) Tốc độ bơm quá cao; 3) Áp lực ngược quá thấp; 4) Nhiệt độ vòi quá mức | 1) Sấy lại 80°C × 4h, xác minh độ ẩm; 2) Giảm tốc độ bơm 10–20%; 3) ↑ áp lực ngược lên 10–14 bar; 4) ↓ nhiệt độ vòi 5–10°C |
| Lộ Sợi / Vỏ Cam | 1) Nhiệt độ khuôn quá thấp (< 80°C); 2) Áp lực giữ không đủ; 3) Thời gian giữ quá ngắn; 4) Chuyển giữ quá muộn | 1) ↑ nhiệt độ khuôn lên 85–95°C (quan trọng); 2) ↑ áp lực giữ lên 75–90% áp bơm; 3) ↑ thời gian giữ 30–50%; 4) Dời chuyển sang ~98% điền |
| Vết Lõm ở Mặt Sau Gân Lỗ lồi | 1) Gân quá dày so với thành danh nghĩa; 2) Áp lực giữ thấp / thời gian ngắn; 3) Thời gian làm mát quá ngắn; 4) Đông đặc cổng quá sớm | 1) Giảm gân xuống 55–60% thành trong khuôn; 2) ↑ áp lực giữ & thời gian; 3) ↑ thời gian làm mát 20–40%; 4) Nới rộng cổng 0.2–0.4 mm để trì hoãn đông đặc |
| Mối hàn Thấy được trên Bề mặt Mỹ phẩm | 1) Nhiệt độ khuôn quá thấp; 2) Nhiệt độ mặt trước dòng chảy thấp; 3) Mối hàn gần cuối điền; 4) Không có bể tràn | 1) ↑ khuôn lên 90–100°C; 2) ↑ thùng trước/vòi 5–10°C; 3) Dời cổng; 4) Thêm bể tràn phía sau mối hàn |
| Vết Chảy Tối / Jetting | 1) Tốc độ bơm quá cao; 2) Thiết kế cổng không đủ; 3) Mở vòi quá nhỏ; 4) Tăng dần giai đoạn 1 quá mạnh | 1) ↓ tốc độ bơm, dùng tăng dần đa giai đoạn; 2) Nới rộng cổng / đổi sang cổng cạnh; 3) ↑ lỗ vòi; 4) Chậm 10% điền đầu rồi tăng dần |
| Bóng Đẩy / Vết Đẩy vào | 1) Chốt đẩy quá nhỏ; 2) Chi tiết còn quá nóng khi đẩy; 3) Góc nghiêng không đủ; 4) Nhiệt độ khuôn không đều / đẩy nóng | 1) Thay bằng chốt lớn hơn hoặc thêm chốt; 2) ↑ thời gian làm mát 20–30%; 3) Xác minh góc nghiêng & đánh bóng; 4) Làm mát tấm đẩy; thêm chất tách khuôn như sửa tạm |
| Tích tụ Plate-out trên Khoang Khuôn | 1) Sấy không đủ (độ ẩm gây lắng oligome); 2) Thời gian/nhiệt sấy trước không đủ; 3) Nhiệt độ thùng quá mức | 1) Xác minh sấy trước < 0.08% độ ẩm; 2) Kéo dài sấy trước 1–2 giờ; 3) ↓ thùng trước/sau 5°C. Làm sạch khuôn bằng chất tẩy nylon chứa thủy tinh phù hợp. |
| Bóng Không Đồng đều / Vết Hổ | 1) Biến thiên nhiệt độ khoang khuôn > 3°C; 2) Hồ sơ áp lực bơm/giữ không đều; 3) Cân bằng dòng chảy kém trong khuôn đa khoang | 1) Xác minh lưu lượng & nhiệt độ mọi đường nước; 2) Làm mượt hồ sơ áp lực 5 giai đoạn; 3) Cân bằng runner / thêm hạn chế nhân tạo cho khoang thiếu điền. |
Đóng gói, Vận chuyển & MOQ — Cấp Cao cấp
| Đóng gói Cao cấp Tiêu chuẩn | Túi ghép kraft / PE hàn nhiệt 25 kg với rào cản ẩm lá nhôm trong (đóng túi phòng sạch cao cấp để tránh ô nhiễm cho cấp mỹ phẩm) |
|---|---|
| Cấu hình Pallet | 40 túi mỗi pallet xuất khẩu cao cấp = 1,000 kg (1 MT) mỗi pallet; quấn căng với góc cứng bảo vệ và tấm rào cản ẩm trên cùng |
| MOQ (Số lượng Đặt hàng Tối thiểu) | 1,000 kg (1 pallet đầy / 40 túi). Lô thử cao cấp 100 kg nhỏ hơn có thể cung cấp theo yêu cầu để định cấp. |
| Thời gian Giao Hàng Tồn kho | 3-5 ngày làm việc sau khi nhận thanh toán (ex-works Ningbo, buffer tồn kho cao cấp được duy trì cho BFE01) |
| MOQ Màu Tùy chỉnh (RAL / Pantone) | 3,000 kg (3 pallet) cho màu tùy chỉnh tiêu chuẩn; 5,000 kg cho kim loại / ngọc trai / hiệu ứng đặc biệt |
| MOQ Công thức Tùy chỉnh | 5,000 kg (5 pallet); 8-12 ngày làm việc phát triển với tấm mẫu để phê duyệt |
| Nạp 20 ft FCL | ~ 20,000 kg (20 pallet 1 MT) |
| Nạp 40 ft HC FCL | ~ 27,000 kg (27 pallet 1 MT) |
| Tài liệu Cao cấp Cung cấp | Hóa đơn Thương mại, Phiếu đóng gói, Vận đơn / AWB, Giấy chứng nhận Xuất xứ, CoC Cao cấp (báo cáo thử cơ học 12 điểm mỗi lô), thư tuân thủ ROHS / REACH, MSDS theo yêu cầu, Dữ liệu lô kích thước theo yêu cầu. |
Chương trình Định cấp OEM & Điểm nổi bật Khách hàng
PA6 BFE01 đã được định cấp trên 27 chương trình sản xuất OEM trên các phân khúc điện tử tiêu dùng, dụng cụ điện cao cấp và nội thất ô tô kể từ khi ra mắt Q4 2024. Dưới đây là tóm tắt quy trình định cấp OEM có cấu trúc của chúng tôi và kết quả khách hàng tiêu biểu.
Quy trình Định cấp OEM Cao cấp 6 Bước cho PA6 BFE01
| Giai đoạn | Sản phẩm Cung cấp | Thời gian | Bạn nhận được gì |
|---|---|---|---|
| Giai đoạn 1 · Đánh giá Ban đầu | Rà soát Kỹ thuật Ứng dụng | 24 giờ | Kỹ sư cao cấp rà soát bản vẽ chi tiết / CAD, điều kiện tải và yêu cầu mỹ phẩm của bạn; khuyến nghị bằng văn bản BFE01 so với các cấp thay thế + đánh giá rủi ro vùng mối hàn / lõm / splay. |
| Giai đoạn 2 · Giao Bộ mẫu | Gói Đánh giá Cao cấp | 3–5 ngày làm việc | 2 kg hạt BFE01 chưa ép (màu bạn chọn Đen hoặc Tự nhiên) + 10 tấm gương Class-A 60×60×2 mm ép sẵn (SPI A-2) để đánh giá màu & bóng + MSDS + Datasheet Ban đầu. |
| Giai đoạn 3 · Thử Nghiệm Khuôn Chi tiết | Lô Định cấp 100–500 kg | 5–7 ngày làm việc | Lô BFE01 100–500 kg ý định sản xuất với CoC Cao cấp đầy đủ. Kỹ sư quy trình của chúng tôi cung cấp hồ sơ thùng/khuôn/giữ khuyến nghị cụ thể cho khuôn và máy ép của bạn. Tùy chọn: hỗ trợ tại chỗ tại nhà máy ép của bạn (Trung Quốc / Việt Nam / Thái Lan). |
| Giai đoạn 4 · Thử nghiệm & Định giá Phòng lab | Báo cáo Lab Độc lập (tùy chọn) | 10–15 ngày làm việc | Chúng tôi phối hợp thử nghiệm lab ISO 17025 bên thứ ba theo spec OEM của bạn (kéo/va đập/HDT, dễ cháy UL94 nếu cần, CTI, thử hóa ROHS/REACH) — hoặc bạn chạy định giá nội bộ so với giá trị định mức công bố của chúng tôi. |
| Giai đoạn 5 · PPAP / Giấy Nộp Chi tiết | Gói PPAP Cấp 3 | 5 ngày làm việc sau lần chạy PPAP | PPAP Cấp 3 đầy đủ bao gồm: Lưu đồ Quy trình, Kế hoạch Kiểm soát, PFMEA, Nghiên cứu CpK (tối thiểu 30 khoang × 3 lô cho CpK > 1.67 trên kích thước/cơ học chủ đạo), Báo cáo Phê duyệt Ngoại quan (AAR) cho bề mặt Class-A, Phân tích Hệ thống Đo lường (MSA), Báo cáo Thử nghiệm Vật liệu (MTR) với truy xuất nguyên liệu. |
| Giai đoạn 6 · Tăng tốc Sản xuất Hàng loạt | Hợp đồng Cung ứng Cao cấp | Đàm phán | Công suất bảo đảm trên Dây chuyền Cao cấp Chuyên dụng №3 với điều khoản bảo vệ giá 90 ngày, tồn kho buffer (dự báo 1 tháng giữ tại kho Juhai gửi bán được tùy chọn), và quản lý tài khoản cấp cao chuyên trách + kỹ sư quy trình làm liên hệ kỹ thuật chính. |
Điểm nổi bật Khách hàng — Các Chương trình PA6 BFE01 Tiêu biểu
| Phân khúc Khách hàng | Chi tiết Ứng dụng | Thách thức Gốc của Khách hàng | Giải pháp & Kết quả PA6 BFE01 |
|---|---|---|---|
| Việt Nam — ODM Laptop Top-5 Toàn cầu | Khung Giữa Vỏ Notebook Cao cấp 14-inch (thành 2.2 mm, khuôn 2 khoang hot-runner, Class-A đen mờ với vân da-like) | PA6 GF30 thương hiệu quốc tế trước đó có loại bỏ splay 3.2% gần cổng trên khuôn 85°C; cần sơn lại 38% tấm thêm $0.42/chi tiết. Sản lượng hàng năm: 2.4 triệu chi tiết / 1,920 MT. | Chuyển sang PA6 BFE01 Black Standard. Loại bỏ splay giảm xuống 0.48% sau 3 tuần tối ưu tham số với kỹ sư tại chỗ. Tất cả tấm giờ giao thẳng cho lắp ráp không sơn. Tiết kiệm tổng chương trình: $798,000 / năm. CpK kéo trên 12 lô liên tiếp = 1.84. |
| Đức — Thương hiệu Dụng cụ điện Cao cấp Châu Âu | Vỏ Hộp số Máy Bắn vít 18V không dây — mối hàn 2 cổng quan trọng phía sau ổ cặp chuck (kết cấu Class-B + ngoại thất mờ bán mỹ phẩm). Thử MFI / SAE: bền va đập 10,000 chu trình cộng thả 2 m. | PA6 GF30 tiêu chuẩn trước đó có CpK kéo mối hàn giữa 1.08 và 1.33 qua 4 nhà cung cấp. Tỷ lệ trả về trường 0.72% do gãy mối hàn. Khách hàng yêu cầu CpK ≥ 1.67 cho mối hàn. | PA6 BFE01 Premium mang lại CpK kéo mối hàn 1.78 trên khuôn 4 khoang của họ qua 3 lô sản xuất (tổng 16.2 MT). Tỷ lệ trả về trường giảm từ 0.72% xuống 0.06% trong 6 tháng. Giờ là nhà cung cấp độc quyền trên tất cả nền tảng hộp số cao cấp 18V / 40V. |
| Hàn Quốc — OEM Thiết bị Chẩn đoán Y tế | Vỏ Máy Siêu âm Di động — vỏ ngoài satin Class-A (Pantone 432 C hải quân đậm tùy chỉnh), không sơn, không halogen-free. Yêu cầu ổn định kích thước sau 300 chu trình nhiệt (-10°C ↔ +50°C). | PA6 GF30 commodity trước đó có: lệch màu ΔE > 2.0 giữa các lô; cong vênh kích thước sau chu trình nhiệt không đạt spec phẳng 0.15 mm; CTI 400V sát ngưỡng. | BFE01 Pantone 432 C tùy chỉnh khớp ΔE < 0.8 trong 5 ngày làm việc với thử nghiệm letdown trục vít đôi nội bộ. Cong vênh chu trình nhiệt: phẳng 0.08 mm (nằm trong spec 0.15 mm). CTI 600V đạt biên độ. Giờ cung cấp độc quyền trên 3 model máy quét, 360 MT / năm. |
| USA — Tier 1 Nội thất Ô tô | Đế Kết cấu Táp-pi Trung tâm EV Cao cấp — ẩn nhưng yêu cầu CpK > 1.67 trên 22 kích thước quan trọng; ép sau với over-mold TPE trên bề mặt Class-A. | PA6 GF30 hiện có từ công ty hóa chất Big-3 có CpK kích thước 1.22 do biến thiên co ngót ±5% cao. Cần 100% đo cuối + chọn lọc gia công thêm $0.28/chi tiết. | PA6 BFE01 với dung sai co ngót ±3% mang lại CpK kích thước 1.71 trên 19/22 kích thước quan trọng; 3 kích thước còn lại ở 1.51 sau điều chỉnh thép khuôn nhỏ. Đo 100% giảm xuống lấy mẫu AQL 1.0 thôi. Loại bỏ gia công. |
Yêu cầu Báo giá Cao cấp, Mẫu Class-A hoặc Datasheet Đầy đủ
Điền biểu mẫu dưới đây cho PA6 BFE01 hoặc bất kỳ cấp cao cấp nào. Kỹ sư bán hàng kỹ thuật cao cấp của chúng tôi sẽ liên hệ bạn trong 24 giờ với datasheet cao cấp đầy đủ, giá bậc thang (1T / 5T / 20T), thời gian giao hàng và logistics mẫu. Tấm mẫu Class-A 2 kg miễn phí có sẵn cho mục đích đánh giá cao cấp chân chính (freight collect cho quốc tế; bao gồm tài khoản DHL/FedEx/UPS của bạn nếu có).
Biểu mẫu Hỏi thăm — PA6 BFE01 Premium 30% GF Class-A PA6
Câu hỏi Thường gặp (FAQ) — PA6 BFE01 Premium
PA6 BFE01 Premium dùng nhựa gốc PA6 độ tinh khiết cao hơn, sợi E-glass kích thước silane ướt cao cấp, và được phối trộn trên dây trục vít đôi mô-men xoắn cao chuyên dụng với kiểm soát quy trình chặt chẽ hơn. Khác biệt chủ đạo: (1) Độ bền kéo 162 MPa so với 138 MPa cho GBA35; (2) Dung sai lô sang ±3% so với ±5% cho phổ thông; (3) Năng lực bề mặt mỹ phẩm Class-A với splay và plate-out thấp; (4) Độ bền mối hàn vượt trội cho mối nối kết cấu quan trọng; (5) Tương đương cơ học trực tiếp với Dupont Zytel 73G30L. Các cấp phổ thông xuất sắc cho chi tiết kết cấu giá trị; chọn BFE01 khi yêu cầu bề mặt mỹ phẩm, CpK > 1.67, hoặc độ tin cậy mối hàn.
Có, khi gia công đúng cách PA6 BFE01 mang lại bề mặt gương hoặc satin Class-A trực tiếp từ khuôn không cần sơn hoặc phủ phụ. Yếu tố thành công quan trọng: (1) Sấy trước nghiêm ngặt đến độ ẩm < 0.08% bằng máy sấy khử ẩm; (2) Nhiệt độ khuôn duy trì 85–100°C (dùng variotherm hoặc manifold cách nhiệt để có kết quả tốt nhất); (3) Khoang khuôn đánh bóng với hoàn thiện SPI A-2 hoặc cao hơn; (4) Áp lực giữ ở 70–90% áp lực bơm với thời gian làm mát kéo dài để giảm vết lõm và lộ sợi. OEM điện tử tiêu dùng Việt Nam của chúng tôi đạt loại bỏ splay 0.5% so với 3.2% với PA6 GF30 tiêu chuẩn cạnh tranh.
PA6 BFE01 mang lại giữ lại độ bền mối hàn tốt hơn đáng kể do ba yếu tố: hóa học kích thước sợi cao cấp cải thiện liên kết bề mặt qua giao diện mối hàn, MVR 28 tối ưu cho dòng chảy cân bằng và dính bám chuỗi polymer, và đứt gãy sợi tối thiểu từ hồ sơ đùn mô-men xoắn cao nhẹ nhàng của chúng tôi. Trong thử nghiệm kéo mối hàn 2 cổng tiêu chuẩn, BFE01 thường giữ lại 72–78% độ bền kéo định mức tại mối hàn so với 58–65% cho PA6 GF30 tiêu chuẩn. Khách hàng dụng cụ điện châu Âu đo CpK mối hàn 1.78 trên hộp số của họ so với 1.08–1.33 với các cấp trước.
Hoàn toàn. PA6 BFE01 hỗ trợ phối màu RAL, Pantone và màu độc quyền OEM. Phòng màu nội bộ của chúng tôi dùng thử nghiệm letdown masterbatch trục vít đôi để đạt ΔE < 1.0 so với mục tiêu trên tấm ép. MOQ màu tiêu chuẩn là 3,000 kg (3 pallet). Cho hiệu ứng kim loại, ngọc trai hoặc soft-touch phức tạp, MOQ có thể là 5,000 kg và cần chu kỳ phát triển 5–7 ngày làm việc với tấm mẫu để phê duyệt trước sản xuất. Chúng tôi duy trì kiểm soát màu lô sang chặt chẽ dùng xác nhận quang phổ kế trên mỗi lô.
Đơn hàng tồn kho Đen tiêu chuẩn (PA6-BFE01-BK001) và Tự nhiên mỹ phẩm (PA6-BFE01-NA001): 3–5 ngày làm việc EXW Ningbo từ buffer an toàn 22 MT cuộn của chúng tôi (chúng tôi tự đặt hàng lại khi tồn kho dưới 10 MT). Màu RAL/Pantone tùy chỉnh tiêu chuẩn: 5 ngày làm việc cho tấm phát triển phối màu (ứng viên A/B/C) + 5 ngày làm việc cho sản xuất = ~10 ngày làm việc tổng cộng sau phê duyệt màu. Công thức tùy chỉnh (chống cháy, tiếp xúc thực phẩm, khí thải thấp): 8–12 ngày làm việc phát triển + mẫu, sau đó 5–7 ngày làm việc sản xuất sau ký công thức. Cho Khách hàng Cao cấp hợp đồng hàng năm (≥ 5 MT/năm) chúng tôi cung cấp Khóa Nguyên liệu + buffer gửi bán 1 tháng để bảo đảm không gián đoạn cung. Trong 2025 qua 18 hợp đồng cao cấp BFE01, chúng tôi đạt 100% giao đúng hạn đầy đủ (OTIF) với zero hết hàng.
Có, PA6 BFE01 hoàn toàn tương thích với ép over-molding đa thành phần 2K dùng TPE, TPU và elastomer dựa trên polyolefin mềm. Thông số over-molding quan trọng: (1) Sấy trước BFE01 đến độ ẩm < 0.08% (như Class-A); (2) Nhiệt độ khuôn nền BFE01 85–95°C cho shot đầu để tối đa hóa năng lượng liên kết bề mặt (tránh nền lạnh); (3) Nhiệt độ nóng chảy TPE điều chỉnh theo cấp TPE (thường 210–240°C cho TPE dính PA); (4) Over-mold shot thứ hai trong 60 giây sau khi tháo khuôn shot đầu để có độ bền liên kết hóa học tối đa (không cần mồi). Độ bền liên kết với TPE tương thích: thường bóc 3.5–4.5 MPa (bám dính > dính cohesive). Cho dán kết cấu sau ép chi tiết PA6 BFE01: keo khuyến nghị là (a) acrylic kết cấu 2 thành phần methyl methacrylate (MMA), (b) keo nóng chảy Polyurethane dưỡng ẩm, hoặc (c) Cyanoacrylate + mồi polyolefin. Mài nhẹ bề mặt bằng giấy 320 grit + lau cồn isopropyl thường tăng độ bền cắt chồng 40–60% so với dán bề mặt as-molded. Đội kỹ thuật ứng dụng của chúng tôi cung cấp cặp TPE cụ thể và khuyến nghị keo theo bản vẽ lắp ráp của bạn.
Tuân thủ Quy định & Chứng nhận
PA6 BFE01 được sản xuất dưới hệ thống quản lý chất lượng chứng nhận ISO 9001:2015 (Số Đăng ký Chứng nhận Q342R2M, cấp bởi TÜV SÜD, hiệu lực đến 2028-04) và được thử nghiệm theo tất cả quy định hóa chất và vật liệu quốc tế chủ đạo yêu cầu cho thị trường điện tử tiêu dùng, nội thất ô tô, dụng cụ điện và vỏ thiết bị y tế. Dưới đây là ma trận tuân thủ được hỗ trợ bởi công thức tồn kho tiêu chuẩn BFE01.
Ma trận Tuân thủ Quy định — Cấp Tiêu chuẩn PA6 BFE01
| Quy định / Tiêu chuẩn | Phạm vi Pháp lý | Trạng thái cho PA6 BFE01 | Tài liệu Có sẵn |
|---|---|---|---|
| ISO 9001:2015 (QMS) | Quốc tế | ✓ Địa điểm sản xuất được chứng nhận đầy đủ. BFE01 sản xuất trong phạm vi. | Bản sao chứng chỉ ISO 9001:2015 hợp lệ với phạm vi; tóm tắt audit có sẵn theo yêu cầu. |
| EU ROHS 2.0 Directive 2015/863 | EU / EEA | ✓ Tuân thủ đầy đủ. Tất cả 10 chất hạn chế dưới ngưỡng 0.1% / 0.01%. Cadmium < 10 ppm. | Thư Tuân thủ (LoC) mỗi lô hàng; báo cáo thử ROHS 10 chất bên thứ ba (SGS, 2026-02). |
| EU REACH Regulation (EC) No 1907/2006 — SVHC | EU / EEA | ✓ Sàng lọc SVHC — tất cả 240 Chất Đặc biệt Lo ngại (Danh sách Ứng viên, 28th edition, Jan 2026) vắng mặt hoặc dưới ngưỡng nồng độ 0.1% w/w theo Điều 7(2). | Tuyên bố Sàng lọc SVHC Hàng năm cập nhật mỗi tháng 1 sau khi ECHA sửa Danh sách Ứng viên; báo cáo thử đầy đủ 240 chất (BV, 2026-03). |
| EU REACH — Annex XVII Hạn chế | EU / EEA | ✓ Tuân thủ tất cả mục Annex XVII liên quan đến hợp chất nhựa (PAHs, phthalates, chì, organotin, PFOA, PFOS, formaldehyde). | Bảng Tuân thủ Annex XVII với số CAS và kết quả theo yêu cầu. |
| California Prop 65 (Safe Drinking Water & Toxic Enforcement Act 1986) | USA — California | ✓ Không có chất độc sinh sản hoặc gây ung thư trong danh sách Proposition 65 hiện diện trên mức safe harbor áp dụng (NSRL / MADL) theo danh sách 2026. | Tuyên bố Tuân thủ Prop 65 với danh sách tham chiếu các chất đã sàng lọc; nhãn cảnh báo KHÔNG yêu cầu. |
| US EPA TSCA — TSCA Inventory & PBT Rule | USA | ✓ Tất cả thành phần (nền PA6, E-glass, kích thước silane, phụ gia tiêu chuẩn, màu carbon black) được liệt kê trên hoặc miễn trừ khỏi TSCA Inventory. Tuân thủ PBT rule được xác nhận. | Thông báo Xuất khẩu TSCA Section 12(b) không yêu cầu. Thư Tuân thủ TSCA cung cấp kèm đơn hàng Mỹ. |
| UL 94 Dễ cháy — Xếp hạng HB | Quốc tế / US | ✓ BFE01 Black và Natural tiêu chuẩn đạt UL 94 HB trên độ dày 1.5 mm và 3.0 mm theo thử tiêu chuẩn. Công thức xếp hạng V-2 / V-0 UL 94 có sẵn làm hợp chất tùy chỉnh (MOQ 5T). | Công nhận UL Yellow Card đang xử lý (nộp 2026-06, dự kiến Q4 2026). Báo cáo thử HB theo ISO 1210 có sẵn ngay. |
| UL 746B — RTI Điện / Cơ | Quốc tế / US | ✓ Thử nội bộ theo giao thức UL 746B: RTI Điện = 120°C, RTI Va đập Cơ = 115°C, RTI Độ bền Cơ = 115°C. Chương trình Công nhận UL chính thức đang hoạt động. | Tóm tắt dữ liệu nội bộ UL 746B; Yellow Card đầy đủ sau khi hoàn thành nghiên cứu 60k giờ. |
| ISO 10993-5 / -10 (Độc tính tế bào / Kích ứng) | Thiết bị Y tế (Không Tiếp xúc) | ○ BFE01 Tiêu chuẩn vượt ISO 10993-5 độc tính tế bào (cấp 0–1) và ISO 10993-10 kích ứng da (PII < 0.4) theo nghiên cứu sàng lọc nội bộ. Gói tương thích sinh học đầy đủ cho thiết bị y tế tiếp xúc da dài hạn có sẵn trên chương trình tùy chỉnh. | Bảng dữ liệu độc tính tế bào & kích ứng nội bộ (đã SGS sàng lọc); gói ISO 10993 đầy đủ có sẵn cho chương trình y tế tùy chỉnh MOQ 5T. |
| IEC 60112 CTI — Chỉ số Theo dõi So sánh | Quốc tế / IEC | ✓ CTI ≥ 600 V (CTI Performance Level 1 / PLC 0) theo thử IEC 60112 Method A trên tấm 3 mm. Thử với 50 giọt, chất bẩn NH4Cl. | Báo cáo thử IEC 60112 CTI (Intertek, 2026-05) kèm gói datasheet đầy đủ. |
| China RoHS / Marking Order 22 (GB/T 26572) | P.R. China | ✓ Tuân thủ chất hạn chế Marking Order 22 Trung Quốc. Biểu tượng sử dụng thân thiện môi trường (EPLS) = "E" không có dấu X cam. | Báo cáo thử & Tuyên bố China RoHS theo GB/T 26125-2011 có sẵn cho lô hàng Trung Quốc. |
Chương trình Tuân thủ Tùy chỉnh Có sẵn cho PA6 BFE01
Tiếp xúc Thực phẩm FDA (21 CFR 177.1500): Nhựa gốc PA6 trong BFE01 đáp ứng yêu cầu tiếp xúc thực phẩm FDA; sợi thủy tinh và phụ gia tiêu chuẩn cũng tuân thủ FDA. Công thức cấp thực phẩm tùy chỉnh (BFE01-FC) có sẵn với Thư Tuân thủ FDA đầy đủ và thử di chuyển (MOQ 5,000 kg, +2–3 tuần thời gian).
Tiếp xúc Thực phẩm EU (Khung EU 10/2011): Biến thể công thức tiếp xúc thực phẩm EU tương tự (BFE01-EUFC) với thử di chuyển tổng thể và di chuyển cụ thể theo EU Commission Regulation (EU) No 10/2011 cho simulants nước, axit và cồn.
Xếp hạng Dễ cháy UL V-0: Biến thể tăng cường chống cháy không halogen (BFE01-FR) đạt UL 94 V-0 @ 0.8 mm với CTI ≥ 500V dùng hệ thống FR phốt pho đỏ cao cấp hoặc phốt phát hữu cơ. 148 MPa kéo / HDT 190°C. MOQ 5T.
Tuân thủ IMDS / ELV (Ô tô): Mục nhập International Material Data System (IMDS) đầy đủ được tạo cho khách hàng OEM ô tô. Sàng lọc danh sách chất khai báo End-of-Life Vehicle (EU ELV 2000/53/EC) GADSL / GRSN / GADSL, bao gồm ngưỡng Cr(VI), Hg, Pb, Cd.
VDA 276 / VDA 278 (Khí thải Nội thất Ô tô): Biến thể khí thải thấp BFE01-LE được tối ưu cho VDA 276 (Daimler) và VDA 278 (VOC / Fogging) spec nội thất ô tô — VOC < 50 μgC/g, Fogging < 2 mg, Aldehydes < 3 mg/kg. MOQ 8T.
Dịch vụ Cao cấp Bổ sung & Hỗ trợ Kỹ thuật
Chọn PA6 BFE01 cho bạn quyền truy cập Gói Hỗ trợ Kỹ thuật Khách hàng Cao cấp — bao gồm không phụ phí cho tất cả đơn hàng BFE01 trên 5 MT / năm. Dưới đây là tóm tắt những gì được bao gồm ngoài logistics tiêu chuẩn và tài liệu chất lượng.
| Dịch vụ Hỗ trợ | Khách hàng Tiêu chuẩn (< 5 MT/năm) | Khách hàng Cao cấp (≥ 5 MT/năm) | Chi tiết |
|---|---|---|---|
| Thời gian Phản hồi (Email / WhatsApp) | Trong 8 giờ làm việc | Trong 2 giờ · 24/7 cho Sự cố Sản xuất | Kỹ sư cao cấp chuyên trách + quản lý tài khoản được chỉ định. Nhóm WeChat giao tiếp thời gian thực nếu múi giờ của bạn trùng giờ làm việc China GMT+8. |
| Kỹ thuật Ứng dụng | Rà soát chi tiết qua email theo yêu cầu | Hỗ trợ Mold Flow & FEA Kết cấu Chuyên dụng | Phân tích điền/giữ/cong vênh Moldflow Insight 2025 + FEA kết cấu Autodesk Nastran (tĩnh, va đập, nhiệt) cho chi tiết quan trọng — tối đa 3 nghiên cứu / năm bao gồm. |
| Hỗ trợ Tại chỗ Nhà máy ép (APAC) | Giá theo báo giá theo ngày | 2 Ngày Miễn phí mỗi Lần Định cấp / PPAP | Kỹ sư quy trình đi đến nhà máy ép của bạn ở Trung Quốc, Việt Nam, Thái Lan, Malaysia hoặc Indonesia để cài đặt first-article, tối ưu tham số và tinh chỉnh bề mặt Class-A. Quá 2 ngày: $500/ngày + đi lại. |
| Hỗ trợ Tại chỗ Nhà máy ép (EU / NA) | Theo báo giá | Cơ hội Tour Kỹ thuật Khu vực Hàng quý | Quản lý kỹ thuật khu vực US/Đức của chúng tôi thực hiện chuyến thăm khách hàng theo lịch; tư vấn nửa ngày tại chỗ miễn phí cho khách ≥ 5 MT trong tour khu vực của họ. |
| Độ ổn định Nguyên liệu | Nền tiêu chuẩn + nguồn cung GF theo sẵn có | Khóa Nguyên liệu — Nhựa gốc & GF Nguồn Độc nhất | Chúng tôi khóa công thức BFE01 vào series lô nhựa gốc PA6 cụ thể và nhà sản xuất GF cụ thể trong suốt chương trình của bạn. Thay đổi công thức yêu cầu thông báo trước bằng văn bản 60 ngày + bộ mẫu so sánh tấm A/B. |
| Tồn kho Buffer / Gửi bán | Không có | Tồn kho Buffer Dự báo 1 Tháng | Chương trình gửi bán kho: chúng tôi giữ đến 1 tháng khối lượng BFE01 dự báo của bạn (tối thiểu 5 MT) trong kho bonded Ningbo gửi bán — rút và lập hóa đơn theo lô hàng. Cập nhật dự báo cuộn 90 ngày yêu cầu. |
| Phát triển Phối màu | Dịch vụ trả phí (áp dụng MOQ) | 1 Phối màu Miễn phí mỗi Năm (Mục tiêu ΔE < 1.0) | Một phát triển phối màu OEM tùy chỉnh (RAL/Pantone/mẫu OEM) bao gồm mỗi năm hợp đồng — trục vít đôi 3 lần lặp, bộ tấm và báo cáo ΔE quang phổ kế. Phối màu thêm: $800/dự án. |
| Tài liệu PPAP Cấp 3 | Theo báo giá | Bao gồm | Gói PPAP Cấp 3 đầy đủ: Kế hoạch Kiểm soát, PFMEA, Lưu đồ Quy trình, MSA, nghiên cứu CpK (30 khoang × 3 lô theo yêu cầu), Báo cáo Phê duyệt Ngoại quan, báo cáo bố trí kích thước. |
| Thử nghiệm Chuyên biệt (Lab Bên thứ ba) | Khách hàng trả trực tiếp lab | Đến $1,500 / năm Phụ cấp Thử Lab | Hoàn trả phí thử lab ISO 17025 bên thứ ba (SGS/BV/Intertek/TÜV) cho chương trình OEM đủ điều kiện: UL94, CTI, dễ cháy, phơi hóa chất, lão hóa môi trường, rung/sốc. |
| Ổn định Giá & Hợp đồng | Giá giao ngay ex-works theo PO | Hợp đồng Giá Cố định Hàng năm với Bộ điều chỉnh Công thức | Thỏa thuận giá cố định 12 tháng với bộ điều chỉnh công thức minh bạch gắn với chỉ số giao ngay hàng tháng CP-grade caprolactam công bố + chỉ số giỏ sợi E-glass. Bảo vệ giá 90 ngày trên PO đầu tiên sau thông báo. |
Bảng Thuật ngữ Nylon Cao cấp & Bề mặt Class-A
Các thuật ngữ sau xuất hiện xuyên suốt datasheet PA6 BFE01 này và trong spec cấp cao OEM. Chúng được định nghĩa ở đây cho đội kỹ thuật, thu mua và chất lượng có thể mới với chương trình nylon mỹ phẩm.
| Thuật ngữ / Viết tắt | Định nghĩa | Tại sao Quan trọng cho PA6 BFE01 |
|---|---|---|
| Bề mặt Class-A (Bề mặt Mỹ phẩm) | Bề mặt chi tiết ngoài nhìn thấy yêu cầu không hoặc gần như không khuyết tật thẩm mỹ: không splay, không lõm, không lộ sợi, không thấy mối hàn, bóng / màu nhất quán giữa khoang và giữa các khoang. Thường chỉ định đánh bóng khuôn SPI A-2 / A-3 hoặc mịn hơn. | BFE01 là cấp PA6 Juhai duy nhất được thiết kế và thử nghiệm đặc biệt cho năng lực Class-A thực sự. Các cấp rẻ hơn có thể sơn để trông Class-A, nhưng BFE01 đạt được trong khuôn, tiết kiệm chi phí sơn sau mỗi chi tiết. |
| CpK (Chỉ số Năng lực Quy trình) | Đo lường thống kê về mức độ đầu ra quy trình nằm trong Giới hạn Spec Trên (USL) và Giới hạn Spec Dưới (LSL) của khách hàng. CpK ≥ 1.33 = "Có Năng lực"; CpK ≥ 1.67 = "Năng lực Cao" (chất lượng Six-Sigma ~3.4 ppm khuyết tật). | Dung sai cơ học lô sang ±3% của BFE01 được phát triển đặc biệt cho chương trình OEM yêu cầu CpK > 1.67 trên tính chất kéo/va đập/kích thước quan trọng. Các cấp phổ thông ±5% không đạt được điều này nếu không cửa sổ spec rộng hơn. |
| Dung sai Lô ±3% (Cấp Cao cấp) | Sai lệch lô sang tối đa cho phép của một tính chất (ví dụ độ bền kéo, MVR, co ngót) so với giá trị định mức công bố. Cho BFE01: 162 MPa kéo nghĩa là mọi lô thử phải nằm giữa 157.1 MPa và 166.9 MPa (162 × 0.97 / 1.03). | Dung sai chặt hơn = ít chi tiết ép ngoài cửa sổ kích thước/hiệu suất khách hàng. Quan trọng cho khuôn đa khoang sản lượng cao nơi biến thiên vật liệu nhỏ gây chi tiết ngoài spec. |
| Ướt Sợi (Chất lượng Ngấm tẩm) | Mức độ polymer PA6 nóng chảy bao phủ hoàn toàn và thâm nhập từng sợi filament thủy tinh trong phối trộn trục vít đôi. Ướt kém = sợi khô hoạt động như điểm khởi tạo lỗ rỗng, giảm độ bền và gây lộ sợi bề mặt. | Line №3 mô-men xoắn cao cắt thấp của BFE01 + GF kích thước silane cao cấp mang lại độ ướt dẫn đầu ngành — quan sát được dưới kính hiển vi như > 98% filament được matrix PA6 bao bọc hoàn toàn. |
| Sợi E-Glass Kích thước Silane (Hóa học Kích thước) | Tác nhân ghép aminosilane phủ lên bề mặt bó sợi E-glass cắt đo trong sản xuất sợi. Silane liên kết hóa học bề mặt thủy tinh vô cơ với matrix PA6 hữu cơ qua giao diện. | Kích thước silane cao cấp hiệu suất (đắt hơn) là lý do lớn nhất BFE01 đạt giữ lại mối hàn 72–78% so với 58–65% cho các cấp GF rẻ. GF rẻ dùng kích thước hàm lượng thấp hơn hoặc chất lượng kém hơn thất bại tại mối hàn. |
| MVR (Lưu lượng Thể tích Nóng chảy) | Thử dòng chảy nóng chảy theo ISO 1133: thể tích nhựa (cm³) đùn qua khuôn chuẩn trong 10 phút ở nhiệt độ cố định và trọng lượng pít-tông. MVR cao hơn = nhớt thấp hơn = chảy dễ hơn; MVR thấp hơn = nhớt cao hơn = dẻo dai hơn nhưng cần áp lực bơm cao hơn. | MVR 28 của BFE01 được tối ưu có chủ đích cho cân bằng dòng chảy-độ dẻo: đủ loãng để lấp vỏ điện tử tiêu dùng Class-A phức tạp, nhưng đủ nhớt để giữ dính bám chuỗi polymer mối hàn tuyệt vời. Over-molding 2K hoạt động tốt nhất trong cửa sổ này. |
| HDT (Nhiệt độ Biến dạng Nhiệt) @ 1.82 MPa | Nhiệt độ mà thanh thử nhựa chuẩn võng 0.32 mm dưới tải uốn 1.82 MPa. Đo độ cứng dưới tải ngắn hạn của vật liệu ở nhiệt độ nâng cao. | HDT 198°C của BFE01 nghĩa là chi tiết kết cấu có thể an toàn thấy tái dòng PCB gián đoạn 180–190°C gần nguồn nhiệt (cuộn dây động cơ dụng cụ điện, tản nhiệt MOSFET) mà không võng kết cấu — nhưng nhiệt độ sử dụng liên tục thấp hơn ~120°C theo UL 746B. |
| CTI 600V (Chỉ số Theo dõi So sánh) | Điện áp cao nhất mà bề mặt nhựa không hình thành đường theo dõi cacbon dẫn điện vĩnh viễn sau 50 giọt dung dịch chất bẩn NH4Cl chuẩn (IEC 60112). CTI ≥ 600V = Performance Level Category 0 (tốt nhất). | CTI 600V PLC 0 cho phép BFE01 được dùng trong khung kết cấu gần đầu nối điện sống của điện tử tiêu dùng (IEC 60335-1, IEC 60950-1) mà không cần rào cản cách điện thêm. PA6 GF30 rẻ thường chỉ CTI 400V hoặc 250V. |
| ΔE (Delta E, Sai số Màu L*a*b*) | Khoảng cách Euclid một số giữa hai màu đo bằng quang phổ kế trong không gian màu CIELAB. ΔE < 1.0 = mắt người không phân biệt được dưới ánh sáng chuẩn. ΔE 1–2 = khác biệt tinh tế người quan sát được đào tạo mới thấy. ΔE > 3 = khác biệt rõ ràng với người tiêu dùng. | Mục tiêu phối màu cao cấp BFE01 ΔE < 1.0 đảm bảo chi tiết mỹ phẩm màu tùy chỉnh khớp thị giác qua các lô sản xuất khác nhau, các khoang khác nhau và các nhà máy ép khác nhau — quan trọng cho OEM tiêu dùng lớn với cơ sở cung ứng toàn cầu. |
| Plate-Out (Cặn Khuôn / Tẩy hoa) | Oligome phân tử lượng thấp, monome dư, chất bôi trơn hoặc phụ gia di chuyển từ nóng chảy nhựa trong ép phun và lắng trên bề mặt khoang khuôn, dần dần tạo thành màng mờ / dầu phải làm sạch định kỳ. | BFE01 dùng nhựa gốc độ bay hơi thấp cao cấp và gói chất bôi trơn tối ưu, giảm plate-out ~60% so với các cấp phổ thông. Chu kỳ vệ sinh PM khuôn OEM kéo dài từ 24 giờ mỗi lần lên 5–7 ngày mỗi lần, tăng thời gian hoạt động máy ròng và giảm phế liệu. |
| Splay (Vết Bạc / Vết Bắn) | Khuyết tật mỹ phẩm gần cổng bơm xuất hiện dưới dạng vết bạc mảnh hoặc hoa văn bắn. Gây bởi: (1) ẩm trong nylon hóa hơi và nổ xuyên mặt trước nóng chảy, (2) khí kẹt không được thông hơi, (3) tốc độ bơm quá mức jetting. | Splay là nguyên nhân loại bỏ Class-A #1 với PA6 GF rẻ. Công thức cao cấp BFE01 giảm độ nhạy splay nhưng KHÔNG loại bỏ yêu cầu tuyệt đối sấy trước đến độ ẩm < 0.08% và chạy khuôn 85–100°C. |
| Lộ Sợi (Lộ Thủy tinh) | Khuyết tật mỹ phẩm trên bề mặt Class-A đánh bóng nơi từng sợi thủy tinh đơn lẻ thấy được ở bề mặt chi tiết dưới dạng núm hoặc đường nhỏ, tạo vi mô "vỏ cam" hoặc "da lộn nhung" thay vì gương mịn. Gây bởi nhiệt độ khuôn thấp và giữ/lấp không đủ. | Khác biệt #1 giữa "Premium GF PA6" và bất kỳ GF PA6 nào là kháng lộ sợi. Phân bố chiều dài sợi tối ưu của BFE01 + ướt tốt + MVR 28 giảm đáng kể lộ sợi ở nhiệt độ khuôn 85°C+, nhưng nó vẫn xuất hiện nếu khuôn chạy 60°C hoặc thấp hơn. |
| PPAP Cấp 3 (Quy trình Phê duyệt Chi tiết Sản xuất) | Gói tài liệu định cấp nhà cung cấp OEM tiêu chuẩn AIAG / VDA: Cấp 3 = "Khách hàng yêu cầu gói dữ liệu đầy đủ bao gồm kết quả kích thước, tất cả thử nghiệm, nghiên cứu quy trình ban đầu, AAR, PSW ký bởi người được ủy quyền nhà cung cấp." | BFE01 bao gồm hỗ trợ PPAP Cấp 3 miễn phí cho khách hàng cao cấp, bao gồm nghiên cứu CpK được hầu hết OEM ô tô Bắc Mỹ và châu Âu yêu cầu. Các cấp phổ thông thường tính $2,000–$5,000 cho Cấp 3. |
| IMDS (Hệ thống Dữ liệu Vật liệu Quốc tế) | Cơ sở dữ liệu web dùng bởi tất cả OEM ô tô toàn cầu chủ đạo và chuỗi cung ứng của họ để khai báo thành phần vật liệu, phần trăm, và chất khai báo theo luật GADSL / ELV. | Juhai tạo và duy trì các mục IMDS hoạt động cho PA6 BFE01 cho khách hàng ô tô — tiết kiệm 2–4 tuần thời gian nộp biểu mẫu khách hàng so với nhà cung cấp không cung cấp dữ liệu sẵn sàng IMDS. |
Checklist Dự án Bề mặt Class-A PA6 BFE01
Dùng checklist từng bước này cho mọi chương trình mỹ phẩm BFE01 mới để đảm bảo thành công bề mặt Class-A từ shot đầu tiên đến sản xuất hàng loạt. Kiểm tra mọi mục TRƯỚC thử khuôn hoặc lần chạy PPAP để tránh làm lại khuôn tốn kém và chậm trễ sản xuất.
| Giai đoạn | # | Mục Checklist | Đạt / Không đạt / N/A | Đội Chịu trách nhiệm (Điển hình) |
|---|---|---|---|---|
| Vận hành Nguyên liệu — Trước Khi Ép bất kỳ | 1 | Máy sấy trước loại khử ẩm được xác nhận (không chỉ phễu không khí nóng); đồng hồ điểm sương hiệu chuẩn ≤ -30°C | ☐ | Kỹ sư Quy trình Ép |
| 2 | Độ ẩm đo bằng chuẩn độ Karl Fischer trên hạt khô đến họng máy — kết quả phải < 0.08% (không chỉ "tôi đã sấy 4h") | ☐ | Lab Chất lượng | |
| 3 | Phễu nạp sấy và họng nạp máy được che (không ẩm môi trường vào lại trong ca ẩm) | ☐ | Trưởng Sản xuất Ép | |
| 4 | Túi BFE01 mở được niêm phong bằng hút ẩm trong 15 phút sau khi cắt túi; túi dở không để mở qua đêm | ☐ | Người Vận hành Vật liệu | |
| 5 | Nam châm họng nạp và máy dò kim loại cả hai hoạt động và được thử (ngăn ô nhiễm kim loại mịn làm hỏng khoang đánh bóng Class-A) | ☐ | Bảo trì | |
| Cài đặt Nhiệt độ Khuôn — Quan trọng cho Class-A | 6 | Bộ điều khiển nhiệt độ khuôn có khả năng đạt 100°C +- 2°C; không phải bộ nước nóng chỉ 80°C | ☐ | Kỹ sư Quy trình |
| 7 | Lưu lượng mọi mạch nước xác minh ≥ 4 L/min mỗi vùng bằng lưu lượng kế (không chỉ áp kế); cân bằng dòng ±10% giữa các nửa khoang | ☐ | Quy trình + Bảo trì Khuôn | |
| 8 | Nhiệt độ bề mặt khoang đo bằng camera IR hoặc cặp nhiệt điện trên thép thực tế sau 10 chu trình khởi động — biến thiên trong vùng mỹ phẩm < 3°C | ☐ | Kỹ sư Quy trình | |
| 9 | Cho hoàn thiện gương: bộ variotherm / RHCM có sẵn hoặc xác minh dầu tĩnh 100°C tạo mục tiêu bóng chấp nhận được | ☐ | Kỹ sư Dự án | |
| 10 | Khoang khuôn làm sạch bằng chất tẩy khuôn nylon chứa thủy tinh chuyên dụng + vải không xơ ngay trước thử; không cặn từ các lần chạy vật liệu trước | ☐ | Kỹ thuật Khuôn | |
| 11 | Lực kẹp khuôn xác minh cao hơn 10% lực diện chi tiết tính toán (ngăn flash và tích tụ plate-out mép) | ☐ | Kỹ sư Quy trình | |
| Phát triển Thông số Ép — 30 Shot Đầu tiên | 12 | Hồ sơ nhiệt độ thùng đặt theo datasheet BFE01: Sau/Giữa/Trước/Vòi = 240/255/270/270°C (không nóng hơn 280°C trước) | ☐ | Kỹ sư Quy trình |
| 13 | Áp lực ngược trục vít 10–14 bar xác nhận hoạt động (không phải không) cho phân tán màu và ướt GF trong nhựa hóa | ☐ | Kỹ sư Quy trình | |
| 14 | Shot chỉ điền 98% xác minh (không giữ) — shot ngắn xác nhận không jetting tại cổng, không vết do dự trên đường chảy mỹ phẩm | ☐ | Kỹ sư Quy trình | |
| 15 | Tăng dần gói/giữ theo giai đoạn được áp dụng: Giai đoạn 1 áp cao 85-90% × 4-8s, Giai đoạn 2 75-80% × 10-20s (không phải giữ phẳng đơn gây lõm hoặc bóng cổng) | ☐ | Kỹ sư Quy trình | |
| 16 | Thời gian làm mát kéo dài 20% ngoài tính toán cho đến khi 10 chi tiết liên tiếp cho thấy zero lõm ở mặt sau gân Class-A (không đẩy ra sớm gây đẩy vào chốt) | ☐ | Quy trình + Chất lượng | |
| Kiểm tra & Phê duyệt First Article | 17 | Bề mặt Class-A kiểm tra theo AAR khách hàng: (a) quan sát dưới hộp đèn chuẩn D65 1000 lux, (b) bám dính cross-hatch nếu phủ/ín, (c) kế hoạch bóng 60° GU trong ±5 GU giới hạn trên/dưới, (d) quang phổ kế ΔE < 1.5 so với mẫu màu | ☐ | Chất lượng + SQE Khách hàng |
| 18 | Kích thước quan trọng (30 chiếc × 3 shot cho nghiên cứu CpK) đo — tất cả CpK ≥ 1.33 (mục tiêu ≥ 1.67 cho chương trình cao cấp). Nếu < 1.33: điều chỉnh đầu vào co ngót, không chỉ áp lực gói | ☐ | Đo lường Chất lượng | |
| 19 | Kéo mối hàn (nếu mối hàn kết cấu tồn tại) thử qua ISO 527 dogbone ép từ khuôn 2 cổng — giữ lại ≥ 65% định mức yêu cầu cho first article | ☐ | Lab Chất lượng | |
| 20 | Bảng set-point quy trình đầy đủ được ký bởi kỹ sư ứng dụng Juhai + kỹ sư quy trình khách hàng; lưu trữ trên ổ đĩa chung trước khi phát hành sản xuất hàng loạt | ☐ | Trưởng Dự án |