HƯỚNG DẪN SO SÁNH VẬT LIỆU · CẬP NHẬT 15 THÁNG 8 NĂM 2026 · TRUNG TÂM NGHIÊN CỨU & PHÁT TRIỂN JUHAI
PA6 so với PA66 Nilon — Hướng dẫn đầy đủ so sánh vật liệu năm 2026 (Kèm dữ liệu thử nghiệm ISO)
PA6 và PA66 là hai loại nilon phổ biến nhất trong ngành nhựa kỹ thuật — nhưng bạn có thực sự biết những khác biệt thực tế có thể đo lường được khi lựa chọn cấp vật liệu cho chi tiết của mình? Hướng dẫn so sánh song song này sẽ đối chiếu thành phần hóa học, thuộc tính cơ học, HDT, hấp thụ độ ẩm, chi phí cùng 15 trường hợp ứng dụng thực tế, giúp bạn chọn đúng polyamide dựa trên dữ liệu chứ không phải phỏng đoán.

Mục lục
1. Khác biệt hóa học cốt lõi (Lý do tại sao điều này quan trọng)
2. Bảng so sánh đầy đủ thuộc tính song song (Không gia cố & 30% sợi thủy tinh)
3. Hiệu suất cơ học: Độ bền, độ cứng và khả năng chống va đập
4. Hiệu suất nhiệt: HDT, điểm nóng chảy và nhiệt độ sử dụng liên tục
1. Khác biệt hóa học cốt lõi (Lý do tại sao điều này quan trọng)
Cả PA6 và PA66 đều thuộc nhóm polyamide — là các polyme chuỗi dài chứa các nhóm amide lặp lại (-CONH‑). Tuy nhiên độ dài chuỗi carbon aliphatic giữa các nhóm amide, cùng mức độ sắp xếp đều đặn của liên kết hydro, tạo ra tất cả những khác biệt có thể đo lường về hành vi cơ học và nhiệt:
PA6 (Nilon 6, Polycaprolactam, CAS 25038‑54‑4)
Được tổng hợp polyme thông qua mở vòng monomer caprolactam (6 nguyên tử carbon).
Nhóm amide cách nhau mỗi 6 nguyên tử carbon dọc theo chuỗi — mật độ liên kết hydro trên mỗi đơn vị chiều dài hơi thấp hơn.
Độ kết tinh thấp (~30‑40%). Điểm nóng chảy thấp hơn (Tm ~ 220 °C).
Độ nhớt nóng chảy thấp hơn ở cùng nhiệt độ → Dòng chảy tốt hơn và bề mặt đúc phun chất lượng cao.
PA66 (Nilon 66, Polyhexamethylene adipamide, CAS 32131‑17‑2)
Polyme ngưng tụ từ hexamethylenediamine (diamine 6 carbon) cộng axit adipic (axit dicarboxylic 6 carbon) — từ đó có tên gọi "6,6".
Chuỗi phân tử sắp xếp đối xứng và chặt chẽ hơn → liên kết hydro đều đặn và mật độ cao hơn.
Độ kết tinh cao hơn (~45‑50%). Điểm nóng chảy cao hơn (Tm ~ 260 °C).
Cấu trúc kết tinh ưu việt mang lại độ bền kéo cao hơn, độ cứng lớn hơn, đặc biệt giá trị HDT cao thêm 50‑60 °C ở cùng hàm lượng sợi thủy tinh.
.selectTdClass{background‑color:#edf5fa !important}table.noBorderTable td,table.noBorderTable th,table.noBorderTable caption{border:1px dashed #ddd !important}table{margin‑bottom:10px;border‑collapse:collapse;display:table;}td,th{padding: 5px 10px;border: 1px solid #DDD;}caption{border:1px dashed #DDD;border‑bottom:0;padding:3px;text‑align:center;}th{border‑top:1px solid #BBB;background‑color:#F7F7F7;}table tr.firstRow th{border‑top‑width:2px;}.ue‑table‑interlace‑color‑single{ background‑color: #fcfcfc; } .ue‑table‑interlace‑color‑double{ background‑color: #f7faff; }td p{margin:0;padding:0;}
Tất cả các giá trị dưới đây là giá trị thử điển hình của sản xuất Juhai Plastics trên mẫu thử theo ISO (trạng thái khô sau đúc, 23 °C, RH 50%). Luôn yêu cầu giấy chứng nhận CoC để lấy dữ liệu chính xác theo lô sản xuất, hoặc liên hệ đội ngũ R&D của chúng tôi để có báo cáo thử nghiệm tùy chỉnh.
| Thuộc tính | Tiêu chuẩn thử | PA6 Không gia cố | PA66 Không gia cố | PA6 + 30% sợi thủy tinh | PA66 + 30% sợi thủy tinh |
|---|---|---|---|---|---|
| Độ bền kéo (MPa) | ISO 527 | 78 | 85 (+9%) | 162 | 190 (+17%) |
| Mô đun kéo (MPa) | ISO 527 | 2.700 | 3.100 (+15%) | 8.500 | 9.600 (+13%) |
| Độ giãn khi đứt (%) | ISO 527 | 120 | 60 (-50%) | 2,5 | 2,3 (-8%) |
| Va đập Izod có rãnh kJ/m² 23 °C | ISO 180/1A | 4,5 | 5,5 (+22%) | 12 | 14 (+17%) |
| Độ bền uốn (MPa) | ISO 178 | 110 | 120 (+9%) | 245 | 275 (+12%) |
| Mô đun uốn (MPa) | ISO 178 | 2.500 | 2.900 (+16%) | 7.600 | 8.800 (+16%) |
| HDT tại 1,82 MPa (°C) | ISO 75/Af | 65 | 90 (+38%) | 190 | 250 (+32%) |
| Nhiệt độ mềm Vicat B/50 (°C) | ISO 306 | 175 | 205 (+17%) | 208 | 243 (+17%) |
| Điểm nóng chảy đỉnh °C | DSC | 220‑222 | 260‑265 | 222 | 263 |
| Độ co khuôn hướng dòng chảy / hướng vuông góc % | ISO 294‑4 | 1,2 / 1,4 | 1,4 / 1,6 | 0,35 / 0,95 | 0,30 / 0,90 |
| Khối lượng riêng g/cm³ | ISO 1183 | 1,13 | 1,14 | 1,35 | 1,37 |
| Hấp thụ nước 24 giờ % | ISO 62 | 1,9 | 1,6 (-16%) | 1,0 | 0,9 |
| Độ cứng bề mặt Rockwell R | ISO 2039‑2 | R 118 | R 120 | R 119 | R 121 |
| Giá tham khảo cấp cao cấp USD/kg | giữa năm 2026 | $ 2,25 | $ 2,80 (+24%) | $ 2,10 | $ 2,65 (+26%) |
| Giá cấp tiết kiệm chi phí gia cố sợi thủy tinh USD/kg (Juhai) | giữa năm 2026 | $ 1,60 | $ 2,00 | $ 1,50 (BFE06) | $ 1,95 |
3. Hiệu suất cơ học
Ở trạng thái không gia cố, PA66 có độ bền cao hơn khoảng 10‑15% so với PA6 trên tất cả các thuộc tính cơ học — kéo, uốn và va đập. Khi thêm sợi thủy tinh (trường hợp được sử dụng cho 90% chi tiết kết cấu thực tế), khoảng chênh lệch thu hẹp lại còn khoảng 12‑17% tùy thuộc thuộc tính. Tuy nhiên có một điểm quan trọng cần lưu ý:
Lưu ý quan trọng: PA6 + 35% sợi thủy tinh ≈ PA66 + 30% sợi thủy tinh đối với hầu hết thuộc tính cơ học
Đây là sự thật ít được chú ý khi lựa chọn cấp nilon. Nếu bản vẽ của bạn ghi yêu cầu "PA66 GF30, độ bền kéo ≥ 180 MPa", bạn thường có thể đạt được hiệu suất tương đương bằng cách chuyển sang PA6 GF35 với chi phí thấp hơn 20‑25% trên mỗi kg. Tại Juhai, đây chính là cách cấp PA6 GBA35 (35% sợi thủy tinh cấp tiết kiệm chi phí) thay thế cho PA66 GF30 cao cấp cho khách hàng làm giá đỡ kết cấu chịu tải trung bình.
4. Hiệu suất nhiệt
Hiệu suất nhiệt là lĩnh vực mà PA66 chứng minh giá trị xứng đáng với mức giá cao hơn. Chênh lệch HDT (nhiệt độ biến dạng dưới tải) đạt khoảng 50 °C tại tải 1,82 MPa ngay cả với cùng hàm lượng sợi thủy tinh. Quy đổi sang độ tin cậy sản phẩm:
PA6 GF30 an toàn sử dụng liên tục ở 100‑120 °C, đỉnh nhiệt ngắn hạn lên đến 190 °C. Đáp ứng yêu cầu nhiệt của hầu hết thiết bị gia dụng, dụng cụ điện, điện tử thông thường và giá đỡ công nghiệp.
Cần dùng PA66 GF30 cho sử dụng liên tục ở 140‑170 °C, đỉnh nhiệt ngắn hạn lên đến 250 °C. Chi tiết dưới nắp động cơ ô tô (bộ ống dẫn khí, nắp máy), cuộn relay công suất cao, bộ phận gần động cơ, chi tiết kết cấu dụng cụ nấu công nghiệp.
Kiểm tra nhiệt nhanh để đánh giá
Nếu bạn không thể giữ phần nóng nhất của chi tiết đang hoạt động với găng tay trong 3 giây (>60 °C bề mặt chi tiết), nhưng đổ nước sôi lên không gây biến dạng (≤100 °C liên tục) → PA6 đã đủ dùng. Nếu nước sôi hoặc thử nghiệm lò ở 150 °C gây ra biến dạng → cần sử dụng PA66 hoặc hỗn hợp PA6/66.
5. Kháng hóa chất và khả năng hấp thụ độ ẩm
Cả PA6 và PA66 đều có khả năng kháng rất tốt đối với:
Hydrocacbon (xăng, dầu diesel, dầu máy, dầu hộp số, chất lỏng thủy lực)
Hầu hết các loại cồn, axit yếu và kiềm yếu ở nhiệt độ phòng
Dung môi clo, khí làm lạnh, dầu bôi trơn gốc este
Cả hai loại vật liệu đều bị suy giảm khi tiếp xúc với:
Axit khoáng mạnh (H₂SO₄, HCl) và kiềm mạnh (NaOH 50%) ở nhiệt độ cao
Hợp chất phenolic và dung dịch canxi clorua ở nhiệt độ >60 °C (nứt do ứng suất môi trường)
Dung dịch tẩy trắng chứa clo hoạt tính
Khác biệt thực tế chính nằm ở khả năng hấp thụ độ ẩm: PA6 hấp thụ độ ẩm nhiều hơn PA66 (xem bảng ở trên). Sau 500 giờ ở 85 °C / RH 85%, độ bền kéo PA6 GF30 giảm khoảng ~8% trong khi PA66 GF30 giảm khoảng ~5%. Nếu ứng dụng của bạn ở môi trường nhiệt đới ngoài trời ẩm ướt với lắp ráp yêu cầu dung sai kích thước chặt chẽ, ưu điểm nhỏ của PA66 đáng để xem xét. Đối với sử dụng trong nhà thông thường với RH dưới 60% thì ảnh hưởng là rất nhỏ.
6. Ổn định kích thước và độ co khuôn
Thực tế là PA66 không gia cố co khuôn nhiều hơn PA6 không gia cố — đây là quan niệm sai lầm phổ biến rằng vật liệu hiệu suất cao PA66 chắc chắn sẽ co ít hơn. Tình trạng đảo ngược khi thêm sợi thủy tinh: PA66 điền sợi thủy tinh có độ co hướng dòng chảy hơi thấp hơn (0,30 so với 0,35%). Tuy nhiên vấn đề kích thước thực sự của hai vật liệu là tính dị hướng của độ co — độ co theo hướng vuông góc gấp 2,5‑3 lần độ co theo hướng dòng chảy. Đây là nguyên nhân số một gây cong vênh trên chi tiết nilon gia cố sợi thủy tinh. Hướng dẫn của chúng tôi giải quyết sự cố lỗi đúc phun đề cập chủ đề này một cách chi tiết kèm giải pháp liên quan đến nhiệt độ khuôn và điểm phun vật liệu.
7. So sánh tham số đúc phun
| Nhiệt độ thùng vít | PA6 = 240‑265 °C, PA66 = 270‑295 °C | PA66 yêu cầu nhiệt độ cao hơn khoảng 30 °C trên toàn vùng thùng vít |
|---|---|---|
| Nhiệt độ khuôn | PA6 = 60‑90 °C, PA66 = 80‑110 °C | Khuôn PA66 cần nhiệt độ cao hơn để có bề mặt tốt và độ kết tinh đủ |
| Sấy khô | Giống nhau cho cả hai loại: 80 °C × 4 giờ cho đến độ ẩm ≤ 0,08% (bắt buộc dùng máy sấy khử ẩm) | |
| Thời gian chu kỳ | Dài hơn khoảng ~10‑15% đối với PA66 vì vật liệu nóng chảy cần nhiều thời gian để nguội xuống nhiệt độ tháo chi tiết | |
| Phân hủy vật liệu nóng chảy | Giữ thời gian lưu vật liệu trong thùng vít ≤ 6 phút đối với cả hai vật liệu; ≤5 phút đối với PA66 ở nhiệt độ tối đa để tránh đổi màu | |
Chi phí chế biến: PA66 sẽ tốn chi phí cao hơn khoảng 3‑5% trên mỗi chu kỳ phun do tiêu thụ điện cao hơn (nhiệt độ thùng vít cao) và thời gian chu kỳ dài hơn. Đối với máy phun 500 tấn hoạt động 24 giờ mỗi ngày, điều này tạo thành chi phí hàng năm đáng kể ngoài chênh lệch giá nguyên liệu.
8. Phân tích chi phí‑hiệu suất
Kịch bản: Dự án giá đỡ ô tô với sản lượng trung bình, 50.000 chi tiết mỗi năm, trọng lượng mỗi chi tiết 85 gam, yêu cầu 30% sợi thủy tinh:
| Lượng nhựa nguyên liệu mỗi năm (kg) | 50.000 × 0,085 = 4.250 kg |
|---|---|
| Lựa chọn A — PA66 GF30 cấp cao cấp | 4.250 × $ 2,65 = $ 11.263 / năm |
| Lựa chọn B — PA6 GF35 cấp tiết kiệm chi phí | 4.250 × $ 1,50 = $ 6.375 / năm |
| Chênh lệch chi phí nguyên liệu mỗi năm | Tiết kiệm được 4.888 USD mỗi năm |
Đây là ví dụ thực tế rõ ràng nhất của phân tích chi phí‑hiệu suất. Nếu yêu cầu nhiệt độ không bắt buộc phải dùng PA66, việc chuyển sang PA6 có hàm lượng sợi thủy tinh cao hơn sẽ tạo ra mức tiết kiệm chi phí lớn trong nhiều năm sản xuất.
9. 15 trường hợp ứng dụng thực tế
Trường hợp phù hợp sử dụng PA6
Ổ cắm và đầu nối điện gia dụng: Nhiệt độ hoạt động dưới 110 °C, yêu cầu bề mặt đẹp và dòng chảy nóng chảy tốt, chọn PA6 GF30.
Giá đỡ lắp đặt bên trong khoang xe: Nhiệt độ đỉnh 105 °C, tải trung bình, chi phí là yếu tố quan trọng, chọn PA6 GF30.
Bộ phận bơm nước: Tiếp xúc liên tục với nước, yêu cầu khả năng chống va đập, chọn PA6 không gia cố hoặc PA6 GF30.
Vỏ và nắp thiết bị gia dụng: Yêu cầu nhiệt độ trung bình, bề mặt hoàn thiện chất lượng cao, chọn PA6 GF30.
Kẹp và khớp snap‑fit: Cần độ giãn tốt và khả năng chống va đập sau khi hấp thụ độ ẩm, PA6 không gia cố là lựa chọn ưu tiên.
Bánh xe xe đẩy nhỏ và con lăn: Yêu cầu chống mài mòn, nhiệt độ thấp, chọn PA6 không gia cố.
Bộ phận dụng cụ thể thao: Chống va đập ở nhiệt độ thấp, chi phí được kiểm soát, chọn PA6 gia cố sợi thủy tinh.
Trường hợp phù hợp sử dụng PA66
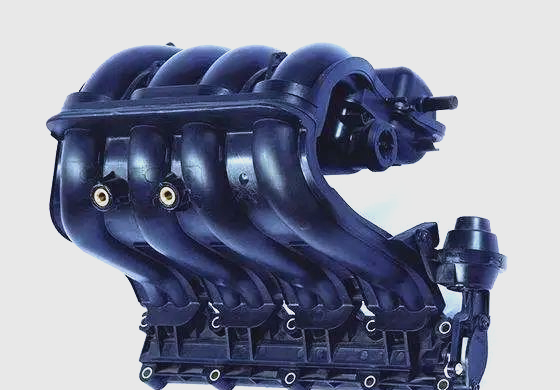
Chi tiết dưới nắp động cơ ô tô: Nhiệt độ hoạt động liên tục 130‑160 °C, tiếp xúc với dầu và nhiên liệu, chọn PA66 GF30.
Đầu nối điện nhiệt độ cao: Yêu cầu giá trị HDT cao và ổn định kích thước khi nhiệt độ tăng, chọn PA66 GF30.
Giá đỡ chịu tải cao ở nhiệt độ liên tục: Hiện tượng rão dưới tải là yếu tố quan trọng, chọn PA66 GF30.
Bộ phận ống gió nóng ô tô: Tiếp xúc với luồng gió nóng lên đến 140 °C, chọn PA66 GF30.
Bộ phận máy hàn: Tiếp xúc chu kỳ nhiệt độ cao ngắn hạn, chọn PA66 GF30.
Van và bộ phận bơm làm việc ở môi trường nóng: Kháng hóa chất và ổn định kích thước ở nhiệt độ cao, chọn PA66 GF30.
Trường hợp có thể dùng cả hai vật liệu với giải pháp thay thế
Chi tiết yêu cầu RTI 130 °C: Có thể chọn PA6 GF30 ổn định nhiệt hệ CuI/KI, hoặc PA66 GF30, so sánh chi phí và giấy chứng nhận yêu cầu.
Ứng dụng yêu cầu độ chính xác kích thước cao ở môi trường ẩm ướt: Nếu chi phí hạn chế dùng PA6 GF35, nếu ưu tiên hiệu suất thì dùng PA66 GF30.
10. Danh sách kiểm tra ra quyết định trong 30 giây
Nhiệt độ hoạt động liên tục có vượt quá 120 °C không? → Chọn PA66 GF30
Nhiệt độ dưới 120 °C nhưng cần độ bền cao? → Thử PA6 GF35 làm giải pháp tiết kiệm thay thế PA66 GF30
Có cần dòng chảy tốt để bề mặt hoàn thiện xuất sắc không? → Ưu tiên PA6
Môi trường rất ẩm ướt và yêu cầu ổn định kích thước chặt chẽ? → Ưu tiên PA66
Ngân sách nguyên liệu có hạn chế? → Giữ trong họ PA6 bằng cách tăng hàm lượng sợi thủy tinh thay vì chuyển sang PA66
11. 8 Câu hỏi thường gặp (FAQ)
H: Có thể thay thế trực tiếp PA6 GF30 bằng PA66 GF30 trên cùng một bộ khuôn không?
Đ: Có thể dùng cùng khuôn nhưng phải điều chỉnh nhẹ hệ số co khuôn. PA66 GF30 có độ co hướng dòng chảy hơi thấp hơn. Bên cạnh đó phải nâng nhiệt độ thùng vít và khuôn trong quá trình đúc phun. Không thực hiện thay thế trực tiếp mà không có thử nghiệm sản xuất ban đầu.
H: Khác biệt giữa PA6 và PA66 có biến mất khi thêm sợi thủy tinh không?
Đ: Không biến mất. Mặc dù sợi thủy tinh nâng cao thuộc tính cơ học của cả hai vật liệu, chênh lệch lớn về điểm nóng chảy, giá trị HDT và hấp thụ nước vẫn tồn tại, nó đến từ cấu trúc phân tử cơ bản của nhựa gốc.
H: PA66 có luôn tốt hơn PA6 không?
Đ: Không phải luôn luôn. PA6 vượt trội về dòng chảy nóng chảy, chất lượng bề mặt, chi phí thấp hơn, và khả năng chống va đập cải thiện sau hấp thụ độ ẩm. PA66 chỉ vượt trội ở kháng nhiệt cao và ổn định trong môi trường ẩm ướt. Chọn dựa trên yêu cầu ứng dụng thực tế chứ đừng cho rằng PA66 luôn là lựa chọn tốt hơn.
H: Có thể trộn PA6 với PA66 trong máy phun không?
Đ: Tuyệt đối không khuyến nghị. Việc trộn sẽ tạo ra hỗn hợp không đồng nhất, độ bền và chống va đập giảm mạnh, vật liệu trở nên giòn. Khi chuyển đổi vật liệu phải làm sạch hoàn toàn thùng vít máy phun.
H: Hấp thụ nước ảnh hưởng đến hai vật liệu này như thế nào?
Đ: PA6 hấp thụ nước nhiều hơn. Sau khi hấp thụ độ ẩm, độ cứng và độ bền giảm nhưng chống va đập được cải thiện. PA66 hấp thụ nước ít hơn nên giữ được ổn định kích thước và thuộc tính vật liệu tốt hơn ở môi trường ẩm ướt.
H: Giá trị HDT có bằng nhiệt độ sử dụng liên tục không?
Đ: Không. HDT là thử nghiệm ngắn hạn chỉ kéo dài vài phút. Nhiệt độ sử dụng dài hạn phải dựa vào giá trị RTI theo tiêu chuẩn UL 746B dựa trên thử nghiệm lão hóa nhiệt hàng nghìn giờ.
H: Loại nào tốt hơn cho kẹp snap‑fit?
Đ: Cấp PA6 không gia cố là lựa chọn tốt nhất do giá trị độ giãn cao hơn. Nếu cần độ bền cao cho snap‑fit thì dùng PA6 gia cố hàm lượng sợi thủy tinh thấp thay vì PA66.
H: PA6 GF35 có thể thay thế PA66 GF30 không?
Đ: Về thuộc tính cơ học (kéo và uốn) thì được, nhưng không về hiệu suất nhiệt. PA6 GF35 không đạt được giá trị HDT và RTI cao bằng PA66 GF30. Nếu không có yêu cầu nhiệt độ cao, đây là giải pháp tuyệt vời để cắt giảm chi phí.
12. Tóm tắt và các bước tiếp theo
Tóm tắt: Không có vật liệu "tốt hơn tuyệt đối" giữa PA6 và PA66. PA6 mang lại dễ dàng chế biến, bề mặt đẹp và chi phí thấp, phù hợp với hầu hết các ứng dụng ở nhiệt độ trung bình. PA66 có điểm nóng chảy cao, HDT cao và hấp thụ độ ẩm thấp hơn, là lựa chọn đúng đắn cho môi trường nhiệt độ cao và ẩm ướt. Khi chọn vật liệu, hãy bắt đầu từ nhiệt độ hoạt động tối đa thực tế, mức tải cơ học, điều kiện môi trường và ngân sách nguyên liệu. Không chỉ dựa vào catalogue, hãy luôn đối chiếu với dữ liệu thử nghiệm thực tế của lô sản xuất.
Bạn cần mẫu vật liệu hay đề xuất cấp vật liệu tùy chỉnh?
Gửi yêu cầu ứng dụng của bạn: nhiệt độ hoạt động, tải cơ học, điều kiện môi trường và giới hạn ngân sách. Đội ngũ R&D sẽ đưa ra đề xuất cấp vật liệu phù hợp, cung cấp mẫu cùng báo cáo dữ liệu thử nghiệm đạt tiêu chuẩn ISO.
Yêu cầu mẫu và tư vấn vật liệu →