Nilon biến tính PA66 · Mô đun cao 50% sợi thủy tinh
PA66 GFE50 · Hạt nhựa PA66 mô đun cao được gia cố 50% sợi thủy tinh
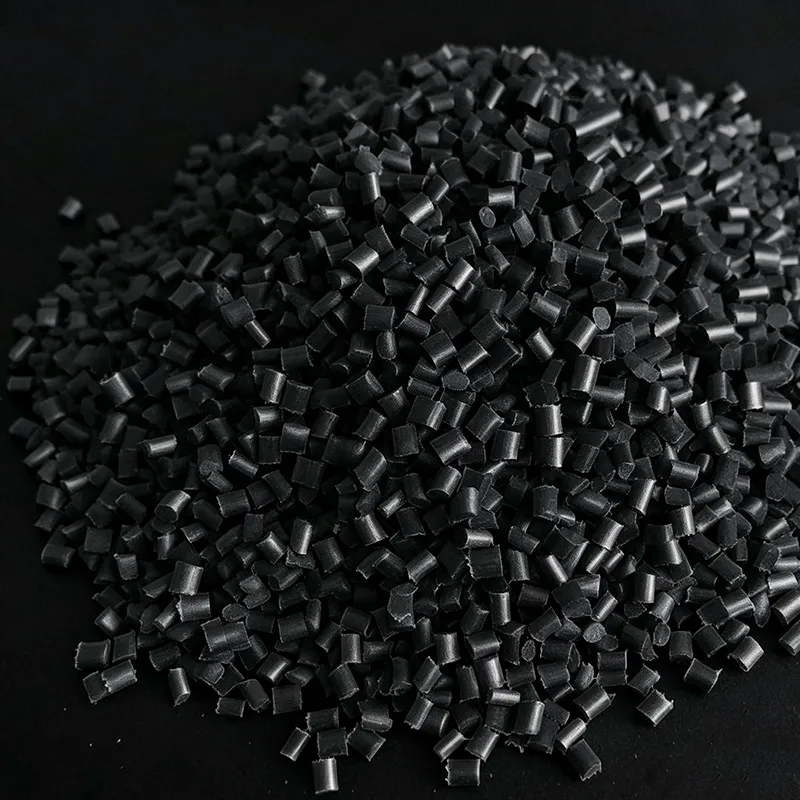
Hợp chất PA66 cao cấp được gia cố bằng 50% sợi thủy tinh‑E cắt ngắn để đạt độ cứng tối đa và độ ổn định kích thước. Độ bền kéo đạt 220 MPa và mô đun uốn 13500 MPa — gấp khoảng hai lần mô đun PA66 tiêu chuẩn 30% sợi thủy tinh, gần tỷ lệ độ cứng trên khối lượng của nhôm đúc. Thiết kế dành cho các bộ phận kết cấu thay thế kim loại đòi hỏi khả năng chịu tải cao, độ dẻo thấp và dung sai kích thước hẹp: bánh răng chính xác, lồng ổ lăn, cánh bơm, xích băng tải và đế chịu tải. Màu đen tiêu chuẩn pha than đen để chống tia UV và chống mài mòn bề mặt.
| Độ bền kéo (ISO 527) | 220 MPa |
|---|---|
| Mô đun uốn (ISO 178) | 13500 MPa |
| HDT @ 1.82 MPa (ISO 75/Af) | 255 °C |
| HDT @ 0.45 MPa (ISO 75/Bf) | 262 °C |
| Độ bền va đập Izod có rãnh 23 °C (ISO 180/1A) | 10 kJ/m² |
| Khối lượng riêng (ISO 1183) | 1.57 g/cm³ |
| Độ co khuôn — hướng dòng chảy (ISO 294‑4) | 0.20 % |
| Chứng nhận | ISO 9001, ROHS 2.0, REACH |
Tổng quan sản phẩm & Đặc điểm chính
PA66 GFE50 là hợp chất nhựa kỹ thuật mô đun cao do Juhai Plastics sản xuất, sử dụng nhựa gốc PA66 cao cấp độ nhớt trung bình được gia cố bằng 50% sợi thủy tinh‑E cắt ngắn chất lượng cao xử lý silan được tổng hợp trên dây chuyền đùn vít kép quay cùng chiều. Tỷ lệ nạp 50% sợi thủy tinh đẩy PA66 đến giới hạn độ cứng thực tế — tại tỷ lệ nạp này, mô đun uốn của hợp chất đạt 13.5 GPa, tương đương 78% độ cứng của nhôm đúc (70 GPa) với khối lượng riêng chỉ 58% của nhôm (2.7 g/cm³). Đối với các bộ phận kết cấu đòi hỏi độ cứng giống kim loại mà không có trọng lượng, chi phí hay vấn đề ăn mòn kim loại, PA66 GFE50 mang lại tỷ lệ độ cứng trên khối lượng cao nhất trong họ polyamit của Juhai.
Ưu điểm hiệu năng cốt lõi
Mô đun cao nhất trong nhóm PA66: Mô đun uốn 13500 MPa và mô đun kéo 15000 MPa — cao hơn 65% so với PA66 30% sợi thủy tinh, gần gấp ba mô đun PA66 không gia cố. Phù hợp cho các xương kết cấu tường mỏng không được uốn cong dưới tải liên tục.
Độ bền kéo 220 MPa: Bằng hoặc vượt nhôm đúc loại thấp (ví dụ AlSi9Cu3 ở ~220 MPa) về độ bền kéo, cho phép thay thế vật liệu trực tiếp cho đế và vỏ kết cấu chịu tải nhẹ.
HDT 255 °C ở 1.82 MPa: Gần điểm nóng chảy PA66 (262 °C). Có thể sử dụng liên tục ở 150‑160 °C dưới tải mà không bị dẻo, chịu nhiệt độ cao ngắn hạn lên đến 220 °C.
Độ co cực thấp & độ ổn định kích thước: Độ co theo hướng dòng chảy là 0.20% là một trong những giá trị thấp nhất của nhựa nhiệt dẻo, cho phép tạo hình các đặc tính dung sai hẹp (lỗ ổ lăn, đường tròn bước bánh răng, chốt định vị) trực tiếp mà không qua gia công thứ cấp.
Chống mỏi & chống dẻo cao: Mạng lưới sợi 50% chịu tải tĩnh và tải chu kỳ dài hạn với độ dẻo tối thiểu — răng bánh răng và cánh xích băng tải vẫn giữ độ chính xác kích thước qua hàng triệu chu kỳ hoạt động.
Bảo vệ bề mặt bằng than đen: Màu đen tiêu chuẩn pha 2.0% than đen cung cấp khả năng chống tia UV cho ứng dụng băng tải và bơm ngoài trời đồng thời nâng cao khả năng chống mài mòn bề mặt so với PA66 tự nhiên.
Xác định mức chi phí
PA66 GFE50 được phân loại vào nhóm chi phí cao cấp cho hợp chất PA66, phản ánh tỷ lệ nạp sợi thủy tinh cao (mặc dù sợi thủy tinh rẻ hơn nhựa PA66, tỷ lệ nạp cao làm tăng chi phí tổng hợp do giảm năng suất và làm vít mòn nhanh hơn). So sánh với sản phẩm mức tiêu chuẩn của chúng tôi PA66 BFE04 (PA66 cao cấp 30% sợi thủy tinh, sản phẩm đa dụng thông thường), và sản phẩm mức kinh tế PA6 GBA35 (PA6 kinh tế 35% sợi thủy tinh cho ứng dụng kết cấu nhạy cảm chi phí). Đối với ứng dụng điện đòi hỏi chất chống cháy và giá trị CTI cao, xin xem PA66 FR‑V0 ở phần sản phẩm liên quan bên dưới.
Các ứng dụng đề xuất
Bánh răng chính xác
Bánh răng giảm dụng cụ điện, bánh răng truyền động thiết bị gia dụng, và bánh răng mô đun nhỏ, với mô đun 13.5 MPa ngăn răng bánh răng uốn cong dưới mô men xoắn, và độ co 0.20% giữ độ chính xác đường tròn bước.
Lồng ổ lăn
Lồng ổ lăn trục và ổ bi cho ổ lăn công nghiệp và ô tô. Độ cứng cao giữ khoảng cách con lăn ở tốc độ quay cao; ma trận PA66 ma sát thấp không cần dầu bôi trơn thêm cho nhiều thiết kế.
Cánh bơm & vỏ bơm
Cánh bơm ly tâm và vỏ ốc cho bơm nước và hóa chất. Khả năng chống ăn mòn khoang tốt hơn loại PA6 được gia cố sợi thủy tinh; HDT 255 °C hỗ trợ hoạt động bơm tuần hoàn nước nóng.
Đế kết cấu (thay thế kim loại)
Đế chịu tải thay thế nhôm đúc cho ô tô, thiết bị gia dụng và thiết bị công nghiệp. Độ bền kéo 220 MPa cộng mô đun uốn 13.5 MPa với khối lượng riêng chỉ 58% của nhôm.
Xích băng tải & con lăn
Xích băng tải dây xích, con lăn dẫn hướng, và dải chống mài mòn. Bề mặt pha than đen chống tia UV ngoài trời; độ co 0.20% giữ độ chính xác bước răng xích cho ăn khớp với dây xích thép.
Bộ phận động cơ & quạt
Đế đầu cổ góp động cơ điện, trung tâm quạt, và gốc cánh quạt, với độ cứng cao chống lực ly tâm, HDT 255 °C chịu nhiệt cuộn dây động cơ.
Các tính chất cơ và vật lý hoàn chỉnh
Tất cả các giá trị được kiểm tra theo tiêu chuẩn ISO sử dụng mẫu thử đa dụng đúc phun dày 4 mm, điều kiện hóa ở 23 °C / độ ẩm tương đối 50% trong 16 giờ trừ khi có ghi chú khác. Giấy chứng nhận phù hợp CoC mỗi lô được kèm theo mỗi lần giao hàng.
Tính chất cơ (trước khi lão hóa)
| Tính chất | Tiêu chuẩn thử nghiệm | Giá trị |
|---|---|---|
| Độ bền kéo | ISO 527 | 220 MPa |
| Mô đun đàn hồi kéo | ISO 527 | 15000 MPa |
| Độ giãn tại điểm chảy dẻo | ISO 527 | 1.8 % |
| Độ giãn tại điểm đứt | ISO 527 | 2.0 % |
| Độ bền uốn | ISO 178 | 335 MPa |
| Mô đun uốn | ISO 178 | 13500 MPa |
| Độ bền va đập Izod có rãnh (1A), 23 °C | ISO 180 | 10 kJ/m² |
| Độ bền va đập Izod không rãnh (1U), 23 °C | ISO 180 | 45 kJ/m² |
| Độ bền va đập Charpy có rãnh (1eA), 23 °C | ISO 179 | 8 kJ/m² |
| Độ cứng Rockwell (thang R) | ISO 2039‑2 | R 121 |
| Độ bền nén | ISO 604 | 190 MPa |
| Độ bền cắt | ISO 3501 | 105 MPa |
Tính chất nhiệt
| Tính chất | Tiêu chuẩn thử nghiệm | Giá trị |
|---|---|---|
| Nhiệt độ biến dạng dưới tải nhiệt @ 1.82 MPa | ISO 75/Af | 255 °C |
| Nhiệt độ biến dạng dưới tải nhiệt @ 0.45 MPa | ISO 75/Bf | 262 °C |
| Nhiệt độ mềm Vicat (tải B/50) | ISO 306 | 256 °C |
| Đỉnh nóng chảy (DSC, 10 °C/phút) | ISO 11357 | 262 °C |
| Hệ số giãn nở nhiệt tuyến tính (hướng dòng chảy) | ISO 11359‑2 | 2.2 × 10⁻⁵ °C⁻¹ |
| Hệ số giãn nở nhiệt tuyến tính (hướng vuông góc dòng chảy) | ISO 11359‑2 | 6.5 × 10⁻⁵ °C⁻¹ |
| Nhiệt độ hoạt động liên tục dài hạn (không khí, không tải) | Kiểm tra nội bộ / ngoại suy ISO 2578 | 150 °C |
| Nhiệt độ cực đại ngắn hạn (tích lũy < 100 giờ) | — | 220 °C |
Tính chất vật lý, điện và các tính chất khác
| Tính chất | Tiêu chuẩn thử nghiệm | Giá trị |
|---|---|---|
| Khối lượng riêng | ISO 1183 | 1.57 g/cm³ |
| Tốc độ chảy khối nóng chảy MVR 280 °C, 5.0 kgf | ISO 1133 | 16 cm³/10 phút |
| Độ co khuôn — hướng dòng chảy | ISO 294‑4 | 0.20 % |
| Độ co khuôn — hướng vuông góc dòng chảy | ISO 294‑4 | 0.70 % |
| Khả năng hút nước (24 giờ, ngâm ở 23 °C) | ISO 62 | 0.55 % |
| Khả năng hút nước cân bằng (độ ẩm tương đối 50%) | ISO 62, kiểm tra dài hạn | ~ 1.8 % |
| Chỉ số theo dõi so sánh CTI | IEC 60112 | ≥ 500 V (mức hiệu năng 1) |
| Điện trở bề mặt | IEC 60093 | 1 × 10¹⁵ Ω/sq |
| Điện trở thể tích | IEC 60093 | 1 × 10¹⁴ Ω·cm |
| Độ bền điện môi (ngắn hạn, dày 2 mm) | IEC 60243‑1 | 16 kV/mm |
Kiểm soát chất lượng và phương pháp thử sản xuất
Mỗi lô PA66 GFE50 đều trải qua quy trình chất lượng stage‑gate theo ISO 9001 của chúng tôi trước khi xuất xưởng. Vì hàm lượng sợi thủy tinh 50% là biến số ảnh hưởng hiệu năng quan trọng — sự thay đổi ±2% hàm lượng GF sẽ thay đổi mô đun khoảng ~600 MPa và độ co 0.02% — do đó chúng tôi đo hàm lượng sợi thủy tinh ở mỗi lô sản xuất bằng phương pháp đốt cháy LOI, không chỉ kiểm tra định kỳ.
Bảng kiểm tra xuất xưởng lô (thực hiện với mỗi lô 1000 kg)
| Mục thử nghiệm | Tiêu chuẩn / phương pháp thử | Tần suất thử | Giới hạn thông số (đạt = xuất xưởng sản phẩm) |
|---|---|---|---|
| Tốc độ chảy khối nóng chảy MVR ở 280 °C / 5 kg | ISO 1133‑1 | Mỗi lô | 13 – 19 cm³/10 phút (±18% giá trị mục tiêu 16) |
| Khối lượng riêng (hạt nhựa) | ISO 1183‑1 (phương pháp A) | Mỗi lô | 1.555 – 1.585 g/cm³ |
| Hàm lượng ẩm (trạng thái bao bì gốc) | Chuẩn độ Karl Fischer | Mỗi lô | < 0.15 % (khách hàng sấy khô đến < 0.06% trước khi đúc phun) |
| Hàm lượng sợi thủy tinh (đốt cháy / LOI) | ISO 3451‑1 | Mỗi lô | 48.5 – 51.5 % theo khối lượng |
| Độ bền kéo trước khi lão hóa (thanh mẫu ISO) | ISO 527‑1/-2, 1 mm/phút | Mỗi lô, giá trị trung bình 5 thanh mẫu | ≥ 210 MPa (CpK ≥ 1.33 so với giá trị danh nghĩa 220) |
| Mô đun đàn hồi kéo trước khi lão hóa | ISO 527 kèm dụng cụ đo giãn | Mỗi lô | ≥ 14200 MPa |
| Độ bền va đập Izod có rãnh @23°C | ISO 180/1A, 10 mẫu thử | Mỗi lô | ≥ 8.5 kJ/m² mỗi mẫu, trung bình ≥ 9.5 |
| HDT @1.82 MPa (trước khi lão hóa) | ISO 75‑1/Af, vị trí phẳng | Mỗi lô, 3 mẫu thử | ≥ 250 °C (CpK ≥ 1.3 so với giá trị danh nghĩa 255) |
| Độ co khuôn — hướng dòng chảy (tấm 60×60×2 mm) | ISO 294‑4 | Mỗi lô | 0.17 – 0.23 % |
| Màu L*a*b* (hạt nhựa, màu đen chuẩn) | CIE LAB D65 10°, tấm 30 mm | Mỗi lô so với chuẩn tham chiếu | ΔE (CMC 2:1) ≤ 1.0 so với tấm màu chính |
| Lọc ROHS / REACH SVHC | XRF + hóa chất ướt nội bộ | Mỗi lô; quét GC‑MS đầy đủ mỗi quý | Đạt tiêu chuẩn EU 2015/863 và bản cập nhật SVHC số 248 |
Kiểm soát quy trình thống kê và mục tiêu giá trị CpK
Độ bền kéo: Giá trị danh nghĩa 220 MPa, giới hạn dưới 210 MPa → CpK tối thiểu ≥ 1.33 mỗi lô
Mô đun đàn hồi kéo: Giá trị danh nghĩa 15000 MPa, giới hạn dưới 14200 MPa → CpK ≥ 1.33
Hàm lượng sợi thủy tinh: Giá trị danh nghĩa 50%, khoảng thông số 48.5‑51.5% → CpK ≥ 1.50 (được kiểm soát chặt chẽ vì hàm lượng GF quyết định toàn bộ tính chất cơ và độ co)
HDT @1.82 MPa: Giá trị danh nghĩa 255 °C, giới hạn dưới 250 °C → CpK ≥ 1.30
Bộ dữ liệu SPC hoàn chỉnh bao gồm biểu đồ X‑bar R, biểu đồ tần số và báo cáo CpK cho 20 lô sản xuất gần nhất cung cấp theo yêu cầu
Hướng dẫn chế biến và xử lý vật liệu
Thông số đúc phun
Tỷ lệ nạp 50% sợi thủy tinh trên PA66 GFE50 đòi hỏi cài đặt máy đúc chắc chắn hơn so với loại 30% GF. Chất nóng chảy có độ nhớt cao và ăn mòn, phải giảm gãy đứt sợi bên trong vít để giữ mô đun cao mà loại vật liệu này được thiết kế. Tuân theo cài đặt bên dưới.
| Thông số quy trình | Khoảng giá trị đề xuất | Ghi chú / giới hạn |
|---|---|---|
| Sấy khô trước (BẮT BUỘC) | 90 °C × 4 giờ; máy sấy khử ẩm đến độ ẩm < 0.06% | Nghiêm ngặt hơn PA66 30% GF (≤ 0.08%). Diện tích bề mặt sợi lớn hơn tập trung ẩm gây nhiều vết bạc. Sử dụng máy sấy có điểm sương -40 °C. |
| Nhiệt độ xi lanh — sau / giữa / trước | 265 °C / 280 °C / 290 °C | Hồ nhiệt tăng dần; tuyệt đối không vượt quá 295 °C ở bất kỳ vùng nào. PA66 phân hủy nhanh trên 300 °C. |
| Nhiệt độ vòi phun | 285‑292 °C | Thấp hơn vùng trước một chút để ngăn nhỏ giọt. Tuyệt đối không vượt quá 295 °C. |
| Thời gian ở lại tối đa trong xi lanh | < 5 phút ở ≤ 290 °C | Chất nóng chảy nhiều GF giữ nhiệt; ở lại lâu gây thủy phân PA66 và đứt chuỗi, làm giảm độ bền kéo và va đập. Sử dụng máy nhỏ nhất đủ tạo mũi phun. |
| Nhiệt độ khuôn | 80‑110 °C | Đề xuất ≥90 °C để kết tinh PA66 tối ưu và làm ướt sợi; 100‑110 °C cho bề mặt hạng A ở bộ phận nhìn thấy. |
| Áp suất phun | 100‑160 MPa | Chất nóng chảy nhiều GF cần áp suất phun cao hơn. Xương dày và trụ có thể cần giá trị trên của khoảng. |
| Áp suất giữ | 60‑80% áp suất phun | Thời gian giữ: 15‑30 giây tùy độ dày tường. Rất quan trọng cho độ chính xác độ co thấp. |
| Áp suất đẩy ngược vít | 4‑8 bar | Trung bình; tránh >10 bar gây cắt quá mức làm ngắn chiều dài sợi còn lại, hạ mô đun. |
| Tốc độ vít (RPM) | 60‑100 rpm | Tốc độ thấp đến trung bình giảm mài mòn sợi và tăng nhiệt cắt đột biến. |
| Vật liệu vít / xi lanh | Thép công cụ tôi hoàn toàn (HRC 58+) hoặc xi lanh kim loại kép (lớp lót WC) | BẮT BUỘC. 50% GF có tính ăn mòn cao; xi lanh nitơ hóa mòn trong 150k vòng, lớp mạ crôm hỏng trong 50k vòng. Dự trù chi phí tái tạo vít mỗi 80‑120k vòng. |
| Tỷ lệ vật liệu nghiền tái chế | ≤ 15 % | Thấp hơn loại 30% GF vì nghiền tái chế càng làm ngắn sợi đã ngắn; vật liệu tái chế >15% làm giảm mô đun dưới thông số. Sấy vật liệu tái chế riêng trước khi trộn. |
| Quy trình rửa giữa đổi vật liệu | PA66 tự nhiên không chất độn hoặc hợp chất rửa thương mại gốc PP | KHÔNG rửa GFE50 bằng PP hoặc PE không chất độn trực tiếp, vì dư sợi thủy tinh sẽ làm ô nhiễm chu trình sản xuất kế tiếp. |
Lưu kho và hạn sử dụng
Lưu trong túi gốc kín ở nhiệt độ dưới 35 °C và độ ẩm tương đối dưới 70%.
Tránh ánh nắng trực tiếp và nguồn nhiệt hay ngọn lửa hở.
Hạn sử dụng trong điều kiện phù hợp: 24 tháng kể từ ngày sản xuất in trên nhãn túi.
Sau khi mở túi, sử dụng hết trong vòng 3 tuần hoặc đóng lại kèm gói hút ẩm để ngăn hút ẩm sớm (PA66 hút ẩm nhanh hơn PA6).
KHÔNG trộn hạt GFE50 với loại PA66 hàm lượng GF thấp hơn trong cùng thùng lớn hoặc phễu máy sấy — ngay cả 5% loại 30% GF cũng sẽ làm giảm tổng hàm lượng GF và hạ mô đun dưới thông số.
Hướng dẫn xử lý lỗi đúc phun
Tỷ lệ nạp 50% sợi thủy tinh trên PA66 GFE50 tạo ra các dạng khuyết tật đặc biệt hiếm gặp hoặc không có ở loại 30% GF. Sử dụng bảng dưới đây làm tài liệu tham khảo xử lý lỗi ban đầu.
| Khuyết tật / Triệu chứng | Nguyên nhân gốc rễ có khả năng cao nhất | Hành động khắc phục từng bước |
|---|---|---|
| Vết bạc tập trung gần cổng phun và dọc gốc xương gia cố | 1) Sấy khô trước không đủ, dư ẩm > 0.06%; 2) Tốc độ phun quá cao qua cổng phun nhỏ; 3) Nhiệt độ xi lanh quá cao gây thủy phân PA66. | Bước 1: Đo lại độ ẩm hạt bằng Karl Fischer tại cổ máy. Nếu >0.06%: kéo dài thời gian sấy thêm 2 giờ ở 90 °C, đảm bảo điểm sương ≤ ‑40 °C. Bước 2: Giảm tốc độ phun 20% ở giai đoạn đầu. Bước 3: Giảm nhiệt độ vùng trước/vòi phun 5 °C; kiểm tra không có vùng nào vượt quá 295 °C. Bước 4: Giới hạn vật liệu tái chế ≤15% và sấy khô vật liệu tái chế riêng. |
| Mô đun đo được trên sản phẩm đúc thấp hơn 10‑15% so với giá trị danh nghĩa 13.5 GPa | 1) Gãy đứt sợi quá mức do tốc độ vít hay áp suất đẩy ngược quá cao; 2) Tỷ lệ vật liệu tái chế >15% làm sợi càng ngắn thêm; 3) Nhiệt độ xi lanh quá thấp không làm ướt hoàn toàn sợi thủy tinh. | Bước 1: Giảm RPM vít xuống 60‑70 và áp suất đẩy ngược xuống 4‑5 bar. Bước 2: Đảm bảo tỷ lệ vật liệu tái chế ≤15%; nếu dùng vật liệu tái chế, lấy mẫu nguyên 100% để đối chiếu. Bước 3: Kiểm tra vùng giữa và vùng trước đạt ít nhất 280/290 °C — nhiệt độ nóng chảy thấp cản trở làm ướt hoàn toàn sợi. Bước 4: Đo chiều dài sợi trên sản phẩm đúc (đốt cháy + kính hiển vi); chiều dài sợi còn lại trung bình phải ≥ 0.15 mm. |
| Mài mòn quá mức vít và xi lanh (bụi kim loại thấy trong chất nóng chảy, MVR tăng theo thời gian) | 1) Vít/xi lanh không tôi hoàn toàn hay không phải kim loại kép; 2) Chạy với áp suất đẩy ngược cao làm tăng tiếp xúc ăn mòn; 3) Hàm lượng GF trên thông số (ít xảy ra nếu hàng từ Juhai, nhưng kiểm tra bằng LOI). | Bước 1: Kiểm tra vít/xi lanh là HRC 58+ tôi hoàn toàn hoặc kim loại kép WC — thay nếu chỉ nitơ hóa hay mạ crôm. Bước 2: Giảm áp suất đẩy ngược xuống 4 bar. Bước 3: Làm thử LOI trên lô hiện tại để xác nhận GF nằm trong khoảng 48.5‑51.5%. Bước 4: Lập lịch kiểm tra vít/xi lanh mỗi 50k vòng; thay lớp lót xi lanh khi khe hở vượt quá 0.15 mm. |
| Uốn cong trên giá đỡ phẳng hoặc phôi bánh răng | 1) Dị hướng cao (0.20% dòng chảy so với 0.70% độ chéo dòng); 2) Ngắt áp suất giữ quá sớm; 3) Nhiệt độ khuôn không cân bằng. | Bước 1: Đặt hai nửa khuôn ở 90‑100 °C dùng bộ điều nhiệt riêng. Bước 2: Kéo dài thời gian giữ; kiểm tra qua thử short‑shot cổng phun chưa đông cứng trước khi đạt đỉnh áp suất giữ. Bước 3: Với sản phẩm rộng >150 mm dùng cổng phun dạng quạt hoặc màng để định hướng sợi đồng đều. Bước 4: Áp dụng bù co thép 0.20% theo hướng dòng chảy và 0.70% theo hướng chéo đồng đều. |
| Vết đổi màu nâu / hổ phách ở cuối đường điền hoặc gần vòi phun | 1) Thời gian ở lại xi lanh quá dài (>5 phút) ở nhiệt độ cao; 2) Vùng chết trong xi lanh/đầu vòi phun; 3) Nhiệt độ vùng trước >295 °C. | Bước 1: Tính thời gian ở lại — phải < 300 giây ở ≤290 °C; giảm thể tích mũi phun hay chuyển sang máy nhỏ hơn nếu vượt ngưỡng. Bước 2: Giảm nhiệt độ vùng trước/vòi phun xuống 285/288 °C, rửa máy với 10 mũi phun đầy PA66 tự nhiên. Bước 3: Kiểm tra đầu vòi phun và torpedo tìm vật liệu bị cháy. Bước 4: Lắp hẹn giờ dừng vít giảm nhiệt vùng sau 10 °C khi dừng máy > 2 phút. |
| Kích thước bước răng bánh răng ngoài dung sai sau đúc phun | 1) Biến động độ co do áp suất giữ hay chu kỳ máy không ổn định; 2) Nhiệt độ khuôn lệch; 3) Biến động hàm lượng GF giữa các lô làm dịch chuyển giá trị độ co. | Bước 1: Kiểm tra áp suất giữ và thời gian giữ có thể lặp lại (khả năng máy ±2%). Bước 2: Xác nhận nhiệt độ khuôn ổn định ±2 °C. Bước 3: Xem CoC hàm lượng GF từng lô — thay đổi 1% GF làm thay đổi độ co theo dòng chảy khoảng 0.01%. Bước 4: Với bánh răng chính xác, làm mẫu thử với đúng lô sản xuất tại thông số cuối; bù co cho bánh răng thường là 0.20% trên vòng tròn bước răng. |
Chứng nhận, sự tuân thủ và đánh giá khách hàng
Chứng nhận vật liệu và tuyên bố tuân thủ
PA66 GFE50 được sản xuất theo hệ thống quản lý chất lượng ISO 9001:2015 của chúng tôi tại cơ sở sản xuất Ningbo Juhai Lianghui. Tất cả các lô sản xuất đều được kiểm tra theo yêu cầu quy định khu vực bắt buộc; chứng nhận và thư tuân thủ (LoC) có thể tải xuống theo yêu cầu, hoặc gửi tự động kèm mỗi hóa đơn thương mại.
ISO 9001:2015
Hệ thống quản lý chất lượng — toàn bộ dây chuyền sản xuất, kiểm tra đầu vào, và xuất xưởng lô cuối được chứng nhận bởi kiểm toán viên bên thứ ba được công nhận CNAS. Số chứng nhận cung cấp theo yêu cầu.
ROHS 2.0 (EU 2015/863)
Hạn chế 10 chất nguy hiểm (Pb, Cd, Hg, Cr VI, PBB, PBDE, DIBP, DBP, BBP, DEHP). Mỗi lô kiểm tra bằng XRF; quét GC‑MS đầy đủ mỗi quý. Thư LoC cung cấp kèm mỗi lần giao hàng.
REACH SVHC (EU)
Tuân thủ bản cập nhật số 248 danh sách ứng viên chất có mối quan tâm cao. Báo cáo kiểm tra bên thứ ba hàng năm có sẵn; dưới ngưỡng 0.1% khối lượng đối với tất cả SVHC được liệt kê.
IEC 60112 CTI ≥ 500 V
Chỉ số theo dõi so sánh mức hiệu năng PLC 1 được kiểm tra theo IEC 60112 dung dịch A trên tấm dày 3 mm. Phù hợp cho bộ phận kết cấu không dẫn điện trong tổ hợp điện.
Sẵn sàng IMDS / PPAP
Hỗ trợ nhập dữ liệu vật liệu vào hệ thống IMDS cho chương trình ô tô. Gói nộp PPAP cấp 3 (SPC, truyền thông số, lịch sử CoC, PFMEA) có sẵn cho phê duyệt bộ phận sản xuất.
Kiểm tra hàm lượng GF từng lô
Mỗi lô giao hàng kèm CoC bao gồm hàm lượng sợi thủy tinh (LOI), độ bền kéo, mô đun, HDT và MVR — có thể truy xuất ngược đến đúng lô trộn và mã lô nguyên liệu.
Đánh giá khách hàng đã xác minh và nghiên cứu trường hợp
Bảo hành chất lượng, cam kết bảo hành và hỗ trợ kỹ thuật
Vì PA66 GFE50 được định nghĩa cho bộ phận chính xác và kết cấu nơi độ cứng và độ chính xác kích thước rất quan trọng, chúng tôi hỗ trợ vật liệu với giấy bảo hành hiệu năng vật liệu bằng văn bản. Các cam kết dưới đây áp dụng cho mọi lô thương mại PA66 GFE50 được đặt hàng qua văn phòng bán hàng tại Ninh Ba và giao hàng theo xác nhận đơn hàng Juhai đã ký.
| Bảo hành khuyết tật tiêu chuẩn | 12 tháng kể từ ngày giao hàng đối với khuyết tật sản xuất (hàm lượng GF sai, màu sai, ô nhiễm, giá trị MVR / độ bền kéo / HDT ngoài thông số đã qua QC nhưng giao hàng nhầm lỗi). Thay thế hoàn toàn lô + hoàn trả chi phí vận chuyển có chứng từ cho lô không phù hợp đã xác nhận. |
|---|---|
| Bảo hành hàm lượng sợi thủy tinh | Bảo hành bằng văn bản rằng mỗi lô nằm trong khoảng 48.5‑51.5% khối lượng (LOI). Nếu thử nghiệm phòng thí nghiệm độc lập của bạn cho thấy hàm lượng GF ngoài khoảng này, chúng tôi sẽ hoàn trả 100% giá mua vật liệu cho lô bị ảnh hưởng hoặc cung cấp vật liệu thay thế miễn phí, tùy lựa chọn của người mua. |
| Bảo hành nhất quán tính chất giữa các lô | Biến động tối đa ± 4% trên giá trị danh nghĩa độ bền kéo, mô đun kéo, HDT @ 1.82 MPa, và MVR qua các lô mua liên tiếp trong một đơn hàng bao phủ 12 tháng. Nếu bất kỳ lô nào ngoài ± 4% so với lô cơ sở bạn phê duyệt, Juhai sẽ chịu chi phí thử nghiệm tái phê duyệt của bạn tối đa 3500 USD mỗi sự cố. |
| Bảo hành ổn định độ co kích thước | Độ co khuôn theo hướng dòng chảy được bảo hành trong khoảng 0.17‑0.23% trên tấm 60×60×2 mm theo ISO 294‑4 cho mọi lô. Điều này hỗ trợ bù dụng cụ cho bánh răng chính xác và lồng ổ lăn. |
| Bảo hành tuân thủ quy định | Vật liệu sản xuất và giao hàng sẽ đáp ứng ROHS 2.0 (EU 2015/863) và ngưỡng chất EU REACH SVHC tại thời điểm sản xuất. |
| Hỗ trợ kỹ thuật kỹ sư (SLA thời gian phản hồi) | Đường dây nóng hỗ trợ kỹ sư + hỗ trợ email 08:00‑18:00 GTM+8 Bắc Kinh / Thượng Hải, Thứ Hai‑Thứ Bảy. Vấn đề đúc phun khẩn cấp làm dừng sản xuất nhận email phản hồi kỹ thuật đầu tiên trong 4 giờ. Tối ưu quy trình đúc, phân tích FEA độ cong răng bánh răng, và gợi ý pha trộn vật liệu thử nghiệm — tất cả miễn phí cho khách hàng đang hoạt động. |
| Hỗ trợ mẫu và tài liệu dữ liệu | Mẫu đánh giá miễn phí 2 kg PA66 GFE50 màu đen tiêu chuẩn có sẵn cho đánh giá OEM / Tier‑1 / nhà đúc công nghiệp thực tế. Tài liệu PDF đầy đủ bao gồm đường cong độ co, dữ liệu mỏi, và hướng dẫn thiết kế răng bánh răng sẽ được gửi trong vòng 24 giờ kể từ yêu cầu đầu tiên. |
Bao bì, vận chuyển & MOQ
| Bao bì tiêu chuẩn | Túi xuất khẩu giấy kraft / PE composite 25 kg hàn nhiệt, có lớp chắn ẩm nhôm bên trong. Túi được đánh dấu rõ ràng SKU PA66‑GFE50, số lô, ngày sản xuất, và mã lô sợi thủy tinh để truy xuất nguồn gốc. |
|---|---|
| Cấu hình pallet | 40 túi mỗi pallet xuất khẩu khử trùng ISPM‑15 tiêu chuẩn = 1000 kg (1 MT) mỗi pallet; quấn màng co kèm 4 miếng chắn góc nhựa và dây buộc pallet bằng thép. |
| MOQ — màu đen tiêu chuẩn | 1000 kg (1 pallet đầy / 40 túi × 25 kg). Túi thử nghiệm nhỏ hơn 100 kg có sẵn theo yêu cầu cho chương trình đánh giá đủ điều kiện. |
| MOQ — màu tự nhiên hoặc màu tùy chỉnh | 5000 kg (5 pallet). Màu tùy chỉnh có thể ảnh hưởng đến tính chất UV và bề mặt; tham vấn bộ phận kỹ thuật trước khi đặt thông số. |
| Thời gian chờ hàng kho | 3‑5 ngày làm việc sau khi nhận thanh toán (EXW / FOB Ninh Ba). |
| MOQ cho hàm lượng GF tùy chỉnh | 10000 kg (10 pallet) cho biến thể 40% hoặc 55% sợi thủy tinh, hoặc gói ổn định nhiệt không màu đen. |
| Tải container 20 ft FCL | ~ 20000 kg (20 pallet @1 MT) — xếp trên pallet. 22 kg tải rời không pallet theo yêu cầu. |
| Tải container 40 ft HC FCL | ~ 27000 kg (27 pallet @1 MT) — xếp trên pallet. |
| Tài liệu cung cấp | Hóa đơn thương mại, danh sách đóng gói, vận đơn / AWB, giấy chứng nhận xuất xứ (Mẫu F / Mẫu A theo yêu cầu), giấy chứng nhận phù hợp CoC (bao gồm hàm lượng GF, độ bền kéo, mô đun, HDT cho lô), thư tuân thủ ROHS 2.0 / REACH SVHC, MSDS theo yêu cầu. |
Ma trận chọn loại vật liệu — họ PA66 kết cấu Juhai
Trước khi quyết định chọn PA66 GFE50, hãy dùng so sánh song song này với các loại PA66 và PA6 kết cấu khác của Juhai thường cạnh tranh với 50% GF PA66 ở ứng dụng thay thế kim loại và ứng dụng độ cứng cao. Tất cả loại vật liệu dùng phân cấp chi phí Kinh tế / Tiêu chuẩn / Cao cấp như ghi chú.
| Tính chất / Tiêu chí chọn | PA66 GFE50 Loại này · Mô đun cao 50% GF | PA66 BFE04 Cao cấp 30% GF PA66 | PA66 FR‑V0 25% GF chống cháy | PA6 GBA35 Kinh tế 35% GF PA6 |
|---|---|---|---|---|
| Phân cấp chi phí | Cao cấp (loại PA66 GF cao nhất) | Cao cấp (-12‑18% so với GFE50) | Cao cấp (+8‑15% so với BFE04 do FR) | Kinh tế (-35‑40% so với GFE50) |
| Nhựa gốc & GF | Cao cấp PA66 + 50% E‑glass | Cao cấp PA66 + 30% E‑glass | PA66 + 25% E‑glass + gói chống cháy | PA6 độ nhớt trung bình + 35% E‑glass |
| Độ bền kéo | 220 MPa | 190 MPa | 155 MPa | 168 MPa |
| Mô đun uốn | 13500 MPa | 8100 MPa | 6800 MPa | 8700 MPa |
| Độ bền va đập Izod @23°C | 10 kJ/m² | 18 kJ/m² | 12 kJ/m² | 15 kJ/m² |
| HDT @1.82 MPa | 255 °C | 250 °C | 240 °C | 200 °C |
| Khối lượng riêng | 1.57 g/cm³ | 1.38 g/cm³ | 1.40 g/cm³ | 1.40 g/cm³ |
| Độ co khuôn (hướng dòng chảy) | 0.20 % (thấp nhất) | 0.30 % | 0.32 % | 0.32 % |
| Chống cháy (UL94) | V‑2 (bản chất) | V‑2 | V‑0 @1.5 mm | V‑2 |
| CTI | ≥ 500 V | ≥ 550 V | ≥ 600 V | ≥ 500 V |
| Ứng dụng tốt nhất | Bánh răng chính xác, lồng ổ lăn, cánh bơm, giá đỡ thay thế kim loại | Giá đỡ kết cấu thông thường, bộ phận dưới mui xe ô tô, vỏ đầu nối | Đầu nối cao áp xe điện, vỏ MCCB, bộ phận ngắt mạch | Bộ phận kết cấu nhạy cảm chi phí, bánh lăn, bộ phận công nghiệp dưới 140 °C |
| Giá tham khảo (EXW) — chỉ để tham khảo | USD 2.65 / kg (50% GF PA66) | USD 2.52 / kg (30% GF PA66) | USD 2.78 / kg (FR PA66) | USD 1.68 / kg (35% GF PA6) |
| Trang / Liên kết trên trang này | (Trang này) | product-pa66-bfe04.html | product-pa66-fr-v0.html | product-pa6-gba35.html |
Tóm tắt cây quyết định: Khi nào chọn PA66 GFE50 so với các lựa chọn khác
✅ Chọn GFE50 nếu (a) bộ phận của bạn cần độ cứng và độ bền kéo cao nhất có thể của polyamit, (b) độ chính xác kích thước (độ co thấp) quan trọng cho bánh răng, lỗ hoặc đặc điểm định vị, (c) bạn đang thay thế nhôm hoặc kẽm đúc trên bộ phận kết cấu tải nhẹ, và (d) bộ phận không cần chất chống cháy UL94 V‑0.
🔀 Chuyển xuống PA66 BFE04 nếu bạn cần hiệu năng 30% GF PA66 với độ bền va đập cao hơn (18 kJ/m²) và chi phí thấp hơn — cho giá đỡ kết cấu thông thường không cần 13.5 GPa mô đun.
🔀 Chuyển sang PA66 FR‑V0 nếu bộ phận nằm trong vỏ điện cần UL94 V‑0 và CTI 600V — gói chống cháy làm giảm mô đun xuống 6.8 GPa nhưng mang lại an toàn cháy bắt buộc.
🔀 Tiết kiệm chi phí với PA6 GBA35 nếu nhiệt độ vận hành luôn dưới 140 °C và 8.7 GPa mô đun là đủ — GBA35 mang lại ~64% mô đun của GFE50 với khoảng 63% giá.
Yêu cầu báo giá tùy chỉnh, mẫu thử hoặc tài liệu dữ liệu
Điền biểu mẫu bên dưới cho PA66 GFE50 hoặc loại vật liệu khác. Kỹ sư bán hàng kỹ thuật của chúng tôi — chuyên xử lý chương trình bánh răng chính xác và thay thế kim loại — sẽ liên hệ bạn trong 24 giờ kèm tài liệu PDF đầy đủ (bao gồm đường cong độ co, dữ liệu mỏi, và hướng dẫn thiết kế răng bánh răng), giá EXW / FOB / CFR, thời gian giao hàng, và hậu cần mẫu thử. Mẫu miễn phí 2 kg có sẵn cho đánh giá thực tế (phí vận chuyển thu người nhận cho giao hàng quốc tế).