Cẩm nang ép phun · Cập nhật 3 tháng 10, 2026
Sợi thủy tinh nổi trên PA6 GF30: 9 cách chỉnh máy ép phun thực sự hiệu quả
Vệt trắng, xỉn và hơi ráp trên bề mặt chi tiết PA6 GF30 của bạn — đó là sợi thủy tinh nổi (xơ thủy tinh nổi lên bề mặt), một trong những lỗi phổ biến nhất của nylon gia cường sợi thủy tinh. Tin tốt: gần như luôn là vấn đề của quy trình. Bạn thường có thể giảm hoặc loại bỏ nó bằng cách chỉnh máy, không cần đổi nguyên liệu hay làm khuôn mới. Dưới đây là các cách khắc phục theo thứ tự chúng tôi thử tại xưởng, kèm dải thông số lấy từ các ca chạy thử sản xuất thực tế.
Mục lục
1. Sợi thủy tinh nổi là gì và nhận biết thế nào
Sợi thủy tinh nổi (còn gọi là hiện tượng lộ sợi, hoặc phù hiện 浮纤 trong tiếng Trung) biểu hiện thành các vệt hoặc mảng trắng, xỉn, hơi ráp trên bề mặt chi tiết. Dưới kính lúp, bạn thấy từng sợi thủy tinh nhô lên khỏi bề mặt. Lỗi nặng nhất ở gần cổng phun, cuối đường chảy, quanh đường hàn và trên gân mỏng — những nơi nhựa phải đổi hướng, chậm lại hoặc hàn dính với nhau.
Nó dễ bị nhầm với vệt bạc do ẩm. Cách phân biệt nhanh: vệt bạc bóng loáng, chạy theo đường dòng chảy và thường biến mất sau khi sấy đúng cách. Sợi nổi vẫn còn ngay cả khi nguyên liệu khô hoàn toàn, và bề mặt sờ ráp như giấy nhám mịn.
Vì sao đáng quan tâm: loại bỏ vì thẩm mỹ là chi phí hiển nhiên, nhưng sợi lộ ra ngoài còn làm hỏng độ bám dính của sơn, và trên bề mặt trượt hoặc làm kín sẽ tăng tốc mài mòn. Vì vậy đây không chỉ là vấn đề ngoại quan.
2. Vì sao xảy ra (đọc trước khi động vào máy)
Sợi thủy tinh là hạt rắn — thường đường kính 10–13 µm với chiều dài duy trì khoảng 0,2–0,4 mm trong dòng nhựa nóng chảy. Nền PA6 là chất lỏng. Khi phun, nhựa chảy theo kiểu "dòng đài phun": vật liệu ở mặt sóng cuộn từ lõi ra thành khuôn rồi đông cứng tại đó. Nhựa ít nhớt hơn chạy nhanh hơn sợi; sợi bị cuốn lên bề mặt và mắc kẹt trong lớp da đã đông trước khi nhựa kịp bao phủ.
Ba yếu tố làm lỗi nặng hơn: khuôn nguội, tạo lớp da đông dày; nhiệt độ nhựa thấp, khiến nhựa nhớt và thấm ướt sợi kém; và hàm lượng sợi cao — ở mức 30% đơn giản là có nhiều sợi hơn, nên nhiều sợi chạy ra bề mặt hơn.
Vì vậy mọi cách chỉnh dưới đây đều theo đuổi một trong hai mục tiêu: che sợi bằng lớp da nhựa dày hơn, hoặc giữ sợi phân bố tốt trong lõi. Ghi nhớ điều đó, các thay đổi thông số sẽ không còn vẻ ngẫu nhiên.
3. Chín cách chỉnh, theo thứ tự chúng tôi thử
3.1 Sấy hạt đúng cách (luôn là bước một)
PA6 hút ẩm rất nhanh. Bao đã mở có thể hút lượng ẩm gây hại chỉ trong vài giờ, và ẩm đó biến thành hơi nước trong xylanh — tạo vệt bạc thường bị chẩn đoán nhầm là sợi nổi.
Sấy ở 80–90 °C trong 4–6 giờ bằng máy sấy hút ẩm, mục tiêu độ ẩm dưới 0,1%. Kiểm tra bằng máy đo độ ẩm nếu có. Giữ hạt đã sấy kín và cấp qua phễu sấy; đừng để hạt nằm qua đêm trong phễu. Và đừng sấy quá: thời gian quá lâu trên 100 °C bắt đầu oxy hóa vật liệu, khiến chi tiết vàng và giòn. Xem thêm cẩm nang sấy nylon đầy đủ của chúng tôi.
3.2 Tăng nhiệt độ nhựa (bước hai)
Với PA6 GF30, biên dạng xylanh điển hình là: sau 240–250 °C, giữa 250–260 °C, trước 260–270 °C, đầu phun 265–275 °C. Giữ nhựa nóng chảy thực tế dưới khoảng 300 °C.
Nếu vấn đề của bạn là sợi nổi và thông số hiện tại đang ở đầu dưới của khoảng này, hãy tăng toàn bộ biên dạng lên 10–20 °C. Độ nhớt thấp hơn nghĩa là nhựa thấm ướt sợi tốt hơn và lớp da dễ phủ lên sợi hơn. Theo dõi hiện tượng vàng hóa hoặc mùi khét — đó là trần của bạn.
3.3 Tăng nhiệt độ khuôn (bước ba — thường là đòn bẩy mạnh nhất)
Nhiệt độ khuôn cho PA6 GF30 nên ít nhất 80 °C. Với chi tiết yêu cầu thẩm mỹ, 90–100 °C, và 110–120 °C nếu dùng khuôn nóng/lạnh (variotherm).
Khuôn nóng làm chậm quá trình đông của lớp da, nhựa có thời gian bao phủ sợi. Nếu sợi nổi tập trung ở cổng phun và cuối đường chảy, tăng nhiệt độ khuôn 20–30 °C thường đủ để lỗi biến mất. Đánh đổi là chu kỳ dài hơn — đó đơn giản là cái giá của bề mặt đẹp.
3.4 Đặt tốc độ phun nhiều cấp (bước bốn)
Nguyên tắc chung: phun nhanh. Tốc độ phun cao làm giảm chênh lệch vận tốc giữa nhựa và sợi, nhờ đó chúng đi cùng nhau và sợi ở lại bên trong. Phun chậm tạo thời gian cho sợi tách ra và nổi lên.
Nhưng đừng chỉ đặt một tốc độ cao. Hãy dùng biên dạng: khởi động chậm trong 10–15 mm đầu để tránh phun tia (jetting) tại cổng, giữa nhanh, rồi giảm tốc 5–10 mm cuối trước điểm chuyển đổi để tránh ba via và cải thiện vùng cuối đường chảy. Nếu chi tiết có gân mỏng, hãy giảm tốc nhẹ khi chảy qua.
3.5 Chỉnh áp suất ngược và tốc độ trục vít (bước năm)
Áp suất ngược cao hơn một chút so với PA6 không gia cường giúp phân tán sợi đều trong dòng nhựa. Dải thực dụng là 0,5–1,5 MPa (khoảng 5–15 bar trên hầu hết máy; đọc đơn vị trên màn hình máy của bạn). Tăng từng bước nhỏ khoảng 0,2–0,3 MPa và quan sát bề mặt sau mỗi bước.
Áp suất ngược quá cao làm gãy sợi và quá nhiệt dòng nhựa — bạn sẽ thấy vàng hóa và mùi khét trước khi thấy chi tiết tốt hơn. Giữ tốc độ trục vít vừa phải, khoảng 30–50 vòng/phút, để sợi không bị phá hủy trong quá trình hóa dẻo.
3.6 Kiểm tra áp suất giữ và điểm chuyển đổi (bước sáu)
Áp suất giữ quá cao có thể đẩy sợi xuyên qua lớp da còn mềm. Nếu sợi nổi nặng nhất quanh cổng phun, hãy thử giảm áp suất giữ 10–20% và rút ngắn thời gian giữ một chút, miễn là không xuất hiện lõm co ngót.
Đồng thời xác nhận điểm chuyển đổi không quá muộn. Ép chồng vài milimét cuối hành trình trục vít không giúp ích gì cho bề mặt, chỉ thêm ứng suất và có thể đưa lỗi sợi quay lại ở cổng.
3.7 Rà soát cổng phun, rãnh dẫn và độ dày vách (bước bảy)
Cổng phun nhỏ cắt sợi và làm sợi tụ lại; cổng quá mỏng cho hàm lượng sợi 30% là nguyên nhân gốc rất phổ biến. Hãy mở rộng cổng hoặc chuyển sang cổng quạt hoặc cổng bên. Giữ lỗ đầu phun đủ lớn (ít nhất 4 mm) — đầu phun hẹp làm gãy sợi và tạo dòng nhựa giàu sợi.
Phun vào vách dày nhất, giữ đường chảy ngắn (với vách 1 mm, cố gắng dưới khoảng 80 mm đường chảy cho sợi 30%), và với chi tiết thẩm mỹ, cân nhắc thêm cổng thứ hai để rút ngắn đường chảy.
3.8 Cải thiện thoát khí (bước tám)
Khí bị kẹt bị nén, nóng lên và đẩy sợi ra bề mặt — đồng thời gây cháy khí ở cuối đường chảy. Độ sâu rãnh thoát khí cho PA6 là 0,02–0,04 mm, thường 0,03 mm. Thêm rãnh thoát khí ở cuối đường chảy và tại đường hàn. Nếu không thoát khí đủ, cấp tiếp theo là thoát khí chân không.
3.9 Đổi nguyên liệu hoặc thêm phụ gia quy trình (bước chín, chỉ khi đã chỉnh hết cỡ)
Giảm hàm lượng sợi cho bề mặt nhìn thấy (25% thay vì 30%) nếu thông số cơ học cho phép.
Thêm chất bôi trơn hoặc trợ chảy tương hợp nylon ở liều 0,3–1%. Liều nhỏ giảm ma sát sợi/vách; liều lớn làm yếu đường hàn.
Dùng chất tương hợp (ghép maleic anhydride) để cải thiện liên kết sợi/nền — giúp cả bề mặt lẫn tính năng cơ học.
Hỏi nhà cung cấp loại hạt "ít lộ sợi" hoặc "cao cấp thẩm mỹ". Nhiều loại PA6 GF30 được phối trộn với chất phủ bề mặt và chất ghép nối đặc biệt cho chất lượng bề mặt.
4. Bảng thông số tham khảo nhanh cho PA6 GF30
Đây là các khoảng khởi điểm điển hình. Loại hạt và máy của bạn sẽ làm chúng dịch chuyển, vì vậy luôn đối chiếu với phiếu kỹ thuật vật liệu và các ca chạy thử của riêng bạn.
| Thông số | Khoảng điển hình | Ghi chú |
|---|---|---|
| Sấy | 80–90 °C × 4–6 giờ, máy sấy hút ẩm | Độ ẩm ≤ 0,1%; kiểm tra bằng máy đo độ ẩm |
| Xylanh sau / giữa / trước | 240–250 / 250–260 / 260–270 °C | Đầu phun 265–275 °C; không vượt ~300 °C |
| Nhiệt độ khuôn | 80–100 °C | 100–120 °C cho chi tiết thẩm mỹ hoặc variotherm |
| Tốc độ phun | Phun nhanh, biên dạng 3 cấp | Chậm ở cổng tránh phun tia, chậm ở cuối |
| Áp suất ngược | 0,5–1,5 MPa | Tăng từng bước nhỏ; theo dõi vàng hóa |
| Tốc độ trục vít | 30–50 vòng/phút | Bảo vệ chiều dài sợi |
| Áp suất giữ | Vừa phải | Giảm 10–20% nếu vùng cổng lộ sợi |
| Thoát khí | Độ sâu 0,02–0,04 mm | Cuối đường chảy + đường hàn |
5. Một ca thực tế tại xưởng
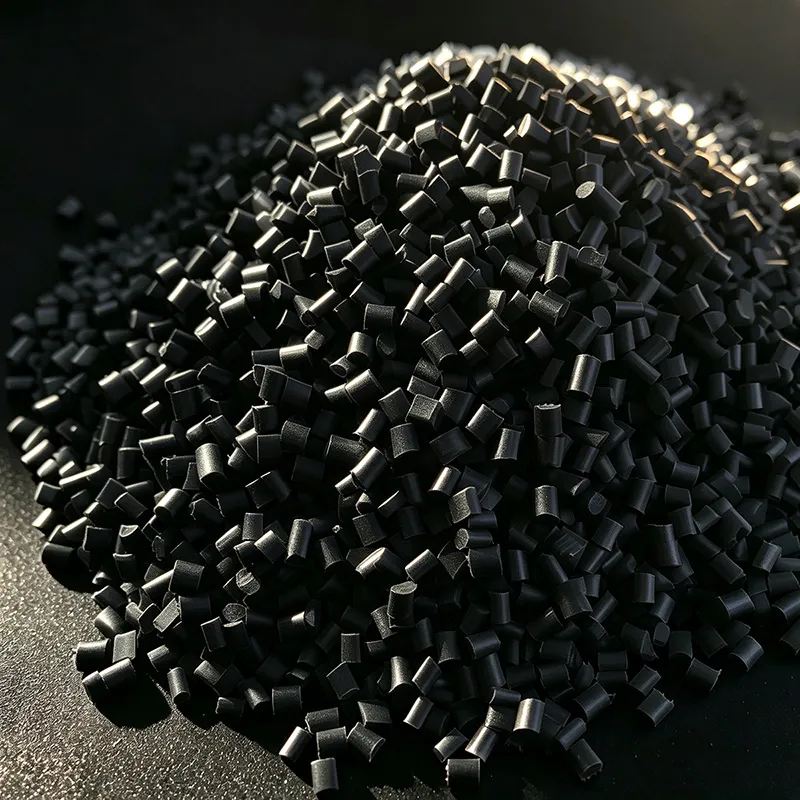
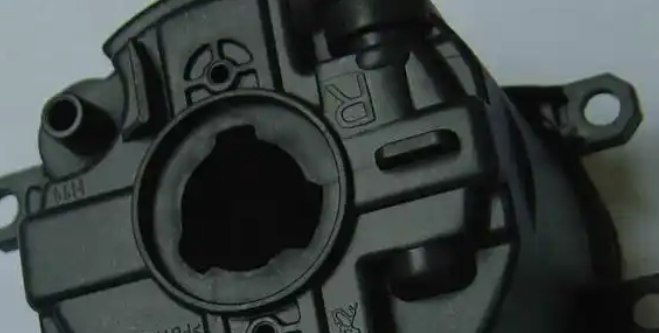
Một khách hàng của chúng tôi ép vỏ máy cắt tỉa hàng rào điện bằng PA6 GF30 màu đen. Tỷ lệ loại vì sợi nổi khoảng 40%. Chi tiết đang chạy ở nhiệt độ xylanh khoảng 245 °C, khuôn 60 °C và tốc độ phun một cấp duy nhất.
Chúng tôi thực hiện bốn thay đổi theo trình tự: (1) sấy hạt ở 85 °C trong 5 giờ, xác nhận độ ẩm dưới 0,1%; (2) tăng biên dạng xylanh khoảng 15 °C; (3) tăng nhiệt độ khuôn từ 60 °C lên 90 °C; (4) chuyển sang biên dạng tốc độ ba cấp và tăng áp suất ngược từ khoảng 0,3 MPa lên 0,8 MPa.
Sợi nổi giảm gần về không ngay trong ca chạy đủ đầu tiên. Chu kỳ tăng khoảng 12 giây, nhưng khách hàng giao hàng mà không phải gia công lại. Bài học: đừng chỉ đuổi theo một thông số. Sự kết hợp giữa khuôn nóng, nhựa nóng và phun nhanh nhiều cấp mới là thứ đóng được lớp da.
6. Sai lầm thường gặp khiến lỗi nặng hơn
Xịt chất chống dính vào lòng khuôn để "che" sợi — làm bề mặt tệ hơn và nhiễm bẩn đường hàn.
Tăng tốc độ phun mà không tăng nhiệt độ khuôn — bạn sẽ nhận phun tia, vệt bạc và sợi lộ tại cổng.
Bỏ qua sấy vì "bao chưa mở" — bao kín vẫn hút ẩm qua các lỗ nhỏ li ti, và vệt ẩm bị chẩn đoán nhầm thành sợi nổi.
Hạ nhiệt độ khuôn để tiết kiệm chu kỳ — cách nhanh nhất đưa sợi nổi quay trở lại.
Thêm chất bôi trơn liều lớn — vài phần trăm trợ chảy có thể làm giảm một nửa độ bền đường hàn.
7. Câu hỏi thường gặp
Không. Vệt bạc bóng loáng, chạy theo đường dòng chảy và thường biến mất sau khi sấy đúng cách. Sợi nổi vẫn còn ngay cả khi nguyên liệu khô và bề mặt sờ ráp như giấy nhám mịn, nhìn rõ từng sợi dưới kính phóng đại.
Tăng nhiệt độ khuôn lên 80–100 °C thường cho cải thiện thấy rõ nhanh nhất, nhưng hãy luôn sấy nguyên liệu đúng cách trước, để bạn không đang đuổi theo vệt ẩm thay vì sợi nổi.
Dùng máy sấy hút ẩm ở 80–90 °C trong 4–6 giờ, mục tiêu độ ẩm dưới 0,1%. Kiểm tra bằng máy đo độ ẩm. Bao PA6 đã mở có thể hút ẩm gây hại chỉ trong vài giờ.
Nhìn chung nên cao, dùng biên dạng nhiều cấp: khởi động chậm tránh phun tia, giữa nhanh, và giảm tốc trước điểm chuyển đổi. Phun chậm tạo thời gian cho sợi tách khỏi nhựa và nổi lên.
Chất bôi trơn hoặc trợ chảy tương hợp nylon ở liều 0,3–1% làm giảm hiện tượng lộ sợi trong nhiều trường hợp, nhưng dùng quá liều sẽ làm yếu đường hàn và tính năng cơ học. Coi đây là bước trước khi đổi hạt, không phải thuốc chữa bách bệnh.
Chủ yếu là lỗi thẩm mỹ. Nhưng ở vách mỏng chịu tải cao hoặc bề mặt làm kín, chịu mài mòn mà thiếu sợi, hiệu năng có thể giảm. Sửa bề mặt thường đồng thời sửa luôn sự phân bố sợi.
8. Tổng kết
Tóm lại một câu: sấy nguyên liệu đúng cách, tăng nhiệt độ nhựa và khuôn, phun nhanh theo biên dạng nhiều cấp, giữ áp suất ngược vừa phải — và nếu sợi vẫn nổi, hãy xem cổng phun rồi mới đến loại hạt. Quy trình trước, nguyên liệu thứ hai, khuôn cuối cùng. Trình tự đó giải quyết hầu hết lỗi sợi nổi trên PA6 GF30 mà không tốn một đồng nào cho khuôn mới.